
 EN



L’interface de contact qui ne fait aucun compromis
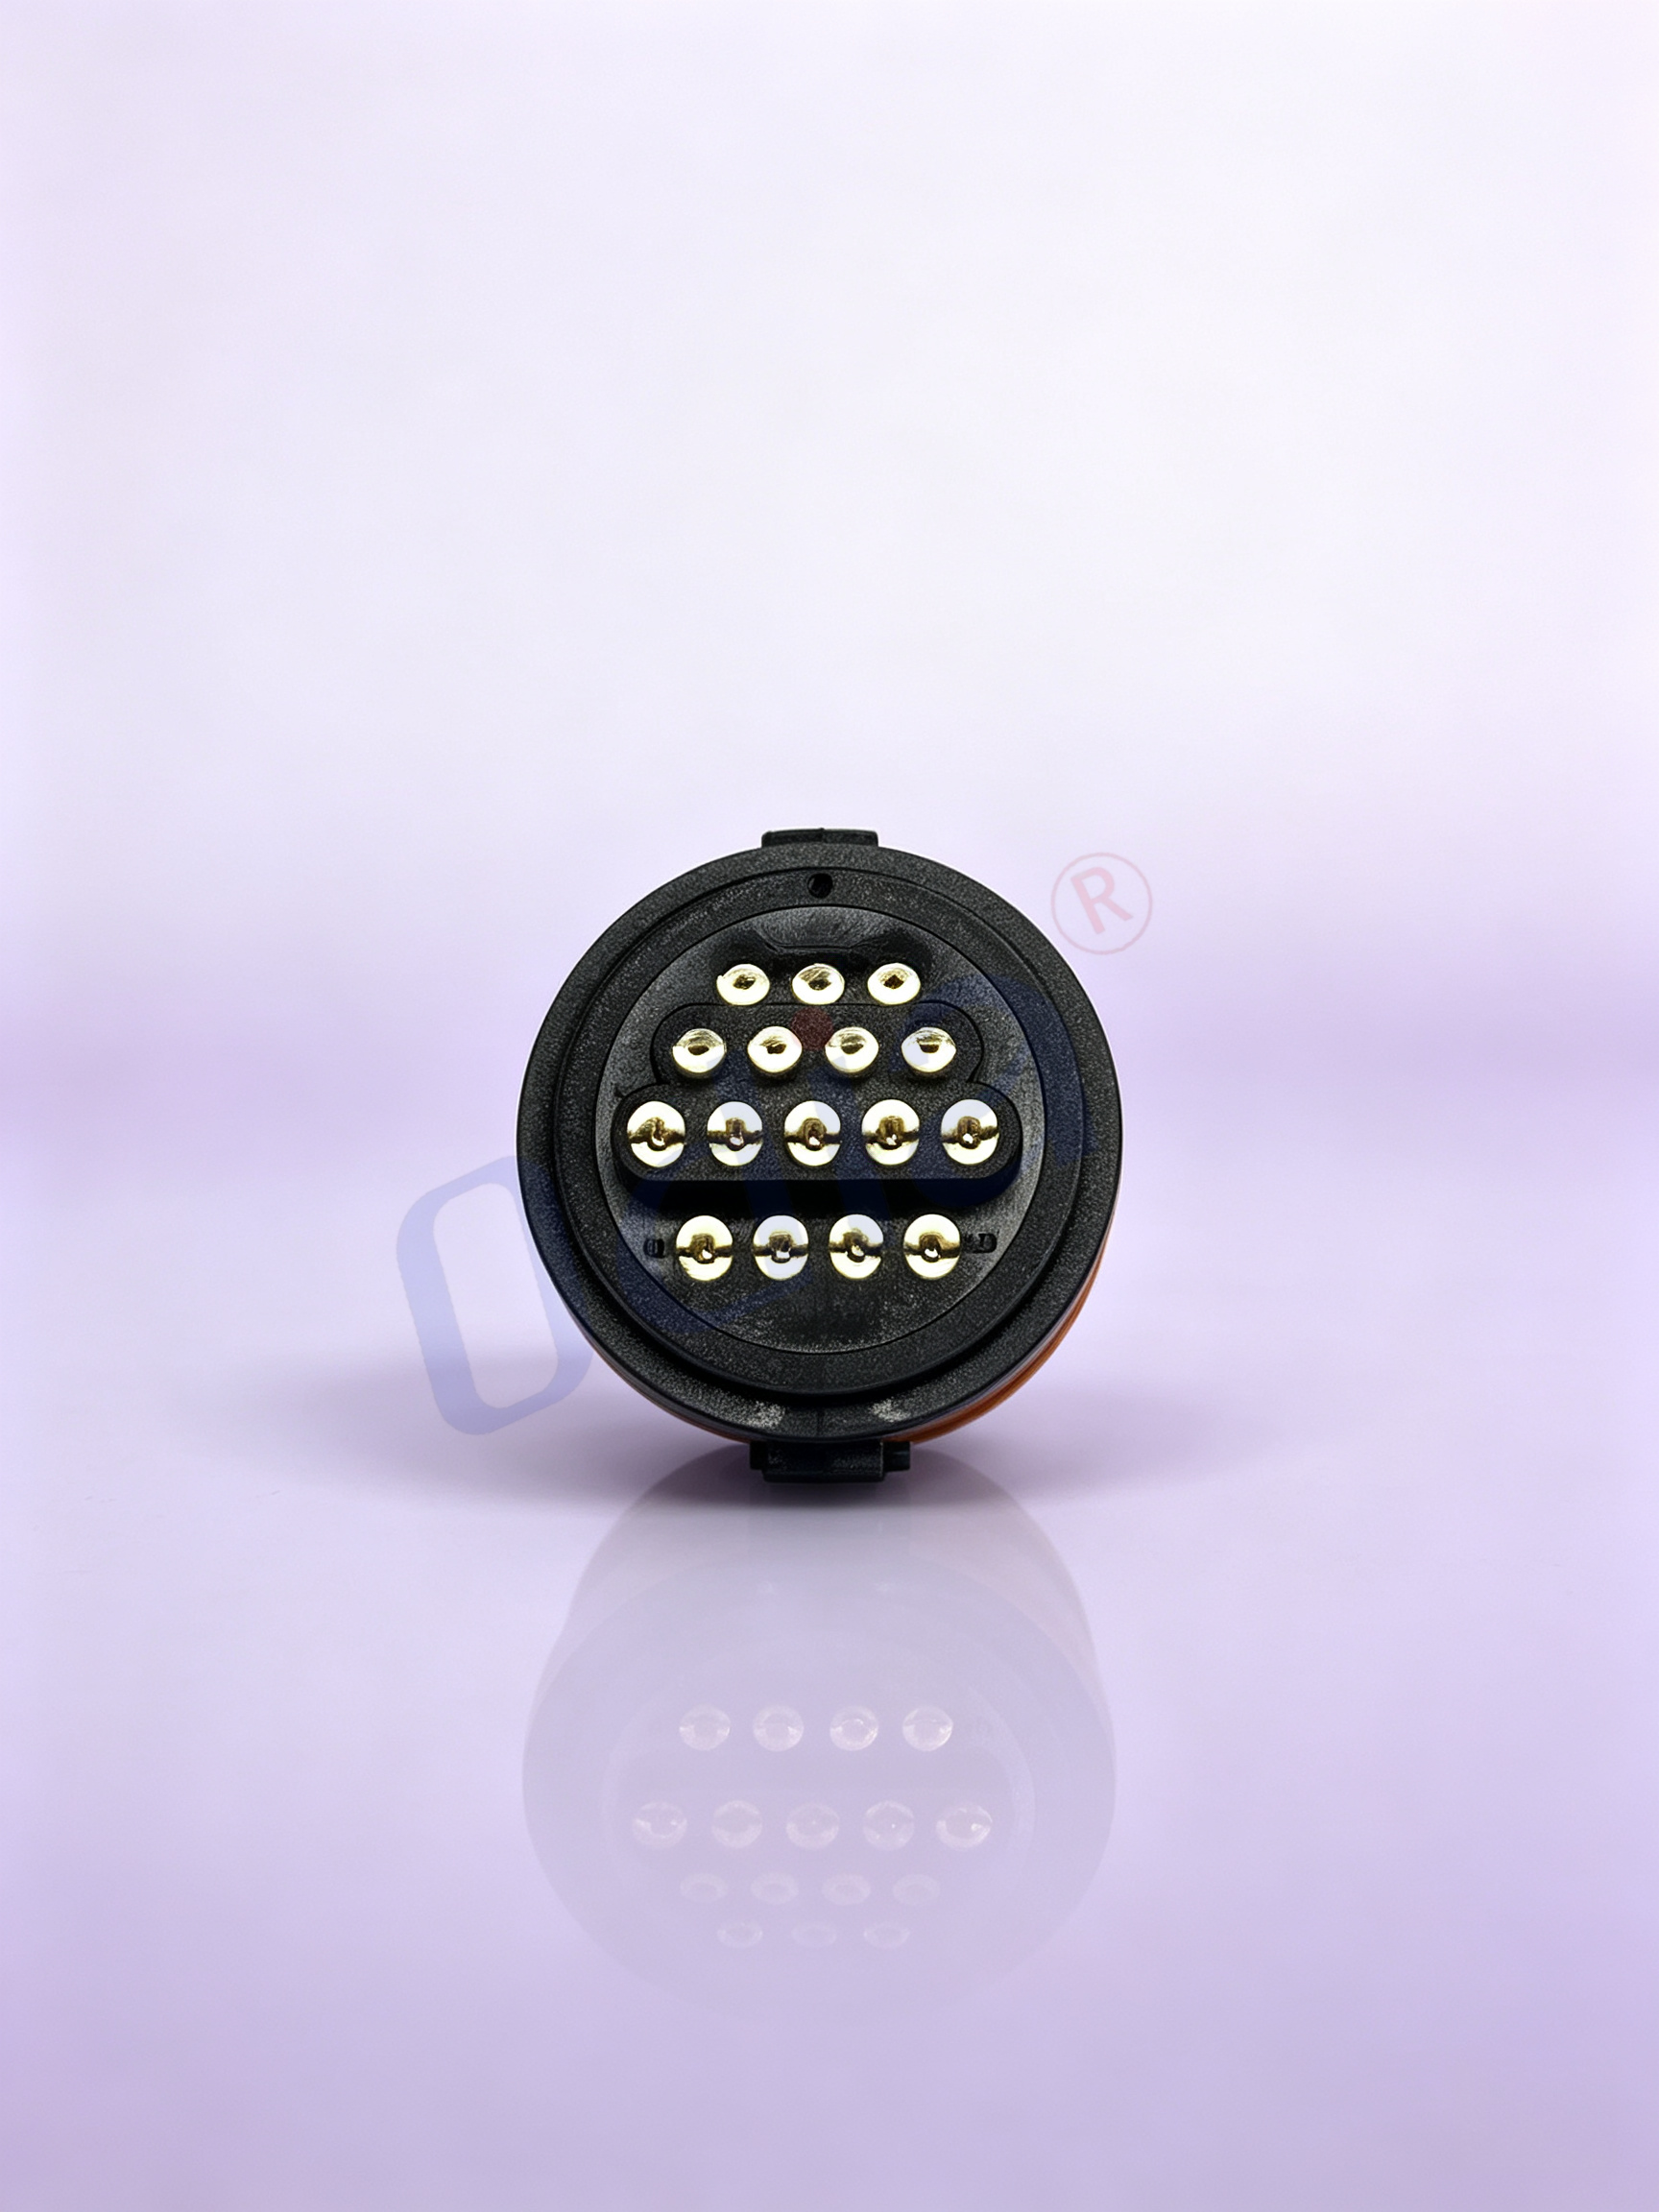
Les têtes de broches à trou rond, également appelées têtes de broches usinées, occupent un niveau différent de la hiérarchie des connecteurs par rapport à leurs homologues estampés et formés. Cette différence n’est pas seulement esthétique : elle reflète une divergence fondamentale dans la façon dont l’interface de contact est fabriquée, dans son comportement sous contrainte et dans sa durée de vie dans des environnements où la défaillance n’est pas une option.
Dans les applications à haute fiabilité, l’interface de contact constitue souvent le maillon le plus faible de la chaîne de signal. Un connecteur qui fonctionne parfaitement sur un banc d’essai peut développer des défauts intermittents après des cycles thermiques, une exposition aux vibrations ou des branchements répétés. Les têtes de broches à trou rond corrigent ces modes de défaillance au niveau de la géométrie du contact, ce qui explique leur présence constante dans les conceptions militaires, aérospatiales, médicales et de contrôle industriel, où une seule défaillance de contact peut entraîner des conséquences au niveau du système entier.
Usiné contre estampé : une différence structurelle qui compte
Le procédé de fabrication des embouts à trous ronds diffère fondamentalement de celui des embouts estampés. Les contacts estampés sont formés par poinçonnage et pliage d’une bande métallique. Ce procédé est rapide et peu coûteux, mais le contact obtenu présente des joints, des bords et une géométrie qui limite la surface de contact.
Les contacts usinés sont fabriqués sur des tours automatiques qui découpent du laiton ou un alliage de cuivre massif en formes cylindriques de précision. Le procédé d’usinage produit un contact monobloc et sans joint, aux dimensions strictement contrôlées. La partie douille de l’interface utilise généralement une pince intérieure en cuivre béryllium dotée de plusieurs doigts qui saisissent la broche partenaire sur toute sa circonférence.
Cette prise circonférentielle constitue le critère différenciateur clé. Un contact à douille embouti entre en contact avec la broche appariée en un nombre limité de points, généralement sur un ou deux côtés. Une douille ronde usinée dotée d’un clip à quatre ou six doigts établit un contact autour de toute la périphérie de la broche, créant une connexion étanche aux gaz qui résiste à l’oxydation et maintient une résistance de contact constante malgré les vibrations et les cycles thermiques.
| Fonctionnalité | Contacts emboutis | Contacts à douille ronde usinée |
|---|---|---|
| Fabrication | Poinçonnage et pliage | Usinage par filetage |
| Géométrie de contact | Contact ponctuel ou sur arête | circonférentiel à 360 degrés |
| Résistance au contact | Plus élevée et variable | Plus faible et constante |
| Cycles de couplage | Modéré | Étendu |
| Performance vibratoire | Se dégrade avec le temps | Maintient la force de contact |
| Coût | Moins élevé | Supérieur |
Caractéristiques comparatives des technologies de contacts emboutis versus usinés.
Pourquoi les vibrations et les cycles thermiques favorisent les conceptions à trous ronds
Les vibrations et les cycles thermiques sont les deux contraintes environnementales les plus susceptibles de révéler des faiblesses au niveau d’une interface de contact. Les connecteurs à trous ronds résistent mieux à ces deux phénomènes que leurs équivalents emboutis, et les raisons en relèvent de la mécanique du contact.
Sous l’effet des vibrations, la broche et la douille associées subissent un mouvement relatif. Dans un contact embouti, la surface de contact limitée signifie que tout mouvement se traduit directement par une variation de la résistance de contact ou par une interruption momentanée du circuit. La force de rappel assurant la tenue du contact varie selon l’amplitude des vibrations, entraînant une intégrité du signal instable.
Un contact à trou rond usiné avec une pince à plusieurs doigts répartit cette force de ressort sur toute la circonférence de la broche. Le résultat est un système de contact qui maintient une force normale constante, même lorsque la broche se déplace légèrement à l’intérieur de la douille. La géométrie circulaire assure un ajustement plus sûr et une surface de contact plus grande, ce qui explique pourquoi les têtes de broches usinées sont fréquemment spécifiées dans les applications où les vibrations constituent un problème connu.
Le cyclage thermique pose un défi différent. Lorsque la température varie, les matériaux se dilatent et se contractent à des vitesses différentes. Un contact embouti, dont la surface de contact est limitée, peut perdre de sa pression de contact aux extrêmes de température. Un contact usiné équipé d’une pince en cuivre-beryllium conserve ses propriétés élastiques sur une large plage de températures, généralement de −40 °C à +105 °C ou au-delà, garantissant ainsi une force de contact constante, que l’ensemble soit soumis à un refroidissement intense ou à une contrainte thermique élevée.
Résistance de contact et intégrité du signal dans les circuits sensibles
La résistance de contact n’est pas une constante. Elle varie en fonction de la force de contact, de l’état de la surface et de la présence de films d’oxyde ou de contamination. Dans les circuits de signaux faibles, même de faibles variations de la résistance de contact peuvent introduire du bruit, des erreurs de décalage ou des pannes intermittentes difficiles à diagnostiquer.
Les contacts usinés présentent généralement une résistance de contact plus faible et plus stable que les contacts emboutis. Leur construction solide et leur géométrie de contact circonférentielle minimisent la contribution à la résistance provenant elle-même de l’interface. Pour les applications impliquant des signaux analogiques sensibles, des références de précision ou des sorties de capteurs à faible niveau, cette stabilité se traduit directement par une meilleure précision des mesures et moins de problèmes d’étalonnage.
La conception du boîtier usiné à fond plein élimine également un problème connu sous le nom de capillarité de la soudure. Dans les contacts emboutis à structure ouverte, la soudure en fusion peut remonter le long du contact pendant le brasage, ce qui risque d’interférer avec l’interface d’accouplement. Les contacts usinés à fond fermé empêchent totalement cette capillarité, garantissant ainsi que les surfaces de contact restent propres et que les dimensions d’accouplement demeurent conformes aux spécifications.
Fiabilité dans des conditions réelles : là où les connecteurs à broches circulaires justifient leur surcoût
Les connecteurs à broches circulaires sont utilisés dans des applications où le coût d’une défaillance dépasse le simple remplacement d’un composant. Les équipements de test automatisés, par exemple, peuvent soumettre un connecteur à plusieurs milliers de cycles d’accouplement au cours de sa durée de vie. Un contact embouti dont la résistance augmente après quelques centaines de cycles devient une charge pour la maintenance et une source d’incertitude dans les mesures. Un contact usiné conserve ses caractéristiques électriques tout au long de ces cycles, assurant des conditions de test stables année après année.
Les systèmes de commande industrielle présentent un ensemble différent d’exigences. Les modules PLC et les contrôleurs robotiques fonctionnent souvent dans des environnements soumis à des vibrations continues, à des variations de température et à des interférences électriques. La force de contact constante et la faible résistance d’un connecteur usiné contribuent directement à l’intégrité du signal dans ces conditions.
L’électronique médicale constitue une troisième catégorie où les connecteurs à broches rondes sont courants. Les instruments de diagnostic et les équipements de surveillance des patients exigent des connexions qui ne se dégradent pas avec le temps et qui n’introduisent aucun artefact dans des mesures sensibles. La connexion étanche à l’air obtenue entre un contact usiné et une pince en béryllium-cuivre offre un niveau de fiabilité que les contacts emboutis ne peuvent égaler.
Le compromis porte sur le coût et l’encombrement sur la carte. Les têtes de connexion usinées coûtent plus cher à fabriquer, car le procédé d’usinage est plus lent que celui d’estampage. Elles occupent également généralement un peu plus d’espace pour un même nombre de broches. Pour les produits grand public à forte production, où la pression sur les coûts est intense et les conditions d’exploitation bénignes, les têtes de connexion estampées restent le choix approprié. La prime associée aux contacts usinés est justifiée lorsque l’application exige réellement la fiabilité qu’ils offrent.
Adapter la technologie des contacts à l’application
Le choix de têtes de connexion à trous ronds n’est pas une décision systématique. Le bon choix dépend d’une évaluation réaliste de l’environnement d’exploitation, du nombre de cycles d’accouplement requis et des conséquences d’une défaillance de contact.
Les applications impliquant des vibrations continues, de larges variations de température, une exposition à l’humidité ou aux produits chimiques, ou une exigence de faible et stable résistance de contact constituent des candidats naturels pour les contacts usinés. Les applications où la tête de connexion est assemblée une seule fois lors de la fabrication et n’est plus manipulée par la suite, fonctionnant dans un environnement contrôlé, peuvent ne pas tirer suffisamment profit de la construction usinée pour justifier son coût.
Pour les équipes de conception qui souhaitent évaluer des connecteurs usinés parallèlement à des alternatives embouties, collaborer avec un fabricant produisant les deux types dans le cadre d’un même système qualité offre un avantage pratique. Odia Les fabricants d’électronique produisent des connecteurs à broches et des composants d’interconnexion associés via des opérations de production dédiées, ce qui signifie que les caractéristiques des contacts, les options de placage et les tolérances d’emboîtement peuvent être comparées et validées au sein d’une seule chaîne d’approvisionnement.
Table des matières
- L’interface de contact qui ne fait aucun compromis
- Usiné contre estampé : une différence structurelle qui compte
- Pourquoi les vibrations et les cycles thermiques favorisent les conceptions à trous ronds
- Résistance de contact et intégrité du signal dans les circuits sensibles
- Fiabilité dans des conditions réelles : là où les connecteurs à broches circulaires justifient leur surcoût
- Adapter la technologie des contacts à l’application

