
 EN



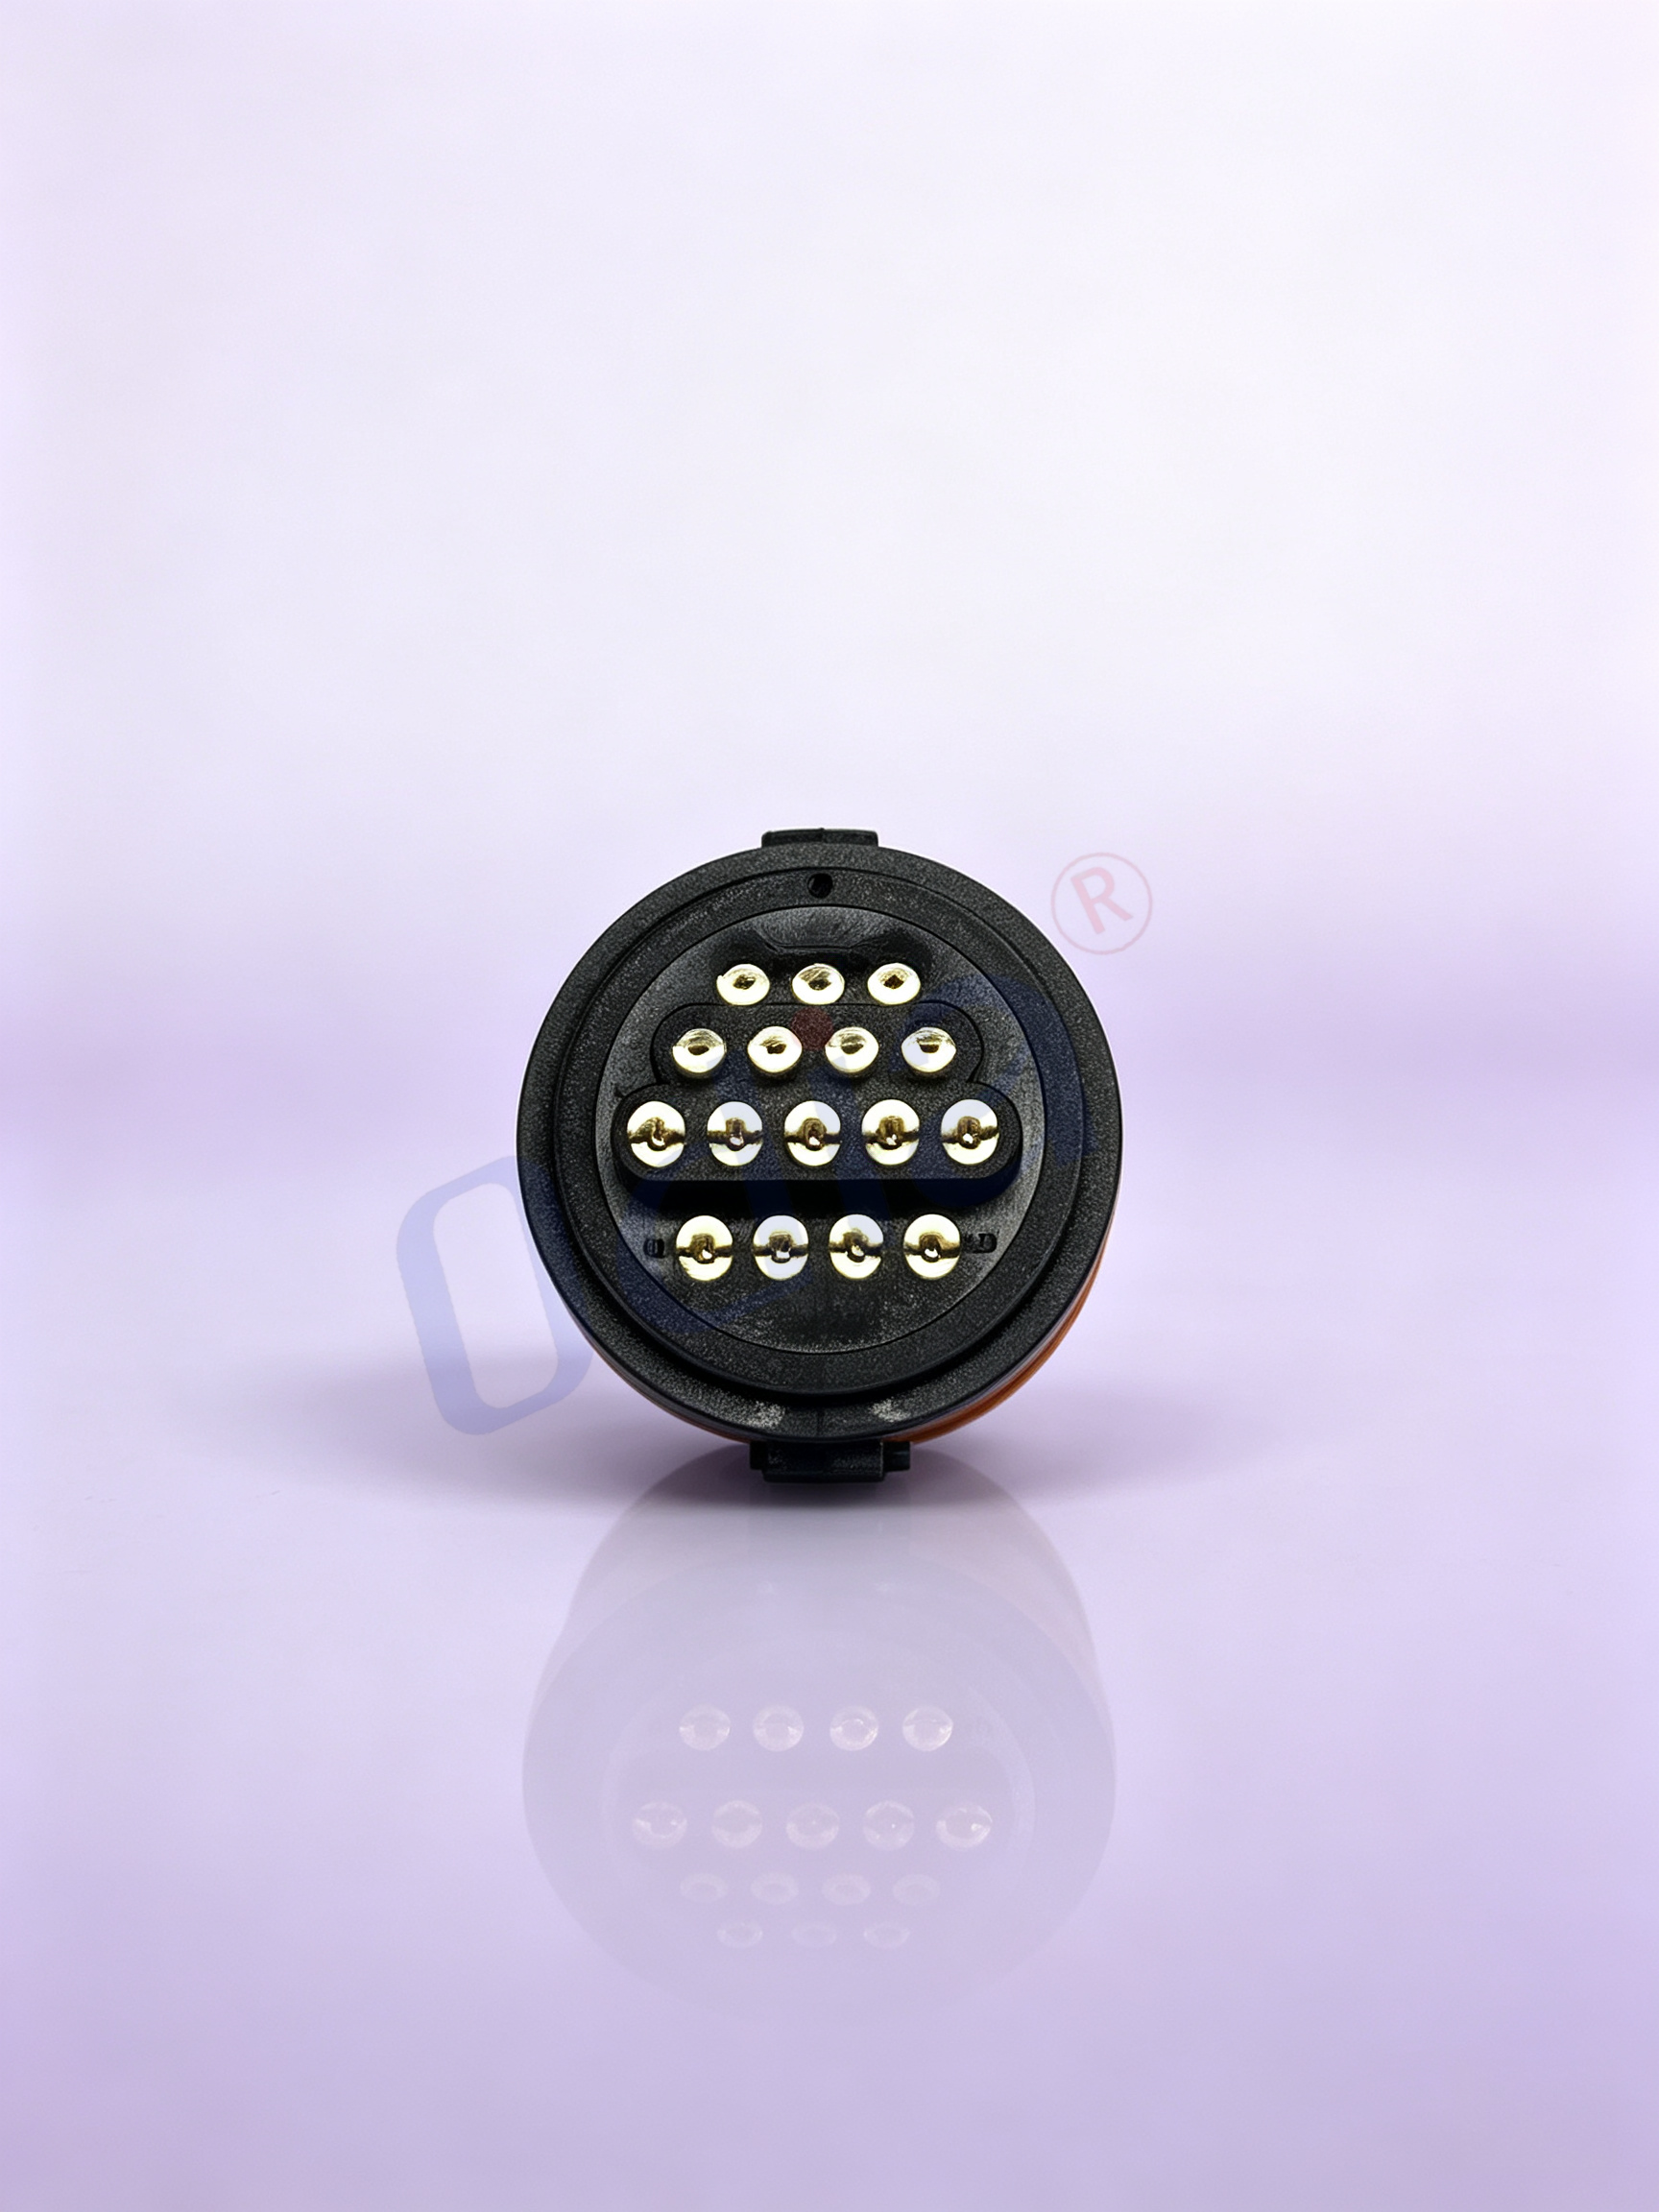
رابط تماسی که هیچگونه تسلیمپذیری ندارد
سرآوردهای پینی با سوراخ گرد، که بهعنوان سرآوردهای پینی ماشینکاریشده نیز شناخته میشوند، در سطحی متفاوت از سلسلهمراتب اتصالدهندهها قرار دارند نسبت به نمونههای فشاری و شکلدادهشده. این تفاوت صرفاً ظاهری نیست؛ بلکه تفاوتی بنیادین در روش ساخت رابط تماس، عملکرد آن تحت تنش، و طول عمرش در محیطهایی است که شکست امکانپذیر نیست.
در کاربردهای با قابلیت اطمینان بالا، رابط تماس اغلب ضعیفترین حلقه در زنجیرهٔ سیگنال است. یک اتصالدهنده که روی میز آزمایش بهطور بی flaw عمل میکند، پس از چرخههای حرارتی، قرار گرفتن در معرض لرزش یا جفتشدن مکرر، ممکن است خطاهاى متغیری ایجاد کند. سرآوردهای پینی با سوراخ گرد این انواع خرابی را در سطح هندسهٔ تماس برطرف میکنند؛ بههمین دلیل در طراحیهای نظامی، هوافضایی، پزشکی و کنترل صنعتی بهطور مداوم استفاده میشوند، جایی که یک خرابی تنها در یک نقطهٔ تماس میتواند منجر به پیامدهایی در سطح کل سیستم شود.
ماشینکاریشده در مقابل فشاری: تفاوتی ساختاری که اهمیت دارد
فرآیند تولید سرپوشهای دارای سوراخ گرد از نظر اساسی با فرآیند تولید سرپوشهای فشاری متفاوت است. تماسهای فشاری با ایجاد شکل در نوار فلزی از طریق سوراخکوبی و خمکردن ساخته میشوند. این فرآیند سریع و ارزان است، اما تماس حاصل دارای درزها، لبهها و هندسهای است که سطح تماس را محدود میکند.
تماسهای ماشینکاریشده روی دستگاههای پیچتراش تولید میشوند که مس یا آلیاژ مس برنجی جامد را به اشکال استوانهای دقیق برش میزنند. فرآیند ماشینکاری تماسی بدون درز و جامد با ابعادی کاملاً کنترلشده ایجاد میکند. سمت سوکت رابط معمولاً از یک گیره داخلی از مس بریلیومی با انگشتهای متعدد استفاده میکند که سوزن همساز را در تمام محیط آن محکم نگه میدارد.
این گیرهٔ محیطی عامل اصلی تمایز است. یک تماس چاپشدهٔ سوکت، در تعداد محدودی نقطه — معمولاً روی یک یا دو طرف — به پین همجفتشونده فشار میآورد. اما یک سوکت سوراخدار گرد ماشینکاریشده با کلیپ چهارانگشتی یا ششانگشتی، در تمام محیط پین تماس برقرار میکند و اتصالی بدون نشت گاز ایجاد مینماید که در برابر اکسیداسیون مقاومت داشته و مقاومت تماسی را در شرایط لرزش و چرخههای حرارتی بهطور پایدار حفظ میکند.
| ویژگی | تماسهای چاپشده | تماسهای سوراخدار گرد ماشینکاریشده |
|---|---|---|
| تولید | Punch and bend | Screw machined |
| هندسه تماس | تماس نقطهای یا لبهای | محیطی ۳۶۰ درجهای |
| مقاومت تماس | بالاتر و متغیر | پایینتر و پایدار |
| چرخههای جفت شدن | متوسط | گسترش یافته |
| عملکرد در برابر لرزش | با گذشت زمان تخریب میشود | نیروی تماس را حفظ میکند |
| هزینه | پایینتر | بالاتر |
ویژگیهای مقایسهای فناوریهای تماسی تراشیدهشده در مقابل ماشینکاریشده
چرا ارتعاش و چرخههای حرارتی به طراحیهای سوراخ گرد تمایل دارند
ارتعاش و چرخههای حرارتی دو عامل استرس زیستمحیطی هستند که بیشترین احتمال را برای آشکارسازی ضعفها در رابط تماس دارند. سرآمدهای سوراخ گرد در مقایسه با گزینههای تراشیدهشده، عملکرد بهتری در برابر هر دو دارند و دلایل این امر در مکانیک تماس ریشه دارد.
در شرایط ارتعاش، پین و سوکت متصلشده نسبت به یکدیگر حرکت نسبی انجام میدهند. در تماس تراشیدهشده، مساحت تماس محدود است؛ بنابراین هرگونه حرکت مستقیماً منجر به تغییر مقاومت تماس یا قطع لحظهای مدار میشود. نیروی فنری که تماس را در کنار هم نگه میدارد با دامنه ارتعاش تغییر میکند و این امر باعث نوسان در صحت سیگنال میشود.
سوراخ گرد ماشینکاریشدهای که با کلیپ چندانگشتی تماس دارد، نیروی فنری را در سراسر محیط کامل پین پخش میکند. نتیجه این است که سیستم تماس حتی زمانی که پین بهصورت جزئی در داخل سوکت حرکت میکند، نیروی عمودی ثابتی را حفظ میکند. هندسه دایرهای، تناسبی امنتر و سطح تماس بزرگتری فراهم میکند؛ بههمین دلیل سرپینهای ماشینکاریشده اغلب در کاربردهایی که لرزش مشکل شناختهشدهای است، مشخص میشوند.
چرخههای حرارتی چالشی متفاوت ایجاد میکنند. با تغییر دما، مواد با نرخهای متفاوتی منبسط و منقبض میشوند. یک تماس فشاری (استامپشده)، با سطح تماس محدود خود، ممکن است در دماهای حدی فشار تماس را از دست بدهد. اما یک تماس ماشینکاریشده با کلیپ مس-بریلیوم، ویژگیهای فنری خود را در گسترهٔ وسیعی از دماها — معمولاً از ۴۰- درجه سانتیگراد تا ۱۰۵+ درجه سانتیگراد یا بیشتر — حفظ میکند و اطمینان حاصل میکند که نیروی تماس در همه شرایط، چه مجموعه سرد شده باشد و چه تحت تأثیر گرما قرار گرفته باشد، ثابت باقی میماند.
مقاومت تماس و صحت سیگنال در مدارهای حساس
مقاومت تماس مقداری ثابت نیست. این مقاومت با نیروی تماس، شرایط سطح و وجود لایههای اکسیدی یا آلودگی تغییر میکند. در مدارهای سیگنال کمسطح، حتی تغییرات جزئی در مقاومت تماس میتواند سبب ایجاد نویز، خطاهای افست یا خرابیهای متقطعی شود که تشخیص آنها دشوار است.
تماسهای ماشینکاریشده معمولاً مقاومت تماس پایینتر و پایدارتری نسبت به تماسهای فشاری دارند. ساختار محکم و هندسه تماس محیطی، سهم خودِ رابطه را در ایجاد مقاومت به حداقل میرسانند. برای کاربردهایی که شامل سیگنالهای آنالوگ حساس، مراجع دقیق یا خروجیهای سنسورهای کمسطح هستند، این پایداری مستقیماً منجر به دقت اندازهگیری بهتر و کاهش مشکلات کالیبراسیون میشود.
طراحی بدنهٔ استوانهای با کف محکم در سوکتهای ماشینکاریشده، مشکلی به نام «کشیدگی لحیم» را نیز از بین میبرد. در تماسدهندههای فشاری با ساختار باز، لحیم مذاب ممکن است در حین لحیمکاری در طول تماسدهنده بالا برود و احتمالاً با سطح جفتشونده تداخل ایجاد کند. تماسدهندههای ماشینکاریشده با کف بسته، کشیدگی لحیم را بهطور کامل جلوگیری میکنند و اطمینان حاصل میشود که سطوح تماس پاک باقی میمانند و ابعاد جفتشونده در محدودهٔ مشخصشده نگه داشته میشوند.
قابلیت اطمینان در شرایط واقعی: جایی که سرسرههای سوراخدار گرد ارزش اضافی خود را ثابت میکنند
سرسرههای سوراخدار گرد در کاربردهایی ظاهر میشوند که هزینهٔ خرابی فراتر از جایگزینی قطعهٔ منفرد اندازهگیری میشود. بهعنوان مثال، تجهیزات خودکار آزمایش ممکن است در طول عمر خدماتشان سرسره را هزاران بار جفتسازی کنند. یک تماسدهندهٔ فشاری که پس از صدها چرخه مقاومت الکتریکی بالاتری پیدا کند، بار نگهداری میشود و منبع عدم قطعیت در اندازهگیری محسوب میگردد. در مقابل، یک تماسدهندهٔ ماشینکاریشده ویژگیهای الکتریکی خود را در طول تمام این چرخهها حفظ میکند و شرایط آزمایش پایداری را سالها پشت سر هم فراهم میسازد.
سیستمهای کنترل صنعتی مجموعهای متفاوت از نیازها را ارائه میدهند. ماژولهای PLC و کنترلکنندههای رباتیک اغلب در محیطهایی با لرزش مداوم، نوسانات دما و نویز الکتریکی کار میکنند. نیروی تماس ثابت و مقاومت پایین سرآمد ماشینکاریشده بهطور مستقیم به حفظ یکپارچگی سیگنال در این شرایط کمک میکند.
الکترونیک پزشکی دستهبندی سومی است که در آن سرآمدهای سوراخدار گرد رایج هستند. ابزارهای تشخیصی و تجهیزات پایش بیمار نیازمند اتصالاتی هستند که با گذشت زمان تخریب نشوند و هیچ نویزی را در اندازهگیریهای حساس ایجاد نکنند. اتصال بدون گاز که توسط تماس ماشینکاریشده و کلیپ بریلیوم-مس ایجاد میشود، سطحی از قابلیت اطمینان را فراهم میکند که تماسهای فشاری نمیتوانند به آن برسند.
تعادل بین هزینه و فضای مورد نیاز روی برد است. سرآوردهای ماشینکاریشده هزینه تولید بالاتری دارند، زیرا فرآیند ماشینکاری کندتر از فرآیند فشاری است. همچنین این سرآوردها معمولاً برای تعداد مشابه پین، فضای اشغالی کمی بزرگتری دارند. برای محصولات مصرفی با حجم بالا که فشار هزینهای شدیدی دارند و شرایط کاری خوشایند هستند، سرآوردهای فشاری همچنان انتخاب مناسبی محسوب میشوند. افزایش قیمت سرآوردهای ماشینکاریشده در مواردی توجیهپذیر است که کاربرد واقعاً به قابلیت اطمینانی که این سرآوردها ارائه میدهند، نیاز داشته باشد.
هماهنگسازی فناوری تماس با کاربرد
انتخاب سرآوردهای سوراخدار گرد تصمیمی عمومی و بدون شرط نیست. انتخاب مناسب به ارزیابی واقعبینانهای از محیط کاری، تعداد دورههای جفتشدن مورد نیاز و پیامدهای شکست در تماس بستگی دارد.
کاربردهایی که شامل ارتعاش مداوم، نوسانهای دمایی گسترده، قرار گرفتن در معرض رطوبت یا مواد شیمیایی، یا نیاز به مقاومت تماسی پایین و پایدار هستند، کاندیداهای طبیعی برای استفاده از تماسدهندههای ماشینکاریشده میباشند. کاربردهایی که در آنها سرپوش تنها یکبار در حین مونتاژ جفتشده و دیگر لمس نمیشود و در محیطی کنترلشده کار میکند، ممکن است از ساختار ماشینکاریشده به اندازهای بهره نبرند که هزینهاش توجیهپذیر باشد.
برای تیمهای طراحی که میخواهند سرسرههای ماشینکاریشده را در کنار گزینههای فشاری ارزیابی کنند، همکاری با تولیدکنندهای که هر دو نوع را در یک سیستم کیفیت تولید میکند، مزیت عملی فراهم میکند. اودیا سازندگان الکترونیک، سرسرههای پین و اجزای اتصال مرتبط را از طریق عملیات تولید اختصاصی تولید میکنند؛ بنابراین مشخصات تماس، گزینههای پوششدهی و تحملهای جفتشدن را میتوان در یک زنجیره تأمین واحد مقایسه و اعتبارسنجی کرد.
فهرست مطالب
- رابط تماسی که هیچگونه تسلیمپذیری ندارد
- ماشینکاریشده در مقابل فشاری: تفاوتی ساختاری که اهمیت دارد
- چرا ارتعاش و چرخههای حرارتی به طراحیهای سوراخ گرد تمایل دارند
- مقاومت تماس و صحت سیگنال در مدارهای حساس
- قابلیت اطمینان در شرایط واقعی: جایی که سرسرههای سوراخدار گرد ارزش اضافی خود را ثابت میکنند
- هماهنگسازی فناوری تماس با کاربرد

