
 EN



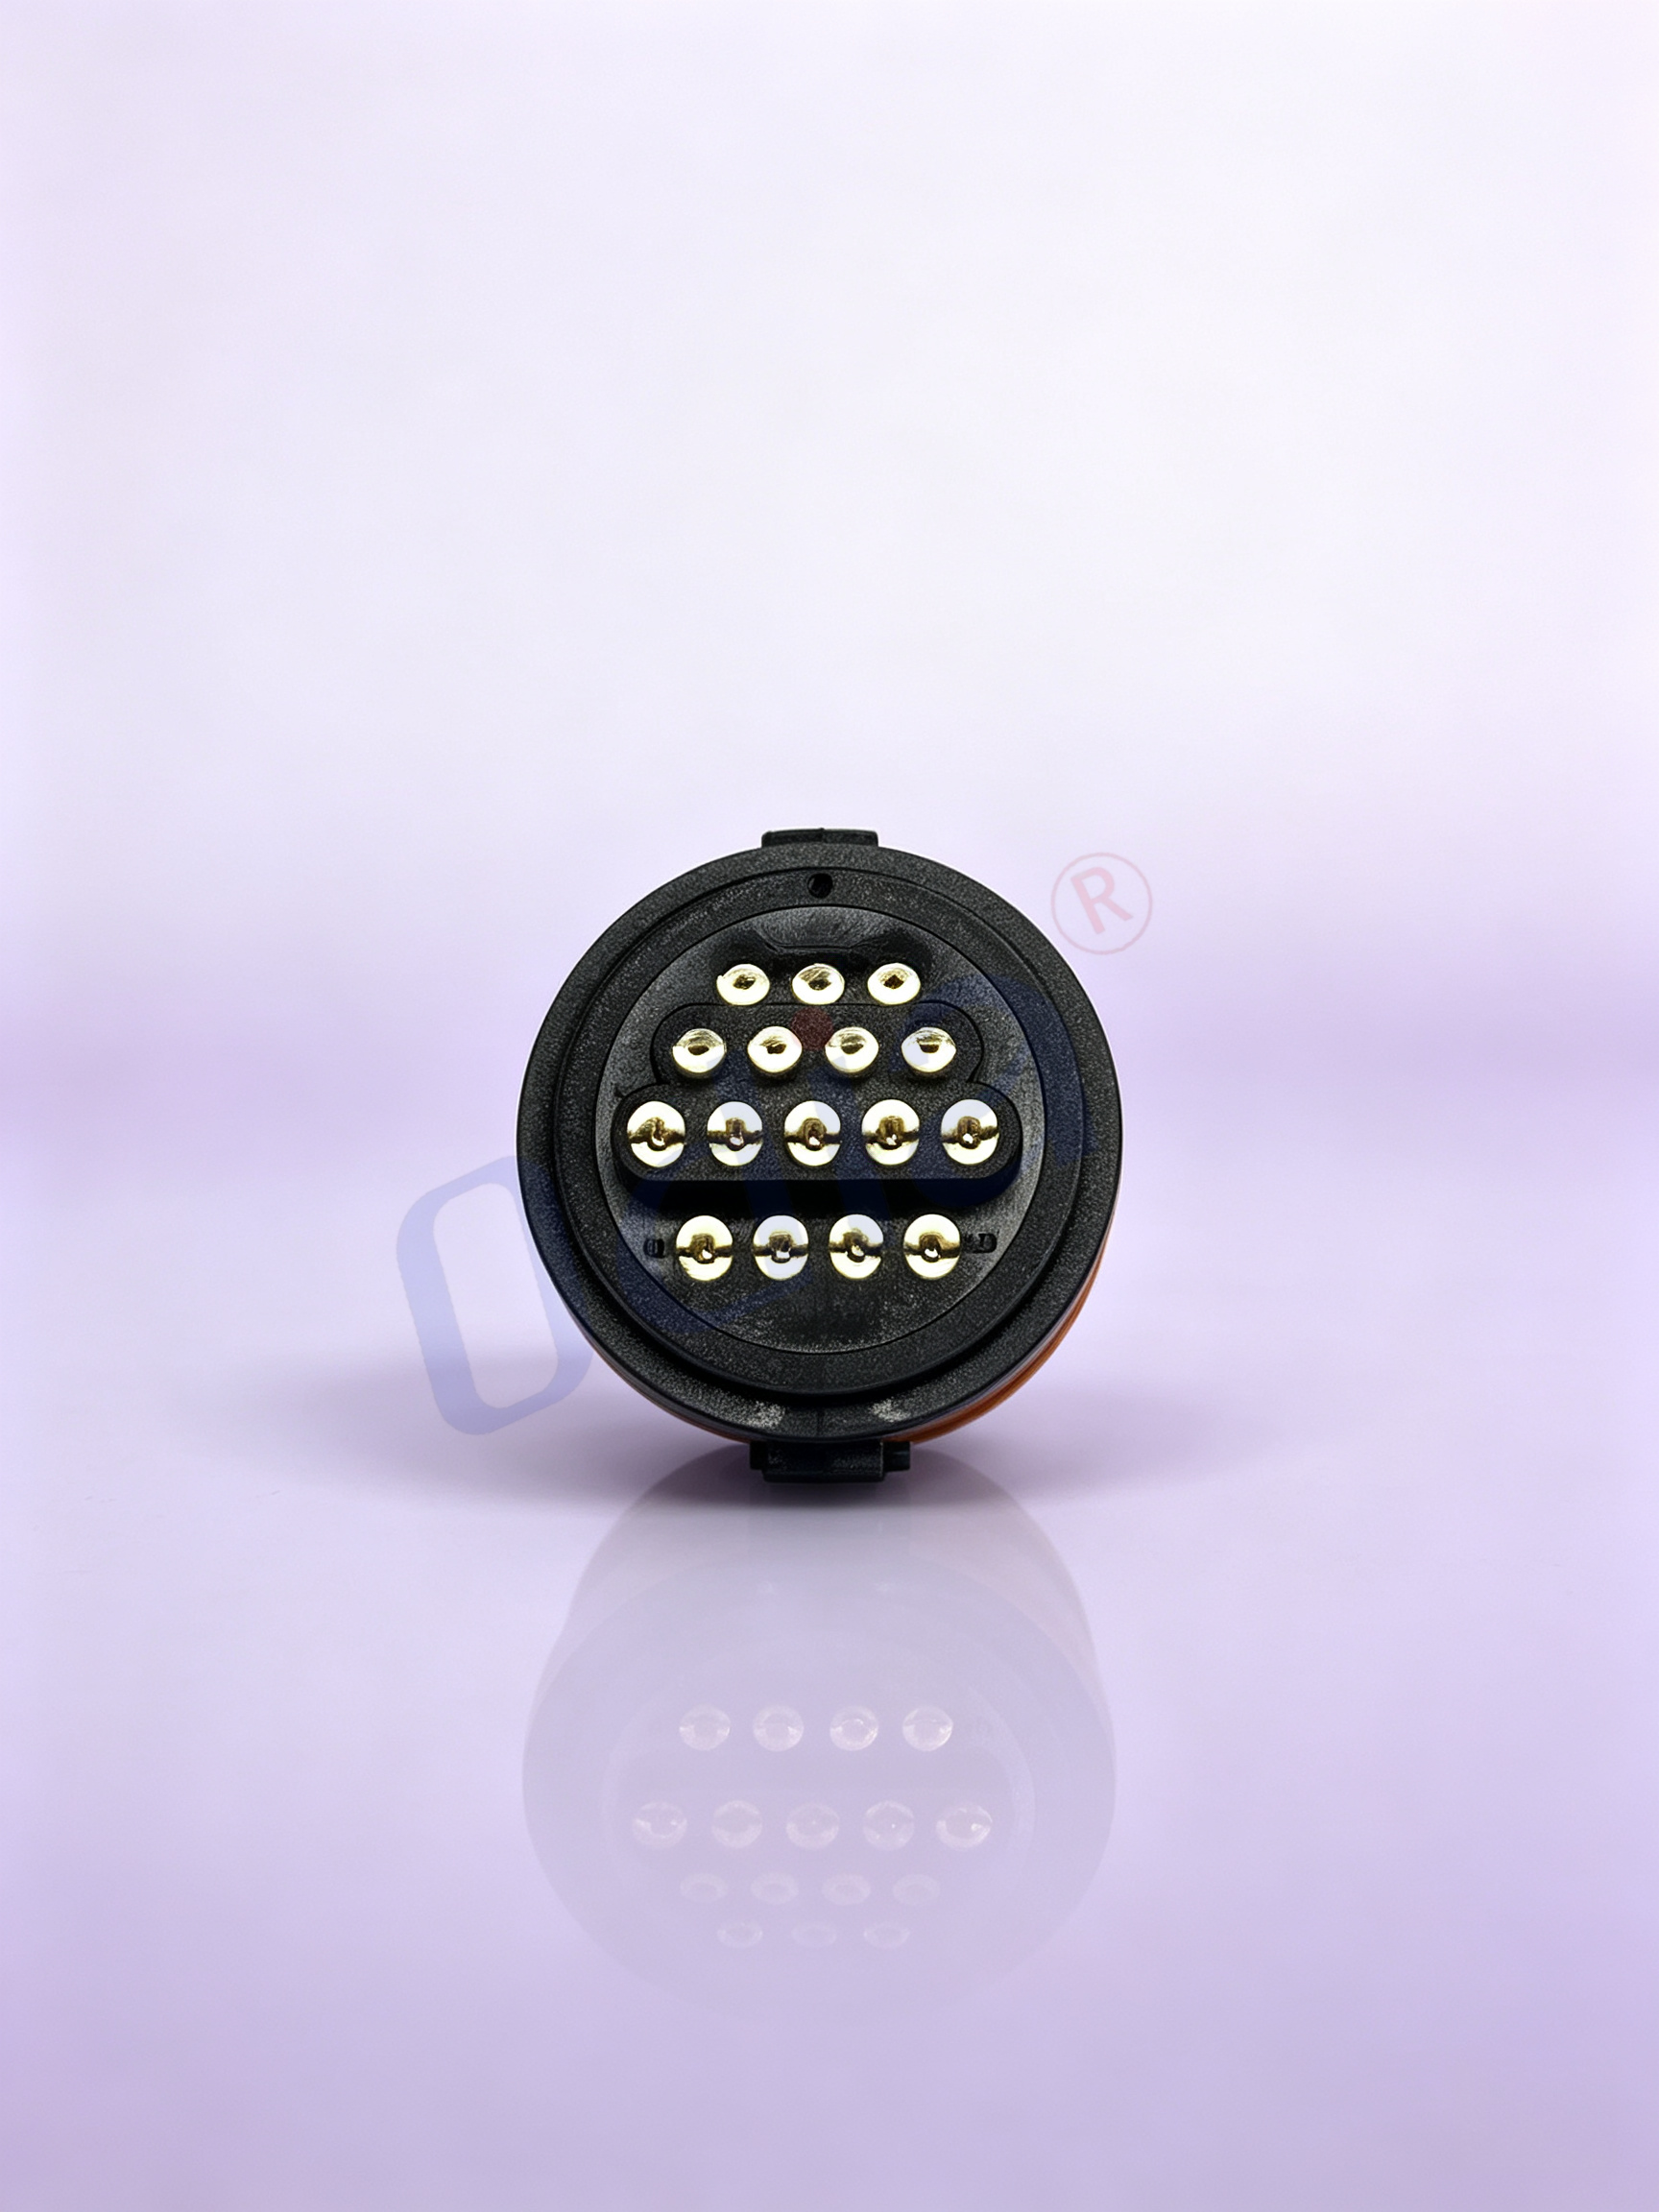
Η Διεπαφή Επαφής Που Δεν Θυσιάζει Τίποτα
Οι κεφαλές περιστρεφόμενων οπών με ακίδες, επίσης γνωστές ως κεφαλές μηχανουργημένων ακιδών, καταλαμβάνουν διαφορετικό επίπεδο στην ιεραρχία των συνδετήρων από τις αντίστοιχες εκτυπωμένες και διαμορφωμένες. Η διαφορά δεν είναι καθαρά εσωτερική. Αφορά μια θεμελιώδη απόκλιση όσον αφορά τον τρόπο κατασκευής της διεπαφής επαφής, την απόδοσή της υπό τάση και τη διάρκεια ζωής της σε περιβάλλοντα όπου η αποτυχία δεν είναι επιλογή.
Σε εφαρμογές υψηλής αξιοπιστίας, η διεπαφή επαφής είναι συχνά ο ασθενέστερος κρίκος στην αλυσίδα σήματος. Ένας συνδετήρας που λειτουργεί τέλεια σε ένα εργαστηριακό τραπέζι μπορεί να αναπτύξει ενδιάμεσα ελαττώματα μετά από θερμική κύκλωση, έκθεση σε κραδασμούς ή επαναλαμβανόμενη σύνδεση. Οι κεφαλές περιστρεφόμενων οπών αντιμετωπίζουν αυτούς τους τρόπους αποτυχίας σε επίπεδο γεωμετρίας επαφής, γι’ αυτό και εμφανίζονται συνεχώς σε σχεδιασμούς για στρατιωτικές, αεροδιαστημικές, ιατρικές και βιομηχανικές ελεγκτικές εφαρμογές, όπου μια μόνη αποτυχία επαφής μπορεί να οδηγήσει σε συνέπειες σε επίπεδο ολόκληρου του συστήματος.
Μηχανουργημένοι έναντι Εκτυπωμένων: Μια Δομική Διαφορά που Έχει Σημασία
Η διαδικασία κατασκευής των συνδετήρων με στρογγυλές οπές διαφέρει ουσιωδώς από αυτήν των εμβολοκατασκευασμένων συνδετήρων. Οι εμβολοκατασκευασμένες επαφές δημιουργούνται με διάτρηση και κάμψη μεταλλικής λωρίδας σε σχήμα. Η διαδικασία είναι γρήγορη και φθηνή, αλλά η προκύπτουσα επαφή παρουσιάζει συρραφές, άκρα και γεωμετρία που περιορίζει την επιφάνεια επαφής.
Οι μηχανοκατασκευασμένες επαφές παράγονται σε μηχανές κοπής με βίδα, οι οποίες κόβουν στερεό ορείχαλκο ή κράμα χαλκού σε ακριβή κυλινδρικά σχήματα. Η διαδικασία μηχανικής κατεργασίας παράγει μια επαφή χωρίς συρραφές και ολόσωμη, με αυστηρά ελεγχόμενες διαστάσεις. Η πλευρά της υποδοχής της διεπαφής χρησιμοποιεί συνήθως εσωτερική γλωσσίδα από βηρυλλιούχο χαλκό με πολλά δάχτυλα που αγκιστρώνουν το αντίστοιχο πείρο σε όλη την περιφέρειά του.
Αυτή η περιφερειακή λαβή είναι το κύριο διαφοροποιητικό χαρακτηριστικό. Ένα εκτυπωμένο σημείο επαφής (socket) ακουμπά το αντίστοιχο καρφί (pin) σε περιορισμένα σημεία, συνήθως σε μία ή δύο πλευρές. Ένα μηχανοκατεργασμένο στρογγυλό σημείο επαφής (socket) με κλιπ τεσσάρων ή έξι δακτύλων επαφής επαφής γίνεται σε όλη την περιφέρεια του καρφιού, δημιουργώντας στεγανή σε αέρια σύνδεση που αντιστέκεται στην οξείδωση και διατηρεί σταθερή αντίσταση επαφής ακόμα και υπό δονήσεις και θερμικές κυκλοφορίες.
| Χαρακτηριστικό | Εκτυπωμένα σημεία επαφής | Μηχανοκατεργασμένα στρογγυλά σημεία επαφής |
|---|---|---|
| Κατασκευαστικός Τομέας | Διάτρηση και κάμψη | Κοπή με τρύπανο και μηχανική κατεργασία |
| Γεωμετρία επαφής | Επαφή σε σημείο ή στην άκρη | 360-μοίρες περιφερειακή |
| Αντίσταση επαφής | Υψηλότερη, μεταβλητή | Χαμηλότερη, σταθερή |
| Κύκλοι σύνδεσης | Μετριοπαθής | Επεκτετμένο |
| Απόδοση υπό δονήσεις | Επιδεινώνεται με την πάροδο του χρόνου | Διατηρεί τη δύναμη επαφής |
| Κόστος | Χαμηλότερη | Υψηλότερο |
Συγκριτικά χαρακτηριστικά των τεχνολογιών επαφής με εκτύπωση έναντι μηχανουργικής κατασκευής.
Γιατί οι δονήσεις και οι θερμικές κύκλωσης ευνοούν τις σχεδιάσεις με στρογγυλές οπές
Οι δονήσεις και οι θερμικές κύκλωσης είναι οι δύο περιβαλλοντικοί παράγοντες που πιθανότερα θα αποκαλύψουν αδυναμίες σε μια διεπαφή επαφής. Οι συνδετήρες με στρογγυλές οπές αντέχουν καλύτερα και τα δύο σε σύγκριση με τις εναλλακτικές λύσεις με εκτύπωση, και οι λόγοι βρίσκονται στη μηχανική της επαφής.
Κατά τη διάρκεια δόνησης, η συνδεόμενη καρφίτσα και η υποδοχή υφίστανται σχετική κίνηση. Σε μια εκτυπωμένη επαφή, η περιορισμένη επιφάνεια επαφής σημαίνει ότι οποιαδήποτε κίνηση μεταφράζεται απευθείας σε αλλαγή της αντίστασης επαφής ή σε στιγμιαίο άνοιγμα του κυκλώματος. Η δύναμη ελατηρίου που συγκρατεί την επαφή μαζί μεταβάλλεται με το πλάτος της δόνησης, προκαλώντας διακυμάνσεις στην ακεραιότητα του σήματος.
Μια μηχανοκατεργασμένη κυκλική οπή επαφής με πολυδάκτυλη κλιπ αναδιανέμει τη δύναμη του ελατηρίου σε όλη την περιφέρεια του ακροδέκτη. Το αποτέλεσμα είναι ένα σύστημα επαφής που διατηρεί σταθερή κάθετη δύναμη, ακόμα και όταν ο ακροδέκτης μετακινείται ελαφρώς μέσα στην υποδοχή. Η κυκλική γεωμετρία παρέχει πιο ασφαλή εφαρμογή και μεγαλύτερη επιφάνεια επαφής, γι’ αυτόν τον λόγο οι μηχανοκατεργασμένοι ακροδέκτες κεφαλής καθορίζονται συχνά σε εφαρμογές όπου η δόνηση αποτελεί γνωστό πρόβλημα.
Οι θερμικές κύκλους παρουσιάζουν διαφορετική πρόκληση. Καθώς η θερμοκρασία μεταβάλλεται, τα υλικά διαστέλλονται και συστέλλονται με διαφορετικούς ρυθμούς. Μια επαφή από εμπρεσάρισμα, με την περιορισμένη επιφάνεια επαφής της, μπορεί να χάσει πίεση επαφής στα ακραία θερμοκρασιακά όρια. Μια μηχανοκατεργασμένη επαφή με κλιπ από βηρυλλιούχο χαλκό διατηρεί τις ελαστικές της ιδιότητες σε ευρύ θερμοκρασιακό εύρος, συνήθως από -40°C έως +105°C ή και πέρα, διασφαλίζοντας σταθερή δύναμη επαφής είτε η συναρμολόγηση είναι ψυχρή είτε υφίσταται θερμική τάση.
Αντίσταση Επαφής και Ακεραιότητα Σήματος σε Ευαίσθητα Κυκλώματα
Η αντίσταση επαφής δεν είναι σταθερή. Μεταβάλλεται με τη δύναμη επαφής, την κατάσταση της επιφάνειας και την παρουσία οξειδωμένων φιλμ ή ρύπανσης. Σε κυκλώματα χαμηλού επιπέδου σήματος, ακόμα και μικρές μεταβολές της αντίστασης επαφής μπορούν να προκαλέσουν θόρυβο, σφάλματα μετατόπισης ή διαλείποντες ελλείψεις που είναι δύσκολο να διαγνωστούν.
Οι επαφές που κατασκευάζονται με μηχανική κατεργασία εμφανίζουν συνήθως χαμηλότερη και πιο σταθερή αντίσταση επαφής από τις επαφές που παράγονται με εκτύπωση. Η στερεή κατασκευή και η περιφερειακή γεωμετρία επαφής ελαχιστοποιούν τη συνεισφορά της ίδιας της διεπιφάνειας στην αντίσταση. Για εφαρμογές που περιλαμβάνουν ευαίσθητα αναλογικά σήματα, ακριβείς αναφορές ή εξόδους αισθητήρων χαμηλού επιπέδου, αυτή η σταθερότητα μεταφράζεται απευθείας σε καλύτερη ακρίβεια μέτρησης και λιγότερα προβλήματα βαθμονόμησης.
Ο σχεδιασμός των επεξεργασμένων υποδοχών με στερεό πάτωμα εξαλείφει επίσης ένα πρόβλημα που ονομάζεται «κατανομή κολλητικού» (solder wicking). Στις επιτυπωμένες επαφές με ανοιχτή κατασκευή, το λιωμένο κολλητικό μπορεί να ανεβαίνει κατά μήκος της επαφής κατά τη διάρκεια της κόλλησης, με δυνατότητα παρεμπόδισης της επαφής σύζευξης. Οι επεξεργασμένες επαφές με κλειστό πάτωμα αποτρέπουν εντελώς την κατανομή κολλητικού, διασφαλίζοντας ότι οι επιφάνειες επαφής παραμένουν καθαρές και οι διαστάσεις σύζευξης παραμένουν εντός προδιαγραφών.
Πραγματική Αξιοπιστία: Το Σημείο Όπου Οι Κυκλικές Υποδοχές Δικαιολογούν Το Υψηλότερο Κόστος Τους
Οι κυκλικές υποδοχές εμφανίζονται σε εφαρμογές όπου το κόστος της αποτυχίας μετράται σε περισσότερα από την αντικατάσταση ενός εξαρτήματος. Για παράδειγμα, ο εξοπλισμός αυτοματοποιημένων δοκιμών μπορεί να υποβάλλει μια υποδοχή σε χιλιάδες κύκλους σύζευξης κατά τη διάρκεια της χρήσιμης ζωής της. Μια επιτυπωμένη επαφή που αναπτύσσει υψηλότερη αντίσταση μετά από εκατοντάδες κύκλους καθίσταται βάρος για τη συντήρηση και πηγή αβεβαιότητας στις μετρήσεις. Μια επεξεργασμένη επαφή διατηρεί τα ηλεκτρικά της χαρακτηριστικά καθ’ όλη τη διάρκεια αυτών των κύκλων, παρέχοντας σταθερές συνθήκες δοκιμής από χρόνο σε χρόνο.
Τα συστήματα βιομηχανικού ελέγχου παρουσιάζουν ένα διαφορετικό σύνολο απαιτήσεων. Τα μοντέλα PLC και οι ελεγκτές ρομπότ λειτουργούν συχνά σε περιβάλλοντα με συνεχή δόνηση, διακυμάνσεις θερμοκρασίας και ηλεκτρικό θόρυβο. Η σταθερή δύναμη επαφής και η χαμηλή αντίσταση ενός μηχανοκατεργασμένου header συμβάλλουν απευθείας στην ακεραιότητα του σήματος σε αυτές τις συνθήκες.
Τα ιατρικά ηλεκτρονικά αποτελούν μία τρίτη κατηγορία όπου είναι συνηθισμένα τα headers με στρογγυλές οπές. Τα διαγνωστικά όργανα και οι συσκευές παρακολούθησης ασθενών απαιτούν συνδέσεις που δεν θα εξασθενίσουν με τον καιρό και δεν θα εισάγουν παρασιτικά σήματα σε ευαίσθητες μετρήσεις. Η αεροστεγής σύνδεση που δημιουργείται από ένα μηχανοκατεργασμένο επαφικό στοιχείο με κλιπ βηρυλλίου-χαλκού παρέχει ένα επίπεδο αξιοπιστίας που δεν μπορούν να αντιστοιχήσουν τα επαφικά στοιχεία που παράγονται με εκτύπωση.
Το συμβιβασμός είναι το κόστος και ο χώρος στην πλακέτα. Οι επεξεργασμένες υποδοχές έχουν υψηλότερο κόστος παραγωγής, διότι η διαδικασία επεξεργασίας είναι πιο αργή από την εκτύπωση. Επιπλέον, τείνουν να καταλαμβάνουν ελαφρώς μεγαλύτερη επιφάνεια για τον ίδιο αριθμό ακροδεκτών. Για καταναλωτικά προϊόντα υψηλού όγκου, όπου η πίεση για χαμηλό κόστος είναι ιδιαίτερα έντονη και οι συνθήκες λειτουργίας ήπιες, οι εκτυπωμένες υποδοχές παραμένουν η κατάλληλη επιλογή. Το πρόσθετο κόστος των επεξεργασμένων ακροδεκτών δικαιολογείται όταν η εφαρμογή απαιτεί πραγματικά την αξιοπιστία που προσφέρουν.
Προσαρμογή της τεχνολογίας ακροδεκτών στην εφαρμογή
Η επιλογή υποδοχών με στρογγυλές οπές δεν είναι αυτόματη απόφαση. Η σωστή επιλογή εξαρτάται από μια ρεαλιστική αξιολόγηση του περιβάλλοντος λειτουργίας, του απαιτούμενου αριθμού κύκλων σύζευξης και των συνεπειών μιας αποτυχίας ακροδέκτη.
Οι εφαρμογές που περιλαμβάνουν συνεχή δόνηση, μεγάλες διακυμάνσεις θερμοκρασίας, έκθεση σε υγρασία ή χημικά ουσίες, ή απαιτούν χαμηλή και σταθερή αντίσταση επαφής είναι φυσικοί υποψήφιοι για επεξεργασμένες επαφές. Οι εφαρμογές όπου το header συνδέεται μία φορά κατά τη συναρμολόγηση και δεν αγγίζεται ξανά, λειτουργώντας σε ελεγχόμενο περιβάλλον, ενδέχεται να μην επωφελούνται αρκετά από την επεξεργασμένη κατασκευή ώστε να δικαιολογείται το κόστος.
Για ομάδες σχεδιασμού που επιθυμούν να αξιολογήσουν κεφαλές μηχανουργημένες σε σύγκριση με εναλλακτικές εκτυπωμένες, η συνεργασία με έναν κατασκευαστή που παράγει και τους δύο τύπους στο πλαίσιο ενός ενιαίου συστήματος ποιότητας προσφέρει πρακτικό πλεονέκτημα. Odia Οι ηλεκτρονικές εταιρείες κατασκευάζουν κεφαλές ακίδων και σχετικά εξαρτήματα σύνδεσης μέσω αφιερωμένων παραγωγικών διαδικασιών, γεγονός που σημαίνει ότι οι προδιαγραφές επαφής, οι επιλογές επιμετάλλωσης και οι ανοχές σύζευξης μπορούν να συγκριθούν και να επικυρωθούν εντός ενός ενιαίου εφοδιαστικού καναλιού.
Περιεχόμενα
- Η Διεπαφή Επαφής Που Δεν Θυσιάζει Τίποτα
- Μηχανουργημένοι έναντι Εκτυπωμένων: Μια Δομική Διαφορά που Έχει Σημασία
- Γιατί οι δονήσεις και οι θερμικές κύκλωσης ευνοούν τις σχεδιάσεις με στρογγυλές οπές
- Αντίσταση Επαφής και Ακεραιότητα Σήματος σε Ευαίσθητα Κυκλώματα
- Πραγματική Αξιοπιστία: Το Σημείο Όπου Οι Κυκλικές Υποδοχές Δικαιολογούν Το Υψηλότερο Κόστος Τους
- Προσαρμογή της τεχνολογίας ακροδεκτών στην εφαρμογή

