
 EN



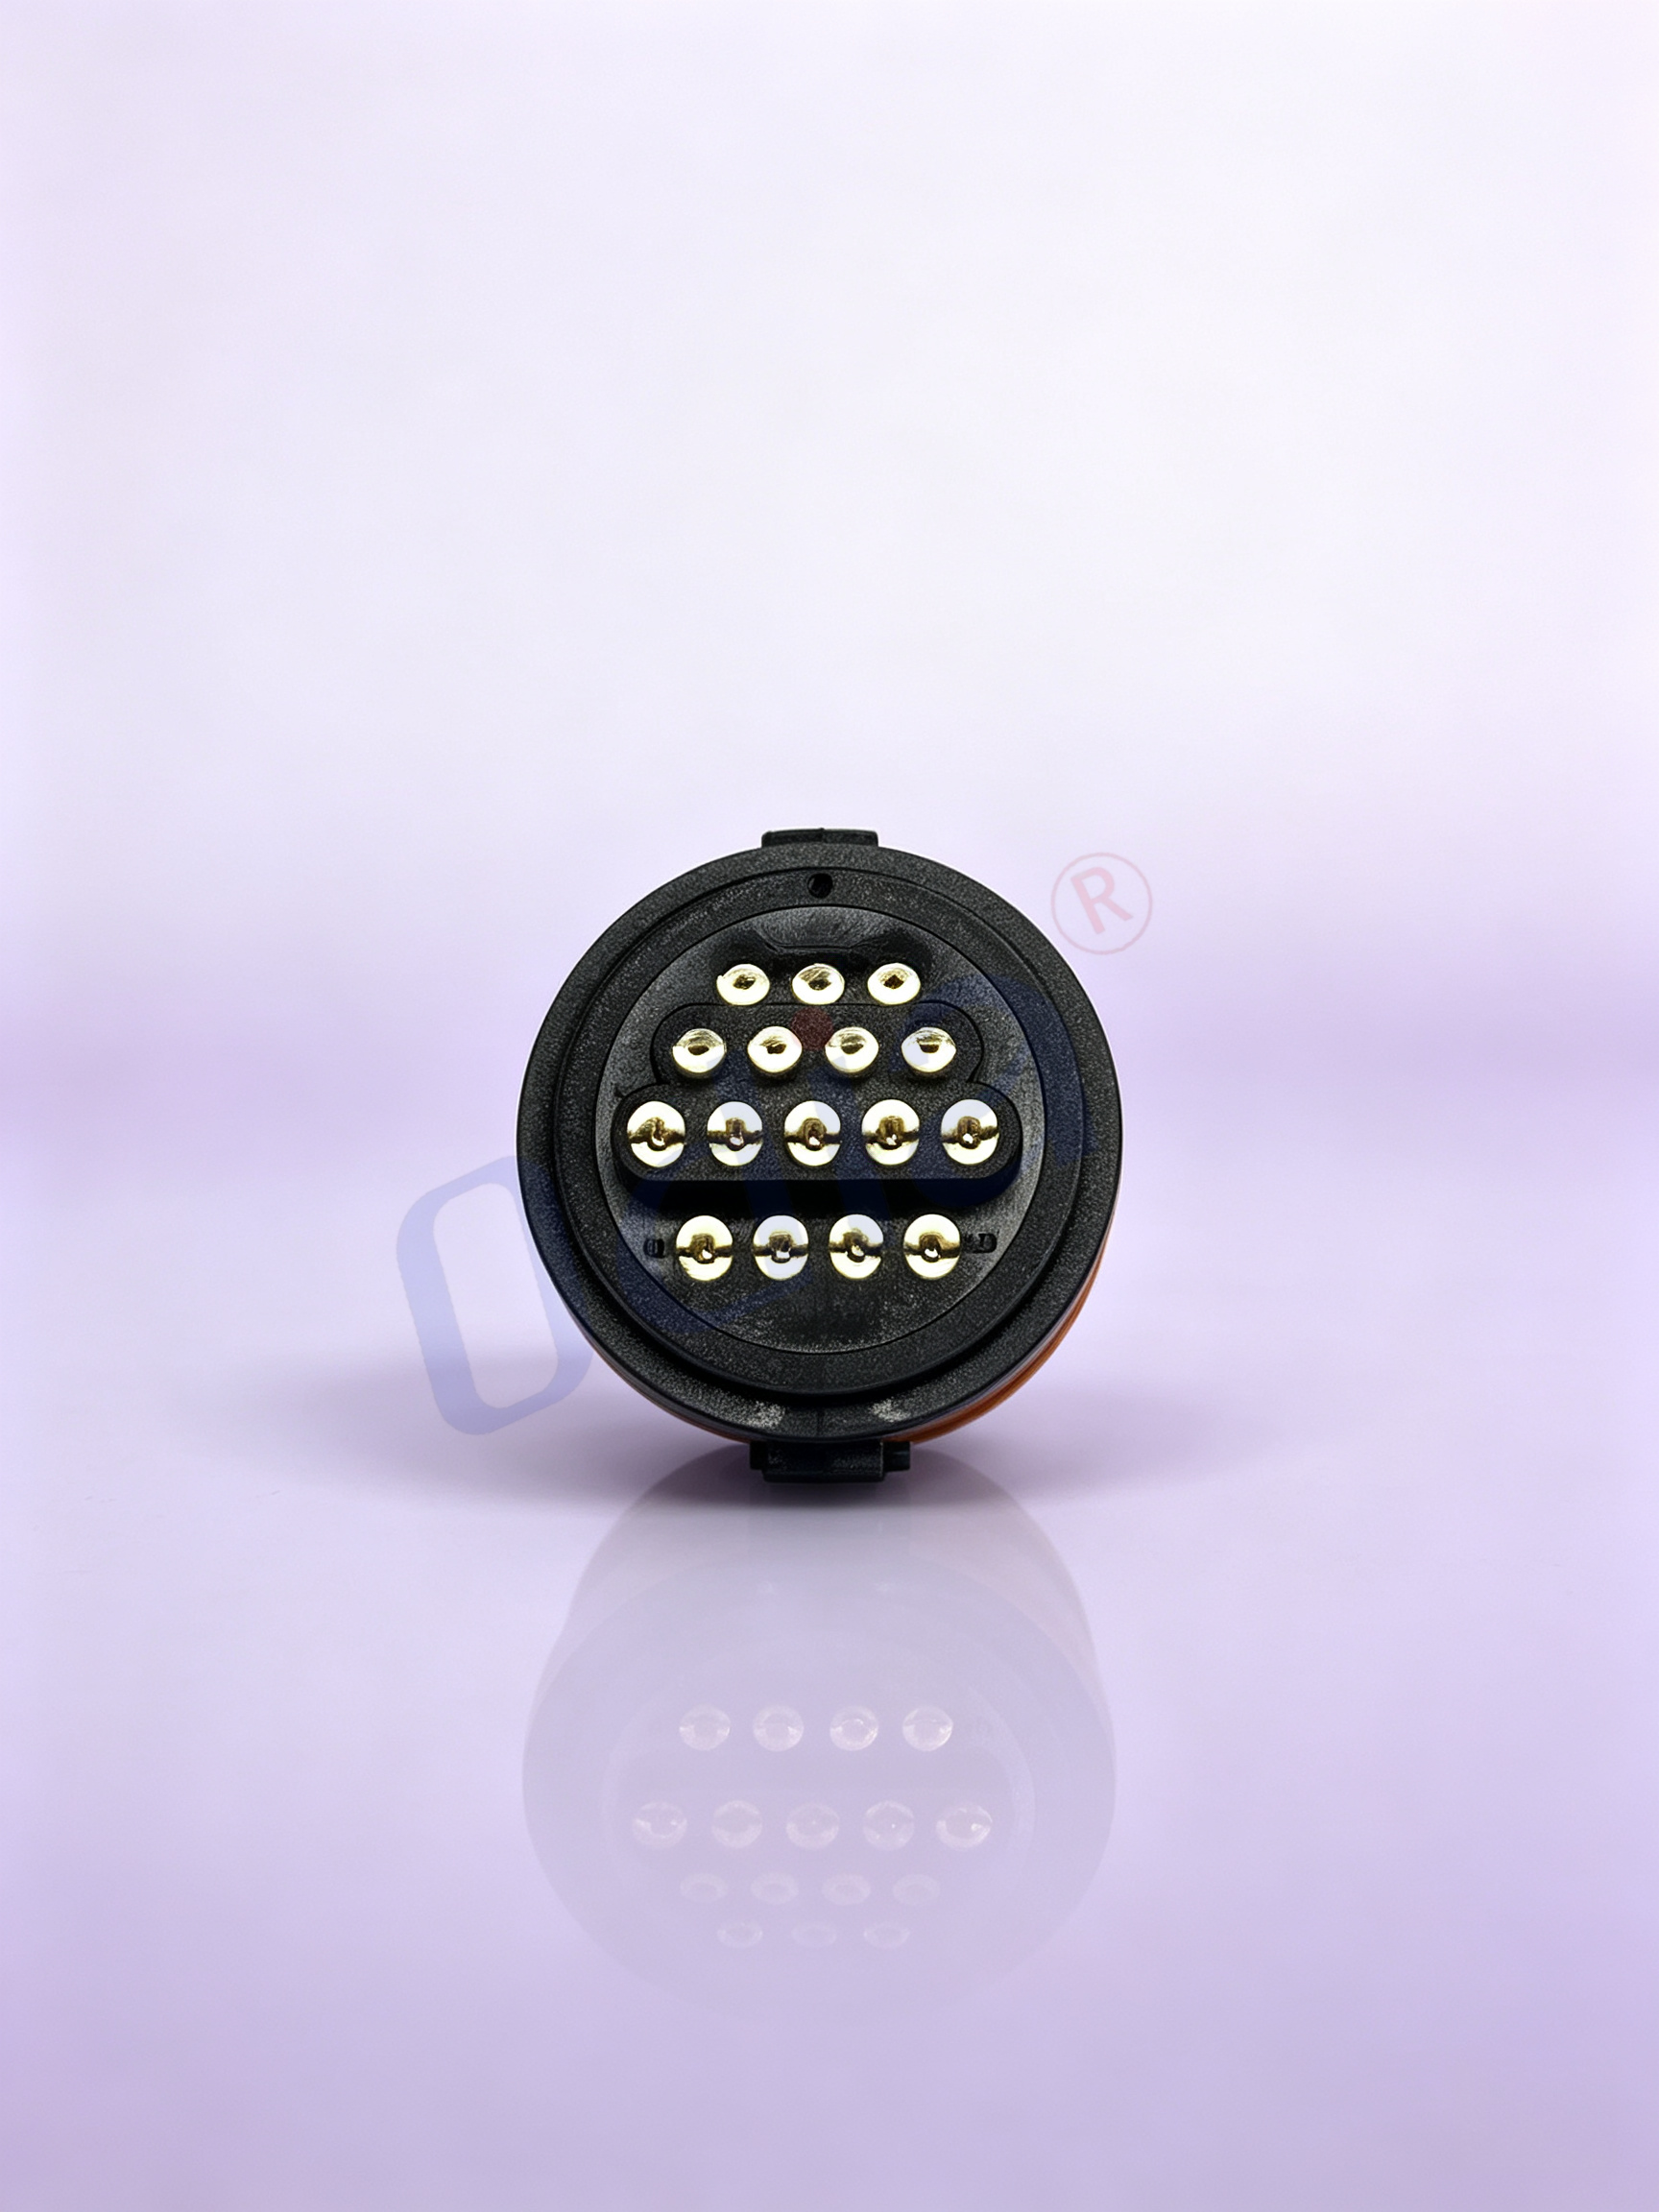
Die Kontakt-Schnittstelle, die keine Kompromisse eingeht
Rundloch-Stiftleisten, auch als maschinell bearbeitete Stiftleisten bekannt, nehmen eine andere Ebene in der Steckverbinder-Hierarchie ein als ihre gestanzten und umgeformten Gegenstücke. Der Unterschied ist nicht rein optisch. Es handelt sich vielmehr um eine grundlegende Abweichung hinsichtlich der Herstellung der Kontakt-Schnittstelle, ihres Verhaltens unter Belastung sowie ihrer Lebensdauer in Umgebungen, in denen Ausfälle keine Option sind.
In Anwendungen mit hoher Zuverlässigkeit stellt die Kontakt-Schnittstelle häufig die schwächste Stelle in der Signalübertragungskette dar. Ein Steckverbinder, der auf dem Prüfstand einwandfrei funktioniert, kann nach Temperaturwechselbelastung, Vibrationsbeanspruchung oder wiederholtem Stecken und Ziehen intermittierende Fehler entwickeln. Rundloch-Stiftleisten beheben diese Ausfallmodi bereits auf der Ebene der Kontaktgeometrie – daher finden sie sich konsequent in militärischen, luft- und raumfahrttechnischen, medizinischen sowie industriellen Steuerungssystemen wieder, bei denen ein einzelner Kontaktausfall zu Folgefehlern auf Systemebene führen kann.
Maschinell bearbeitet vs. gestanzt: Ein struktureller Unterschied, der zählt
Der Herstellungsprozess für Rundloch-Kontaktleisten unterscheidet sich grundsätzlich von dem für gestanzte Kontaktleisten. Gestanzte Kontakte werden durch Stanzen und Biegen eines Metallbands in Form gebracht. Dieser Prozess ist schnell und kostengünstig, doch der resultierende Kontakt weist Nähte, Kanten sowie eine Geometrie auf, die die Kontaktfläche begrenzt.
Fräskontakte werden an Drehmaschinen hergestellt, die massives Messing- oder Kupferlegierungsmaterial in präzise zylindrische Formen schneiden. Der Fräsprozess erzeugt einen nahtlosen, massiven Kontakt mit streng kontrollierten Abmessungen. Die Buchsen-Seite der Schnittstelle verwendet typischerweise eine innere Beryllium-Kupfer-Federklammer mit mehreren Fingern, die den Gegenstecker über dessen gesamten Umfang umgreifen.
Dieser umlaufende Griff ist das entscheidende Unterscheidungsmerkmal. Ein gestanzter Buchsenkontakt berührt den korrespondierenden Stift an einer begrenzten Anzahl von Punkten, typischerweise an einer oder zwei Seiten. Eine maschinell gefertigte runde Buchse mit einem Vier- oder Sechsfingerclip stellt Kontakt entlang des gesamten Stifts her und erzeugt eine gasdichte Verbindung, die Oxidation widersteht und einen konstanten Kontaktwiderstand auch bei Vibration und thermischem Wechsel aufrechterhält.
| Funktion | Gestanzte Kontakte | Maschinell gefertigte runde Buchsenkontakte |
|---|---|---|
| Fertigung | Stanzen und Biegen | Gewindemaschinierung |
| Kontaktgeometrie | Punkt- oder Kantenkontakt | 360-Grad-umlaufend |
| Kontaktwiderstand | Höher, variabel | Niedriger, konstant |
| Verbindungsschleifen | Mittel | Verlängert |
| Schwingungsleistung | Wird mit der Zeit abgenutzt | Erhält die Kontaktkraft aufrecht |
| Kosten | Niedriger | Höher |
Vergleichende Merkmale von gestanzten versus gefrästen Kontaktttechnologien.
Warum Erschütterung und thermisches Zyklieren runde Lochdesigns begünstigen
Erschütterung und thermisches Zyklieren sind die beiden Umweltbelastungen, die am ehesten Schwächen einer Kontaktstelle offenbaren. Runde Lochleisten bewältigen beide Belastungen besser als gestanzte Alternativen; die Gründe liegen in der Kontaktmechanik.
Bei Erschütterung erfahren Stift und Buchse eine relative Bewegung. Bei einem gestanzten Kontakt führt die begrenzte Kontaktfläche dazu, dass jede Bewegung unmittelbar zu einer Änderung des Kontaktwiderstands oder zu einem vorübergehenden Unterbrechungszustand führt. Die Federkraft, die den Kontakt zusammenhält, variiert mit der Erschütterungsamplitude und erzeugt dadurch eine schwankende Signalintegrität.
Ein bearbeitetes runder Lochkontakt mit einer Mehrfingerklemme verteilt die Federkraft gleichmäßig über den gesamten Umfang des Stifts. Das Ergebnis ist ein Kontaktsystem, das auch bei geringfügiger Bewegung des Stifts innerhalb der Buchse eine konstante Normalkraft aufrechterhält. Die kreisförmige Geometrie sorgt für eine sicherere Passung und eine größere Kontaktfläche – daher werden bearbeitete Stiftleisten häufig in Anwendungen eingesetzt, bei denen Vibration ein bekanntes Problem darstellt.
Thermisches Zyklieren stellt eine andere Herausforderung dar. Bei Temperaturänderungen dehnen und ziehen sich Materialien mit unterschiedlichen Raten aus bzw. zusammen. Ein gestanzter Kontakt mit seiner begrenzten Kontaktfläche kann bei extremen Temperaturen an Kontaktdruck verlieren. Ein bearbeiteter Kontakt mit einer Beryllium-Kupfer-Klemme behält seine Feder-Eigenschaften über einen breiten Temperaturbereich hinweg bei – typischerweise von −40 °C bis +105 °C oder darüber hinaus – und gewährleistet so eine konstante Kontaktkraft, unabhängig davon, ob die Baugruppe tiefgekühlt oder thermisch belastet ist.
Kontaktwiderstand und Signalintegrität in empfindlichen Schaltungen
Der Übergangswiderstand ist keine Konstante. Er variiert mit der Kontaktkraft, dem Oberflächenzustand sowie dem Vorhandensein von Oxidschichten oder Verunreinigungen. In Schaltungen mit Niedrigpegelsignalen können bereits geringfügige Schwankungen des Übergangswiderstands Rauschen, Offsetfehler oder intermittierende Störungen verursachen, die sich nur schwer diagnostizieren lassen.
Bearbeitete Kontakte weisen typischerweise einen niedrigeren und stabileren Übergangswiderstand als gestanzte Kontakte auf. Die massive Bauweise und die umlaufende Kontaktgeometrie minimieren den Widerstandsanteil der Kontaktstelle selbst. Für Anwendungen mit empfindlichen analogen Signalen, Präzisionsreferenzen oder Niedrigpegelausgängen von Sensoren führt diese Stabilität direkt zu einer besseren Messgenauigkeit und weniger Kalibrierungsproblemen.
Die massiv ausgeführte Fasson-Formgebung der gefrästen Buchsen beseitigt zudem ein Problem, das als Lotwandern bekannt ist. Bei gestanzten Kontakten mit offener Konstruktion kann flüssiges Lot während des Lötens am Kontakt nach oben wandern und so möglicherweise die Steckstelle beeinträchtigen. Gefräste Kontakte mit geschlossenem Boden verhindern das Lotwandern vollständig und gewährleisten saubere Kontaktflächen sowie Einhaltung der vorgeschriebenen Steckmaße.
Zuverlässigkeit im praktischen Einsatz: Wo Rundloch-Stiftleisten ihren Aufpreis rechtfertigen
Rundloch-Stiftleisten kommen dort zum Einsatz, wo Ausfallkosten sich nicht allein in Ersatzteilkosten bemessen. Automatisierte Prüfgeräte beispielsweise können eine Stiftleiste über ihre gesamte Lebensdauer hinweg Tausende von Steckzyklen aussetzen. Ein gestanzter Kontakt, dessen Widerstand nach nur wenigen hundert Zyklen ansteigt, wird zur Wartungsbelastung und zu einer Quelle von Messunsicherheit. Ein gefräster Kontakt bewahrt seine elektrischen Eigenschaften über sämtliche Zyklen hinweg und bietet so jahrelang stabile Prüfbedingungen.
Industrielle Steuerungssysteme stellen eine andere Anforderungsmenge dar. SPS-Module und Robotersteuerungen arbeiten häufig in Umgebungen mit kontinuierlichen Vibrationen, Temperaturschwankungen und elektrischem Rauschen. Die konstante Kontaktkraft und der niedrige Widerstand eines gefrästen Headers tragen unter diesen Bedingungen direkt zur Signalintegrität bei.
Medizinelektronik stellt eine dritte Kategorie dar, in der runde Loch-Header üblich sind. Diagnosegeräte und Patientenüberwachungsgeräte erfordern Verbindungen, die sich im Laufe der Zeit nicht verschlechtern und keine Störsignale in empfindliche Messungen einbringen. Die gasdichte Verbindung, die durch einen gefrästen Kontakt zusammen mit einer Beryllium-Kupfer-Klammer entsteht, bietet ein Zuverlässigkeitsniveau, das gestanzte Kontakte nicht erreichen können.
Der Kompromiss betrifft Kosten und Platineinbaufläche. Fräsbare Anschlussleisten sind teurer in der Herstellung, da der Fräsprozess langsamer ist als das Stanzen. Zudem weisen sie bei gleicher Pinanzahl tendenziell etwas größere Abmessungen auf. Für Massenprodukte im Consumer-Bereich, bei denen der Kostendruck hoch ist und die Betriebsbedingungen günstig sind, bleiben gestanzte Anschlussleisten die geeignete Wahl. Der Aufpreis für gefräste Kontakte ist gerechtfertigt, wenn die Anwendung tatsächlich deren Zuverlässigkeit erfordert.
Kontakttechnologie an die Anwendung anpassen
Die Auswahl von Rundlochanschlussleisten ist keine pauschale Entscheidung. Die richtige Wahl hängt von einer realistischen Einschätzung der Betriebsumgebung, der erforderlichen Steckzyklusanzahl sowie den Folgen eines Kontaktausfalls ab.
Anwendungen, die kontinuierliche Vibrationen, große Temperaturschwankungen, Feuchtigkeit oder Chemikalien ausgesetzt sind oder eine niedrige und stabile Übergangswiderstand erfordern, eignen sich naturgemäß für gefräste Kontakte. Anwendungen, bei denen der Header nur einmal während der Montage gesteckt und danach nicht mehr berührt wird und die in einer kontrollierten Umgebung betrieben werden, profitieren möglicherweise nicht ausreichend von der gefrästen Konstruktion, um die höheren Kosten zu rechtfertigen.
Für Konstruktionsteams, die bearbeitete Header gemeinsam mit gestanzten Alternativen bewerten möchten, bietet die Zusammenarbeit mit einem Hersteller, der beide Typen innerhalb eines einzigen Qualitätsmanagementsystems fertigt, einen praktischen Vorteil. Odia Elektronikhersteller fertigen Stiftleisten und verwandte Verbindungsbauteile mittels spezialisierter Produktionsprozesse, sodass Kontaktspezifikationen, Beschichtungsoptionen und Eingriffstoleranzen innerhalb einer einzigen Lieferkette verglichen und validiert werden können.
Inhaltsverzeichnis
- Die Kontakt-Schnittstelle, die keine Kompromisse eingeht
- Maschinell bearbeitet vs. gestanzt: Ein struktureller Unterschied, der zählt
- Warum Erschütterung und thermisches Zyklieren runde Lochdesigns begünstigen
- Kontaktwiderstand und Signalintegrität in empfindlichen Schaltungen
- Zuverlässigkeit im praktischen Einsatz: Wo Rundloch-Stiftleisten ihren Aufpreis rechtfertigen
- Kontakttechnologie an die Anwendung anpassen

