
 EN



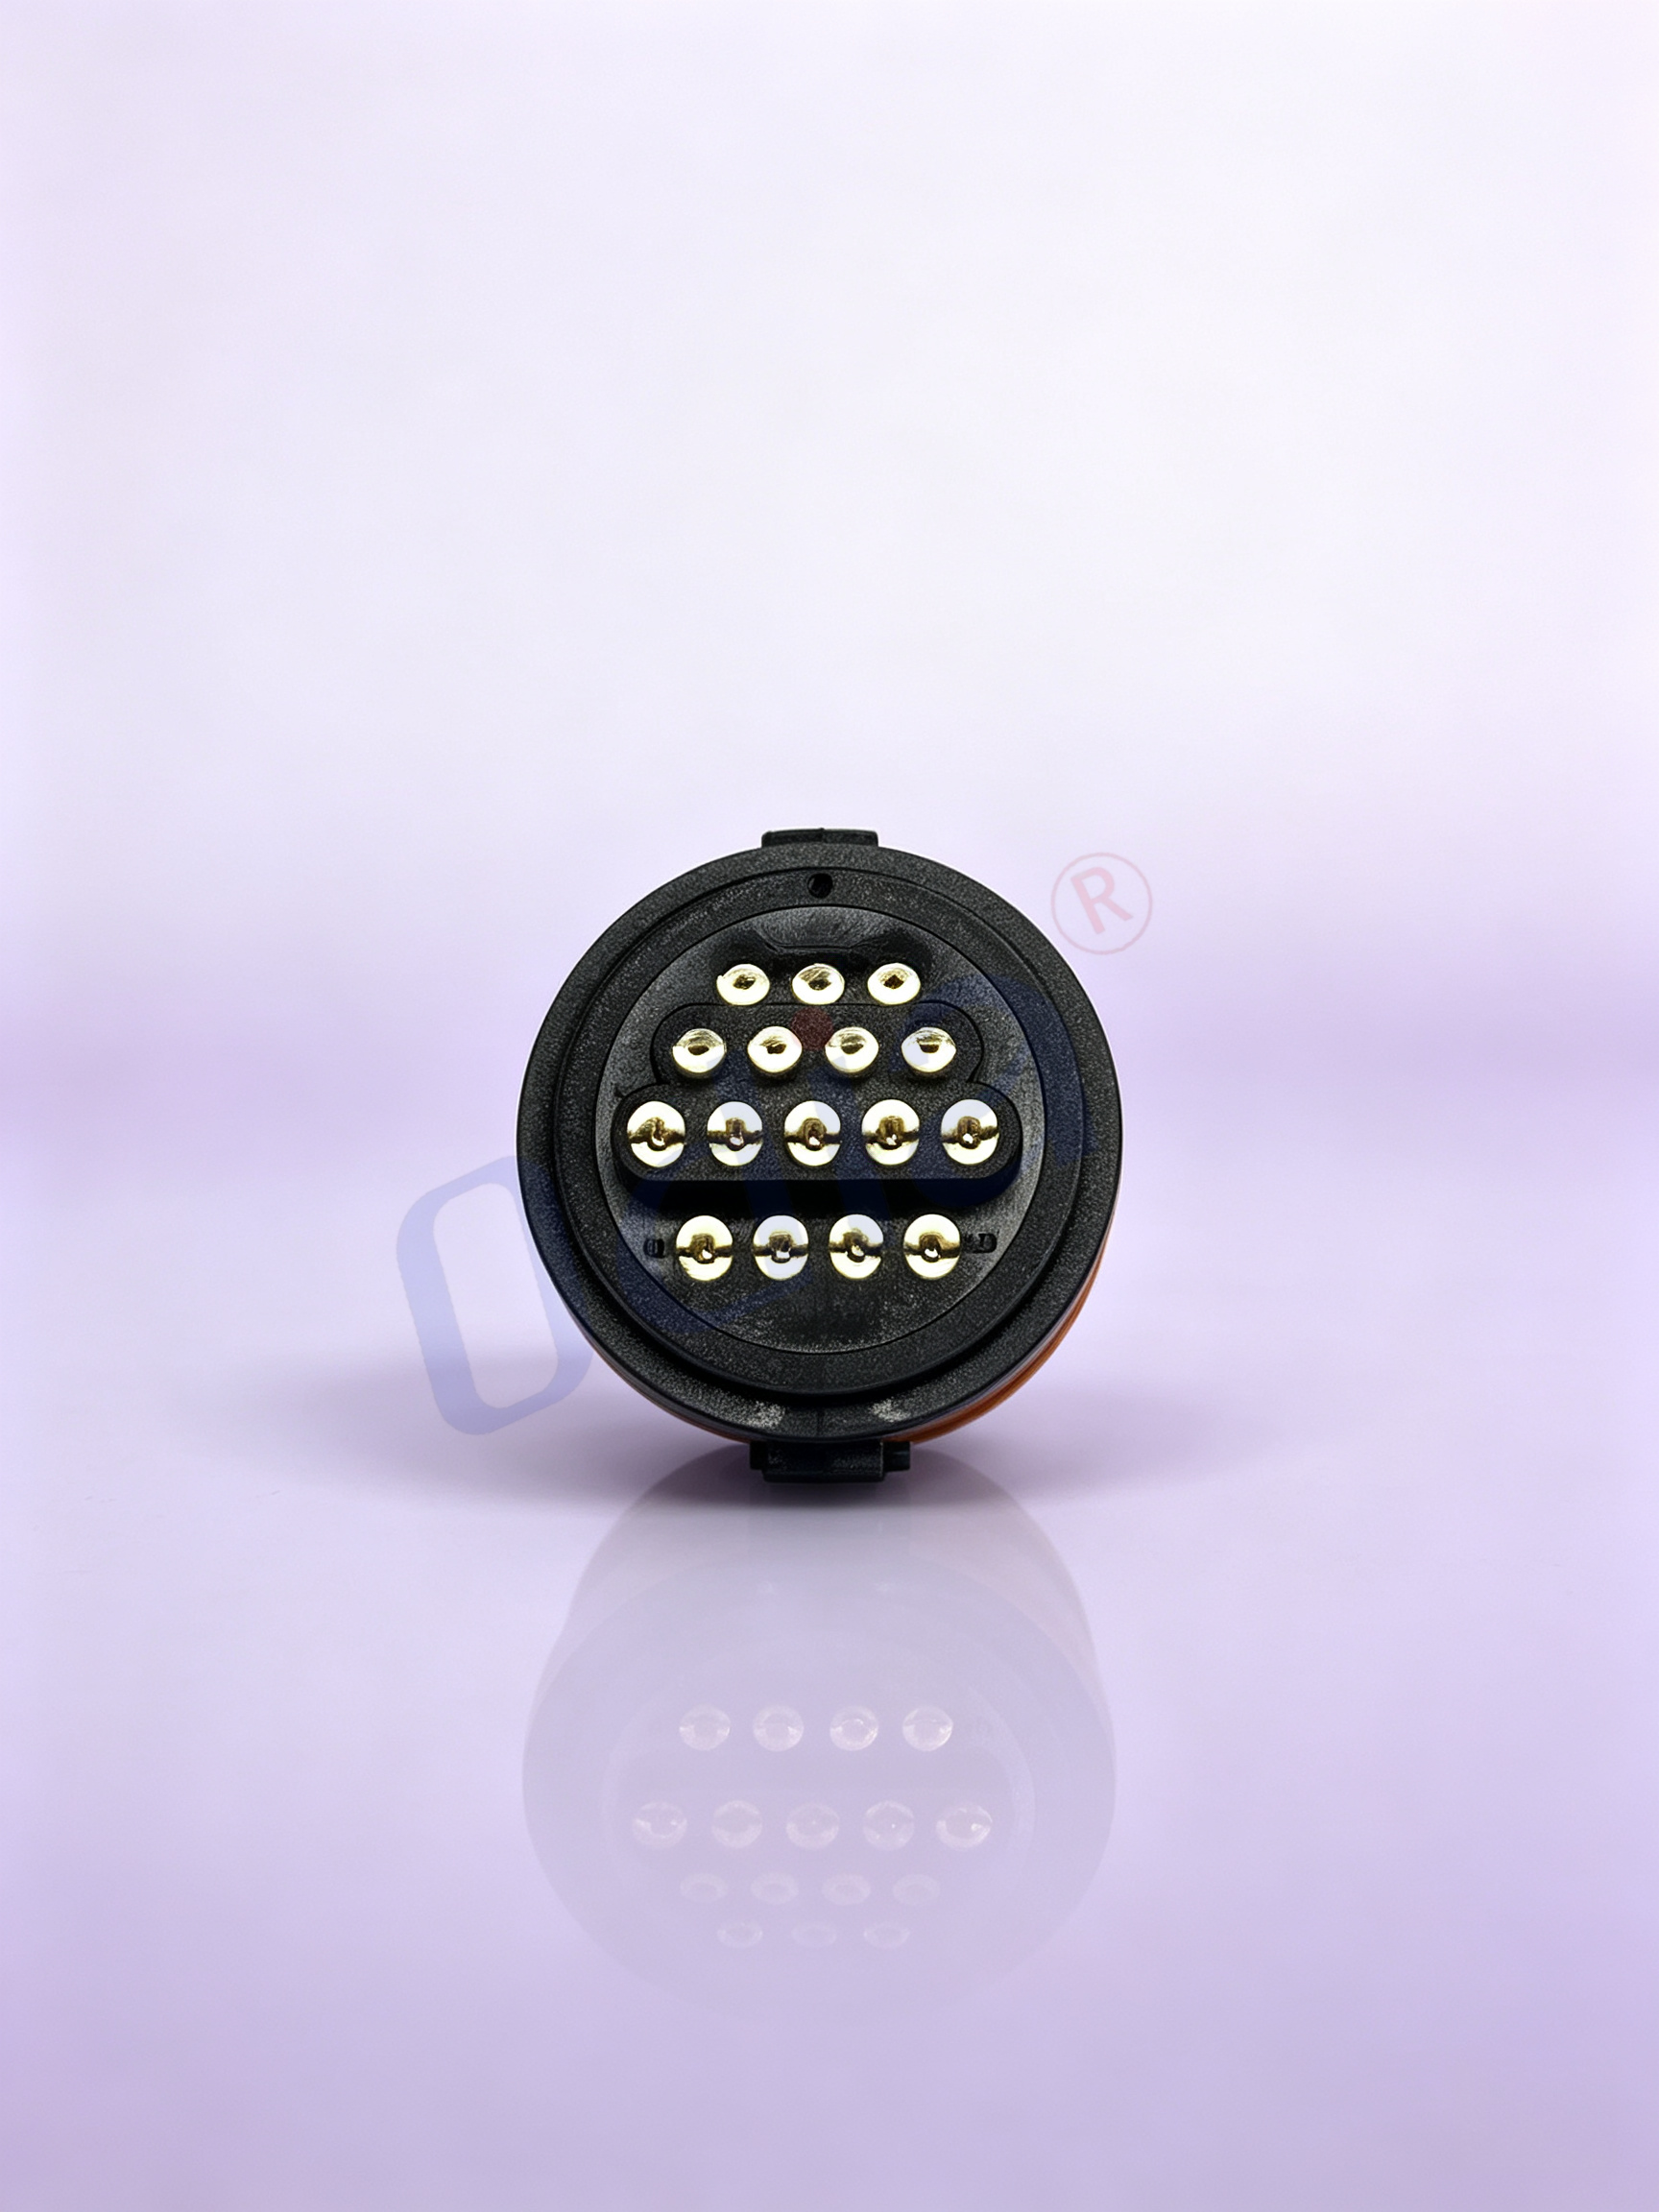
Tengifletta sem ekki gerir tillögu á áreiðanleika
Rúndholspínna-hausar, einnig kölluður vinnslu-pínna-hausar, taka annað stig í tengiflettu-hierraki en þeir sem eru úr prentuðum og formuðum hlutum. Munurinn er ekki aðeins ytri. Það er grunnmunur í því hvernig tengifletta er framleidd, hvernig hún virkar undir álagi og hversu lengi hún varar í umhverfi þar sem mistök eru ekki leyfð.
Í forritum með háan áreiðanleika er tengifletta oft veikasta skrefið í táknaferjunni. Tengifletta sem virkar fullkomlega á borði getur þróað óreglulegar villa eftir hita-lykkjur, skjálftaáhrif eða endurteknar tengingar. Rúndholshausar leysa þessar villaformir á stöðu tengiflettu, sem er af hverju þær koma reglulega fyrir í her-, geim-, læknaviðskipta- og iðnaðarstýringarhönnun þar sem einstök tengiflettageta getur leitt til kerfisbreytinga.
Vinnsla vs. Prentun: Strukturmunur sem máttar
Framleiðsluferlið fyrir rúndholshausar er grundvallarlega ólíkt því fyrir prentaðar hausar. Prentaðir tengingar eru myndaðir með því að klippa og beygja metallband í ákveðna lögun. Ferlið er hraðvirkilegt og ódýrt, en niðurstöðutengingin hefur saum, brúnir og lögun sem takmarkar yfirborðsflatarmál tengingarinnar.
Málaðar tengingar eru framleiddar á skrúfvélarvélum sem sníða fullkomna messingu eða koparlegeringu í nákvæmar sívalningslaga lögunir. Málanarferlið framleiðir saumlausa, fullkomna tengingu með nákvæmlega stýrðum mælingum. Innri klippa á kviði tengingarinnar notar venjulega berýllíum-kopar með mörgum fingrum sem halda við samsvarendanum spennupinnum um allan ummálsþvermál hans.
Það hringlaga griparmátturinn er lykillmunurinn. Þrýst- og beygigreindur tengistöðvarhluti snertir samsvarendan pinnann á takmörkuðum fjölda staða, venjulega á einu eða tveimur hliðum. Framleiðslugreindur rúndur holugreindur tengistöðvarhluti með fjórfingra eða sexfingra klippu snertir allan pinnann í kringum, sem myndar loftþéttan tengingarstað sem er óviðkvæmilegur fyrir oxun og viðheldur jafnvel þyngdarstöðu á milli tengistöðvarhluta í gegnum skjálftu og hitacykla.
| Eiginleiki | Þrýst- og beygigreindar tengistöðvarhlutir | Framleiðslugreindar rúndar holugreindar tengistöðvarhlutir |
|---|---|---|
| Framleiðsla | Þrýsta og beygja | Skrúfuframleiddur |
| Samskiptageometria | Punktur eða brúnarsnerting | 360 gráðu hringlaga |
| Samþráður | Hærra, breytilegt | Lægra, jafnt |
| Tengingarfjöldi | Miðlungs | Útbreiddur |
| Skjálftuafköst | Ferli niður með tímanum | Viðheldur snertinguþrýstingi |
| Kostnaður | Lóð | Hærra |
Samanburðarstig á prentuðum og vinnubrunnum snertingartækni.
Af hverju virka rúndholshönnunir betur við titringu og hitaávaxt
Titringur og hitaávaxt eru þeir tveir umhverfisáhrifar sem líklegast er að sýna veikleika í snertingarsambandi. Rúndholshöfuð vinna bæði betur en prentuðar aðgerðir og ástæðan liggur í snertingarfræði.
Undir titringi reynir pinninn og rásin samkvæmt hreyfingu. Í prentaðri snertingu þýðir takmarkaða snertingarsvæðið að allhverf hreyfing fer beint yfir í breytingu á snertingarviðnámi eða stundarlíkan opna rás. Fjöðurþrýstingurinn sem heldur snertingunni saman breytist með titringamplitudunni, sem valdar breytilegri merkjagæði.
Málaður rúndur holuhleppi með fjölda fingra dreifir þessa fjöðrunarafköst um allan ummál pinnans. Niðurstaðan er hleppakerfi sem viðheldur jöfnum þverþrýstingi, jafnvel þegar pinninn færist smá inni í holunni. Hringlaga lögunin veitir öryggilegri festingu með stærri snertisflatarmáli, sem er ástæðan fyrir því að málaðir pinnahausar eru oft tilgreindir í notkunum þar sem vagnun er þekkt vandamál.
Hitacyklun kallar á annað áskorun. Þegar hitastig breytist breytast efni í mismunandi mæli í stærð. Stöðuður hleppi, með takmarkaða snertisflatarmál, gæti tapað snertisþrýstingi við há- eða lághitastig. Málaður hleppi með berýllíum-kopar hleppi viðheldur fjöðrunareiginleikum sínum yfir víða hitasvið, venjulega frá -40°C til +105°C eða hærra, og tryggir jafnan snertisþrýsting hvort sem samsetningin er köld eða heitt áhrifin.
Snertishindran og táknheilbrigði í viðkvæmum rásum
Tengingarviðnámi er ekki fast stærð. Það breytist með því hversu mikil er þrýstikrafturinn, yfirborðsástandið og hvort óxíðhúð eða saurnun sé til staðar. Í lágvægum tákna rásamótum geta jafnvel litlir breytingar í tengingarviðnáminu valdið bylgjusveiflum, skekkjum í núllstillingu eða bilunum sem eru erfitt að greina.
Málmvinnsluðar tengingar sýna venjulega lægra og stöðugari tengingarviðnámi en stöðvaðar tengingar. Festa uppbyggingin og umhverfisþvermál tengingarminnka viðnámið sem kemur frá sjálfri viðskiptaflatunni. Þessi stöðugleiki þýðir beint betri mælitákvæði og færri vandamál við núllstillingu í notkunum sem felur í sér viðkvæmar analogtákna, nákvæm viðmiðanir eða lágvægar skynjaraúttæki.
Heldur formið á rásarhólum með fastu botni að koma í veg fyrir vandamál sem kallast „söldrunarvandamál“. Þegar notuð eru stöðugt mynduð tengihorn með opinni uppbyggingu getur smelt sölður ferðast upp á tengihorninu við söldrun, sem gæti haft áhrif á samsetningarsviðið. Tengihorn með vörpun hafa lokaðan botn sem koma í veg fyrir söldrunarvandamál alveg, þannig að yfirborð tengihornanna verða hrein og mælingar á samsetningarsviðinu halda sig innan tilgreindra marka.
Raunveruleg áreiðanleiki: Þar sem rúndholshausar fá sér framlag sitt
Rúndholshausar birtast í notkunum þar sem kostnaður mistaka er mældur meira en í skiptingu hluta. Til dæmis geta sjálfvirkar prófunartæki sett haus á þúsundir samsetningaferla á meðan þeir eru í notkun. Stöðugt mynduð tengihorn sem fá hærri viðnám eftir nokkrar hundrað ferlur verða viðhaldsbyrði og heimta óvissu í mælingum. Tengihorn með vörpun halda áfram að starfa eins og ætlast var til við þessa ferla og tryggja staðbundnar prófunarskilyrði ár af ári.
Iðnaðarstýrsluskerfi krefjast annarra krafa. PLC-hlutar og róbótaskýrisvélir virka oft í umhverfi með samfelldri titringu, hitabreytingum og raunfræðilegum bylgjum. Jafnvel álag og lágt viðnámsmót á vinnuborði sem er unnin úr metali bætir beint við skilaboðaheild í þessum aðstæðum.
Læknavélar eru þriðja flokkurinn þar sem hringlaga holuhlutar eru algengir. Skoðunarvélar og tæki til að fylgja eftir sjúklingum krefjast tenginga sem ekki verða veikari með tímanum og munu ekki bæta við ósköpum í viðkvæmum mælingum. Loftþétt tenging sem myndast þegar vinnuborði sem er unnin úr metali snertir berýllíum-kopar klippu veitir áreiðanleika sem stöðuð kontakti geta ekki náð.
Vöruhófnunin felur í sér kostnað og borðsvæði. Framleiðsla á vinnsluhyrningum er dýrari vegna þess að vinnsluprócessinn er hægri en stömpun. Þeir taka líka oft smá meiri staðsetningu fyrir sama fjölda pínna. Fyrir vöru í háum röðum, eins og neytendavörur, þar sem kostnaðarþrýstingurinn er mikill og starfskilmörkum er góð, eru stömpuðir hyrningar samt rétt val. Aukakostnaðurinn fyrir vinnsluhyrninga er réttlætur þegar forritið krefst raunverulega áreiðanleika sem þeir veita.
Að passa tengitækni við forrit
Að velja rundar holuhyrninga er ekki almennt ákvörðun. Rétta valið byggist á raunverulegri mat á starfsumhverfi, nauðsynlegum fjölda samsetningarferla og afleiðingum tengibrotas.
Forrit sem felur í sér samfellda titringu, breytilega hitastig, útsetningu fyrir raki eða efni eða kröfu um lágan og stöðugan tengingarviðmótshindrunarstuðul eru náttúruleg valmöguleikar fyrir vinnsluþátta. Forrit þar sem höfuðið er tengt einu sinni við sameiningu og aldrei snert aftur, og starfar í stjórnuðum umhverfi, gætu ekki nýtt sér nægan ávinning af vinnsluþáttunum til að réttlæta kostnaðinn.
Fyrir hönnunarfyrirtæki sem vilja meta vinnsluða hausar ásamt prentuðum leiðum er það ávinningur að vinna með framleiðanda sem framkvæmir báða tegundir undir einu gæðakerfi. Odia Rafrásframleiðslufyrirtæki framleiða pínhausar og tengd tengiforrit með sérstökum framleiðsluferlum, sem þýðir að snertipunktaspecifikationir, víddargjörðarmöguleikar og samræmisviðmið geta verið borin saman og staðfestar innan einnar framleiðslukeðju.
Efnisyfirlit
- Tengifletta sem ekki gerir tillögu á áreiðanleika
- Vinnsla vs. Prentun: Strukturmunur sem máttar
- Af hverju virka rúndholshönnunir betur við titringu og hitaávaxt
- Snertishindran og táknheilbrigði í viðkvæmum rásum
- Raunveruleg áreiðanleiki: Þar sem rúndholshausar fá sér framlag sitt
- Að passa tengitækni við forrit

