
 EN



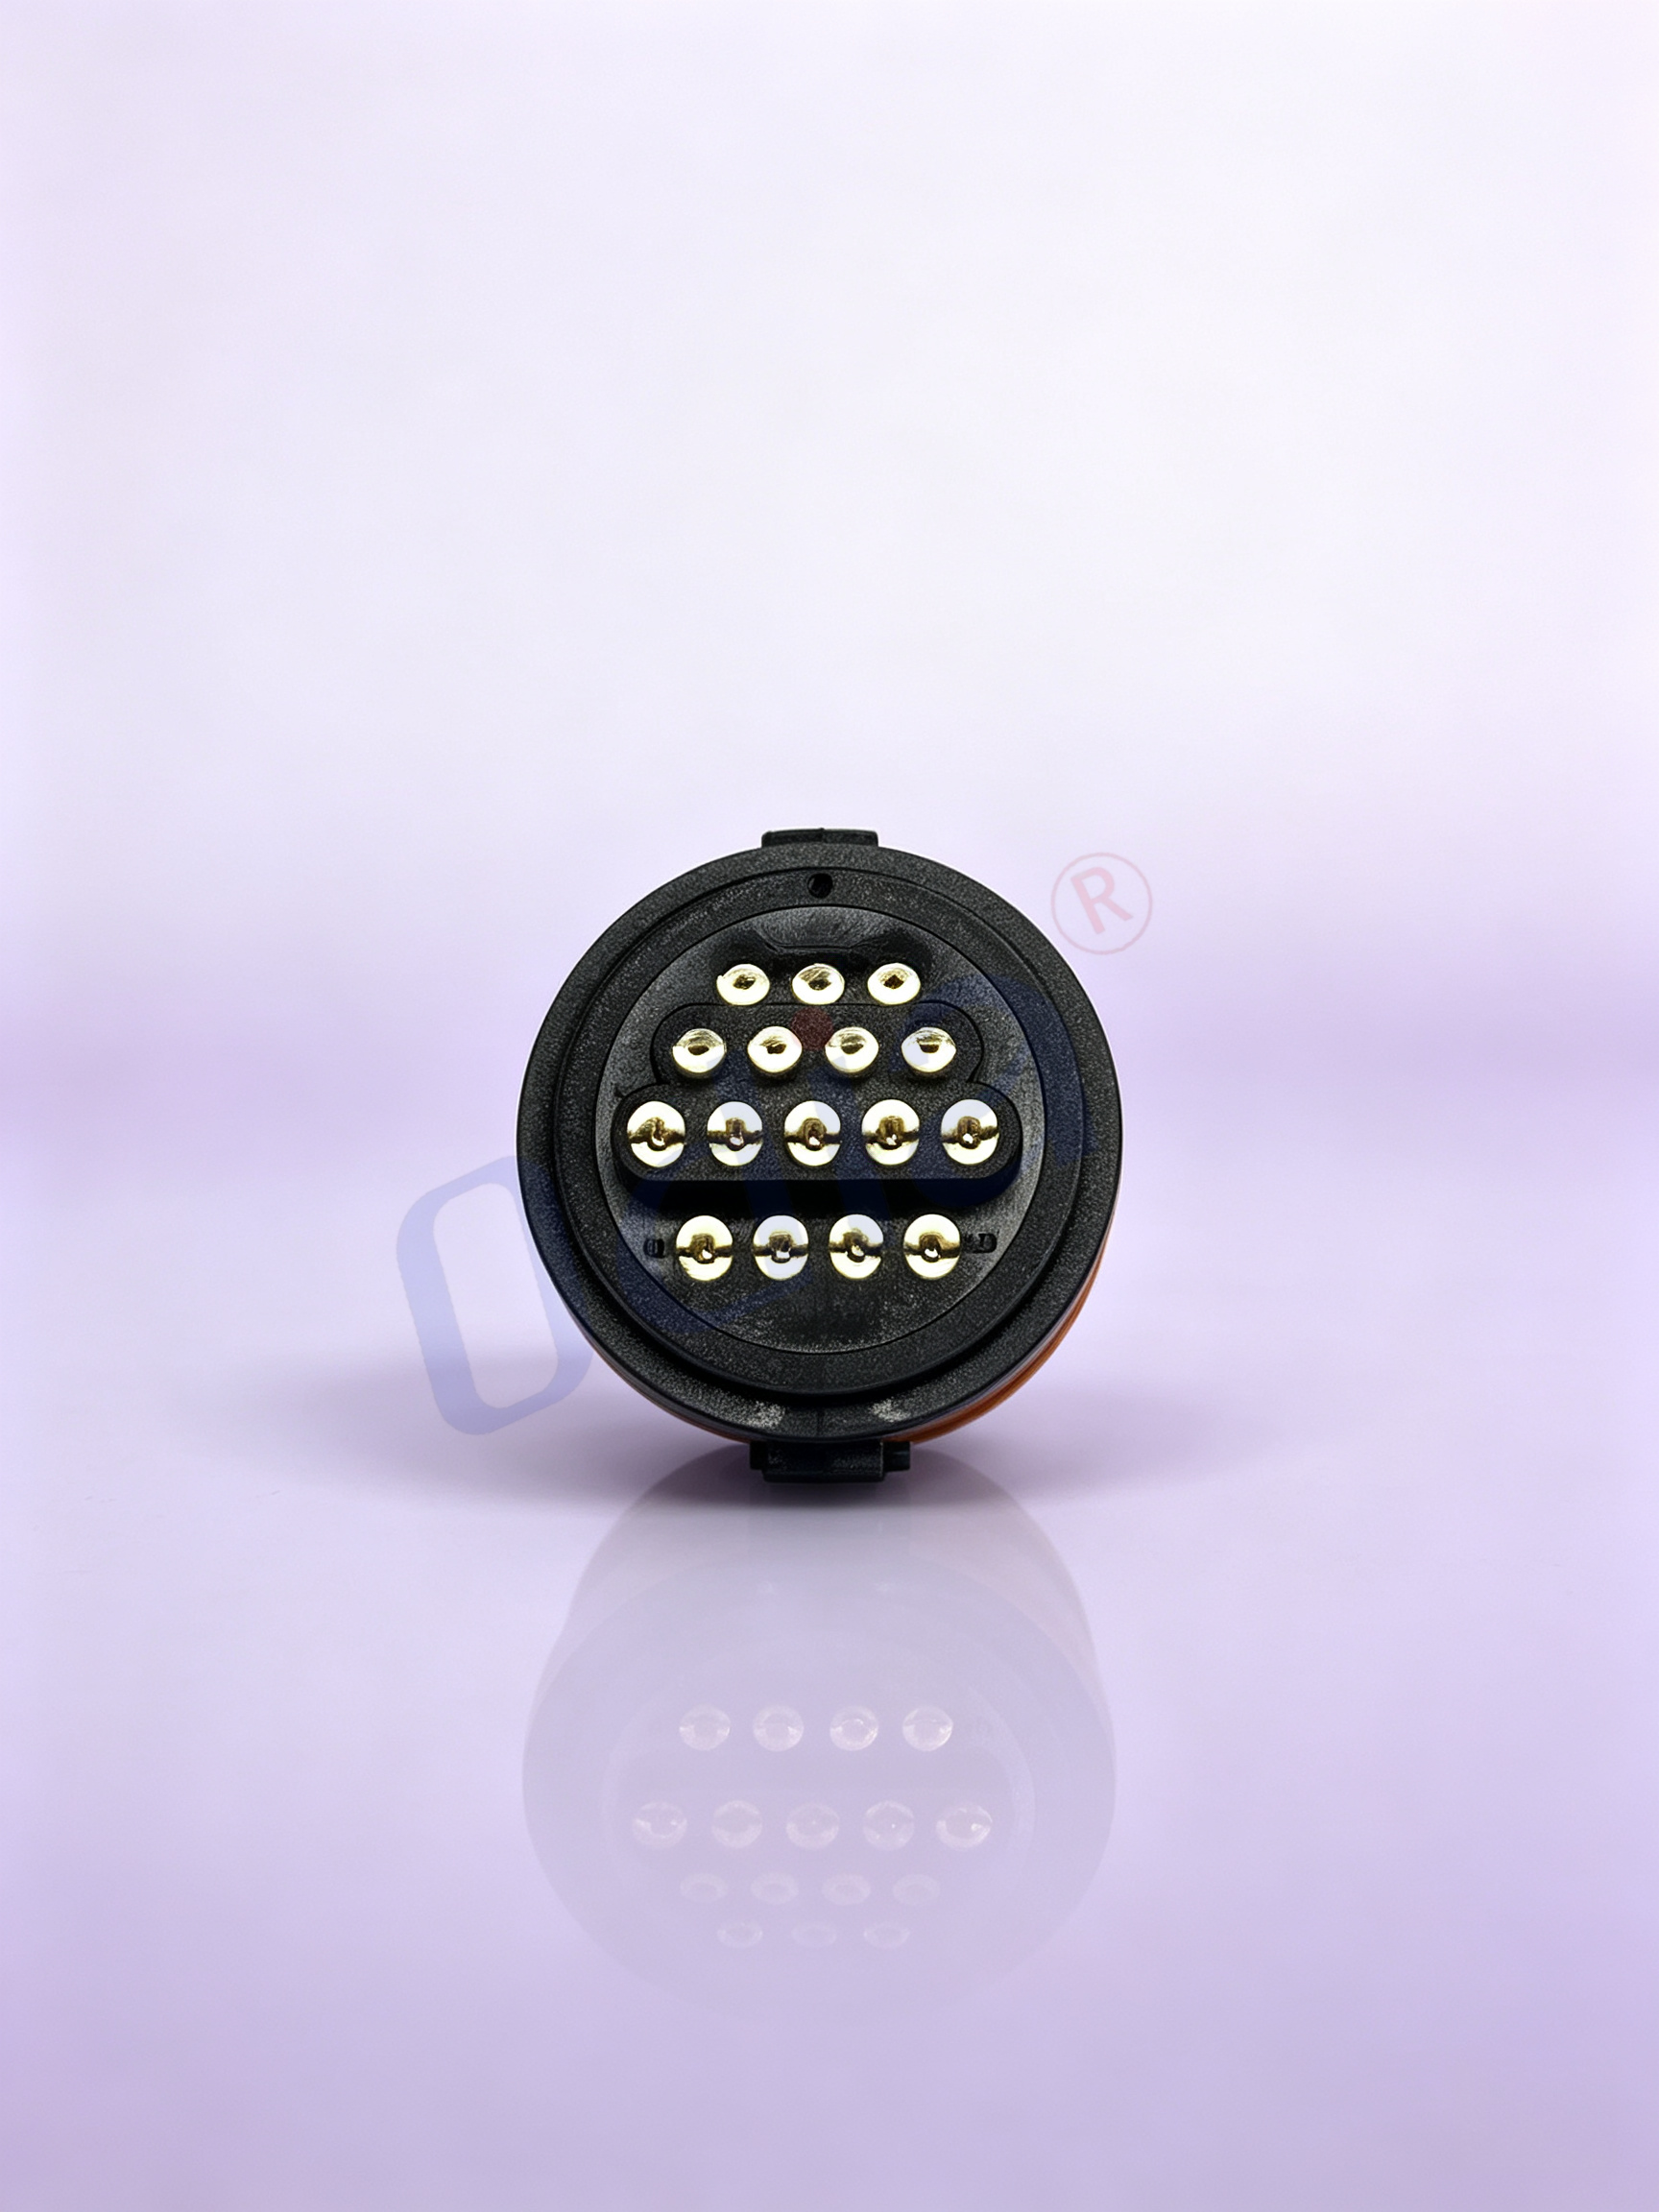
Giao diện tiếp xúc không đánh đổi chất lượng
Các đầu nối chân tròn, còn được gọi là đầu nối chân gia công cơ khí, nằm ở một cấp độ khác trong phân cấp đầu nối so với các loại đầu nối chân dập và uốn. Sự khác biệt này không chỉ mang tính hình thức. Đây là một sự khác biệt căn bản về cách chế tạo giao diện tiếp xúc, cách nó vận hành dưới tải ứng suất và tuổi thọ của nó trong các môi trường mà sự cố là điều không thể chấp nhận.
Trong các ứng dụng yêu cầu độ tin cậy cao, giao diện tiếp xúc thường là mắt xích yếu nhất trong chuỗi tín hiệu. Một đầu nối hoạt động hoàn hảo trên bàn thử nghiệm có thể phát sinh lỗi ngắt quãng sau khi trải qua chu kỳ nhiệt, chịu rung động hoặc lắp ghép lặp đi lặp lại. Các đầu nối chân tròn giải quyết những dạng hỏng hóc này ngay từ cấp độ hình học tiếp xúc — lý do vì sao chúng xuất hiện thường xuyên trong các thiết kế quân sự, hàng không – vũ trụ, y tế và điều khiển công nghiệp, nơi một lỗi tiếp xúc đơn lẻ có thể gây ra hậu quả lan rộng trên toàn hệ thống.
Gia công cơ khí so với dập: Một khác biệt cấu trúc có ý nghĩa
Quy trình sản xuất đầu nối lỗ tròn về cơ bản khác biệt so với quy trình sản xuất đầu nối dập. Đầu nối dập được tạo thành bằng cách đục lỗ và uốn dải kim loại thành hình dạng mong muốn. Quy trình này nhanh và chi phí thấp, nhưng đầu nối thu được có các mối nối, cạnh sắc và hình học làm giảm diện tích bề mặt tiếp xúc.
Đầu nối gia công được sản xuất trên máy tiện tự động, cắt đồng thau đặc hoặc hợp kim đồng thành các hình trụ chính xác. Quy trình gia công tạo ra đầu nối liền khối, không mối nối với kích thước được kiểm soát chặt chẽ. Mặt ổ cắm của giao diện thường sử dụng kẹp bên trong bằng đồng berili với nhiều ngón kẹp bao quanh chốt ghép nối theo toàn bộ chu vi của nó.
Độ bám quanh chu vi đó là yếu tố khác biệt chủ chốt. Một tiếp điểm ổ cắm dạng dập chỉ tiếp xúc với chốt đối diện tại một số điểm hạn chế, thường ở một hoặc hai mặt bên. Một tiếp điểm ổ cắm hình tròn gia công cơ khí có kẹp bốn ngón hoặc sáu ngón tạo ra tiếp xúc bao quanh toàn bộ chốt, hình thành kết nối kín khí, chống oxy hóa và duy trì điện trở tiếp xúc ổn định dưới tác động của rung động cũng như chu kỳ thay đổi nhiệt độ.
| Tính năng | Tiếp điểm dạng dập | Tiếp điểm ổ cắm hình tròn dạng gia công cơ khí |
|---|---|---|
| Sản xuất | Dập và uốn | Gia công cơ khí bằng ren |
| Hình học tiếp xúc | Tiếp xúc tại điểm hoặc cạnh | bao quanh 360 độ |
| Kháng tiếp xúc | Cao hơn, biến thiên | Thấp hơn, ổn định |
| Chu kỳ ghép nối | Trung bình | Mở rộng |
| Hiệu suất chống rung | Bị xuống cấp theo thời gian | Duy trì lực tiếp xúc |
| Chi phí | Thấp hơn | Cao hơn |
Các đặc tính so sánh giữa công nghệ tiếp xúc dập và công nghệ tiếp xúc gia công cơ khí.
Tại sao rung động và chu kỳ nhiệt lại ưa chuộng thiết kế lỗ tròn
Rung động và chu kỳ nhiệt là hai yếu tố ứng suất môi trường có khả năng cao nhất làm bộc lộ điểm yếu ở giao diện tiếp xúc. Đầu nối lỗ tròn xử lý cả hai yếu tố này tốt hơn các lựa chọn thay thế dạng dập, và nguyên nhân nằm ở cơ học tiếp xúc.
Dưới tác động của rung động, chốt và ổ cắm đối diện nhau chịu chuyển động tương đối. Ở tiếp xúc dạng dập, diện tích tiếp xúc hạn chế khiến bất kỳ chuyển động nào cũng trực tiếp dẫn đến thay đổi điện trở tiếp xúc hoặc ngắt mạch tạm thời. Lực lò xo giữ hai bề mặt tiếp xúc với nhau thay đổi theo biên độ rung động, gây ra sự biến động về độ toàn vẹn tín hiệu.
Một tiếp điểm hình tròn được gia công cơ khí kết hợp với kẹp nhiều ngón phân bổ lực lò xo đều quanh toàn bộ chu vi của chốt. Kết quả là một hệ thống tiếp điểm duy trì lực pháp tuyến ổn định ngay cả khi chốt dịch chuyển nhẹ trong ổ cắm. Hình học tròn mang lại độ ôm khít hơn và diện tích bề mặt tiếp xúc lớn hơn, vì vậy các đầu nối chốt gia công cơ khí thường được chỉ định trong các ứng dụng mà rung động là vấn đề đã biết.
Chu kỳ nhiệt tạo ra một thách thức khác. Khi nhiệt độ thay đổi, các vật liệu giãn nở và co lại với tốc độ khác nhau. Một tiếp điểm dập nguội, do diện tích tiếp xúc hạn chế, có thể làm giảm áp lực tiếp xúc ở các giới hạn nhiệt độ. Một tiếp điểm gia công cơ khí sử dụng kẹp đồng berili duy trì đặc tính đàn hồi trong dải nhiệt độ rộng, thường từ -40°C đến +105°C hoặc cao hơn, đảm bảo lực tiếp xúc ổn định bất kể cụm lắp ráp đang ở trạng thái làm lạnh sâu hay chịu ứng suất nhiệt.
Điện trở tiếp xúc và độ nguyên vẹn tín hiệu trong các mạch nhạy cảm
Điện trở tiếp xúc không phải là một hằng số. Giá trị này thay đổi theo lực tiếp xúc, điều kiện bề mặt và sự hiện diện của lớp màng ôxít hoặc chất gây nhiễm bẩn. Trong các mạch tín hiệu mức thấp, ngay cả những biến thiên nhỏ của điện trở tiếp xúc cũng có thể gây ra nhiễu, sai lệch độ lệch (offset errors) hoặc các lỗi gián đoạn khó chẩn đoán.
Các tiếp điểm gia công cơ khí thường cho thấy điện trở tiếp xúc thấp hơn và ổn định hơn so với các tiếp điểm dập. Cấu trúc chắc chắn và hình học tiếp xúc theo chu vi giúp giảm thiểu ảnh hưởng của chính giao diện đối với điện trở. Đối với các ứng dụng liên quan đến tín hiệu tương tự nhạy cảm, các chuẩn chính xác hoặc đầu ra cảm biến mức thấp, độ ổn định này trực tiếp chuyển hóa thành độ chính xác đo lường cao hơn và ít vấn đề hiệu chuẩn hơn.
Thiết kế ổ cắm gia công có đáy kín cũng loại bỏ vấn đề được gọi là hiện tượng hút mao dẫn thiếc. Ở các tiếp điểm dập với cấu trúc hở, thiếc nóng chảy có thể di chuyển lên trên tiếp điểm trong quá trình hàn, gây ảnh hưởng tiềm tàng đến giao diện ghép nối. Các tiếp điểm gia công có đáy kín ngăn hoàn toàn hiện tượng hút mao dẫn, đảm bảo bề mặt tiếp điểm luôn sạch và kích thước ghép nối duy trì đúng thông số kỹ thuật.
Độ tin cậy trong thực tế: Nơi đầu nối lỗ tròn khẳng định giá trị cao cấp của mình
Các đầu nối lỗ tròn xuất hiện trong những ứng dụng mà chi phí của sự cố không chỉ tính bằng việc thay thế linh kiện. Ví dụ, thiết bị kiểm tra tự động có thể đưa một đầu nối qua hàng nghìn chu kỳ ghép nối trong suốt vòng đời sử dụng. Một tiếp điểm dập phát triển điện trở cao hơn sau vài trăm chu kỳ sẽ trở thành gánh nặng bảo trì và nguồn gây bất định trong đo lường. Trong khi đó, một tiếp điểm gia công duy trì đặc tính điện ổn định xuyên suốt các chu kỳ này, đảm bảo điều kiện kiểm tra ổn định năm này qua năm khác.
Các hệ thống điều khiển công nghiệp đặt ra một tập hợp yêu cầu khác biệt. Các mô-đun PLC và bộ điều khiển robot thường hoạt động trong môi trường có rung động liên tục, dao động nhiệt độ và nhiễu điện. Lực tiếp xúc ổn định cùng điện trở thấp của đầu nối được gia công cơ khí góp phần trực tiếp vào tính toàn vẹn của tín hiệu trong những điều kiện này.
Điện tử y tế đại diện cho một nhóm thứ ba, nơi đầu nối lỗ tròn được sử dụng phổ biến. Các thiết bị chẩn đoán và thiết bị giám sát bệnh nhân đòi hỏi các kết nối không suy giảm theo thời gian và không gây nhiễu vào các phép đo nhạy cảm. Kết nối kín khí được tạo thành bởi tiếp điểm gia công cơ khí kết hợp với kẹp đồng berili giúp đạt được mức độ độ tin cậy mà các tiếp điểm dập không thể sánh kịp.
Sự đánh đổi nằm ở chi phí và diện tích bo mạch. Đầu nối gia công cơ khí tốn nhiều chi phí sản xuất hơn vì quy trình gia công chậm hơn so với dập. Chúng cũng thường chiếm diện tích lắp đặt hơi lớn hơn đối với cùng số chân. Đối với các sản phẩm tiêu dùng sản xuất hàng loạt, nơi áp lực về chi phí rất cao và điều kiện vận hành thuận lợi, đầu nối dập vẫn là lựa chọn phù hợp. Việc trả thêm chi phí cho tiếp điểm gia công cơ khí là hợp lý khi ứng dụng thực sự đòi hỏi độ tin cậy mà chúng mang lại.
Phù hợp công nghệ tiếp điểm với ứng dụng
Việc chọn đầu nối lỗ tròn không phải là quyết định áp dụng chung cho mọi trường hợp. Lựa chọn đúng phụ thuộc vào việc đánh giá thực tế môi trường vận hành, số chu kỳ ghép nối yêu cầu và hậu quả nếu xảy ra sự cố tiếp điểm.
Các ứng dụng liên quan đến rung động liên tục, dao động nhiệt độ rộng, tiếp xúc với độ ẩm hoặc hóa chất, hoặc yêu cầu điện trở tiếp xúc thấp và ổn định là những ứng cử viên tự nhiên cho các tiếp điểm gia công cơ khí. Các ứng dụng mà đầu nối chỉ được ghép nối một lần trong quá trình lắp ráp và không bao giờ được thao tác lại, hoạt động trong môi trường được kiểm soát, có thể không hưởng lợi đủ từ cấu tạo gia công cơ khí để biện minh cho chi phí phát sinh.
Đối với các đội thiết kế muốn đánh giá đầu nối gia công cơ khí song song với các lựa chọn đầu nối dập, việc hợp tác với một nhà sản xuất có khả năng sản xuất cả hai loại này trong cùng một hệ thống chất lượng sẽ mang lại lợi thế thực tiễn. Odia Các nhà sản xuất linh kiện điện tử sản xuất đầu nối chân cắm và các thành phần kết nối liên quan thông qua các quy trình sản xuất chuyên biệt, điều đó có nghĩa là các thông số kỹ thuật về tiếp điểm, các tùy chọn mạ và dung sai lắp ghép có thể được so sánh và xác thực trong cùng một chuỗi cung ứng.
Mục Lục
- Giao diện tiếp xúc không đánh đổi chất lượng
- Gia công cơ khí so với dập: Một khác biệt cấu trúc có ý nghĩa
- Tại sao rung động và chu kỳ nhiệt lại ưa chuộng thiết kế lỗ tròn
- Điện trở tiếp xúc và độ nguyên vẹn tín hiệu trong các mạch nhạy cảm
- Độ tin cậy trong thực tế: Nơi đầu nối lỗ tròn khẳng định giá trị cao cấp của mình
- Phù hợp công nghệ tiếp điểm với ứng dụng

