
 EN



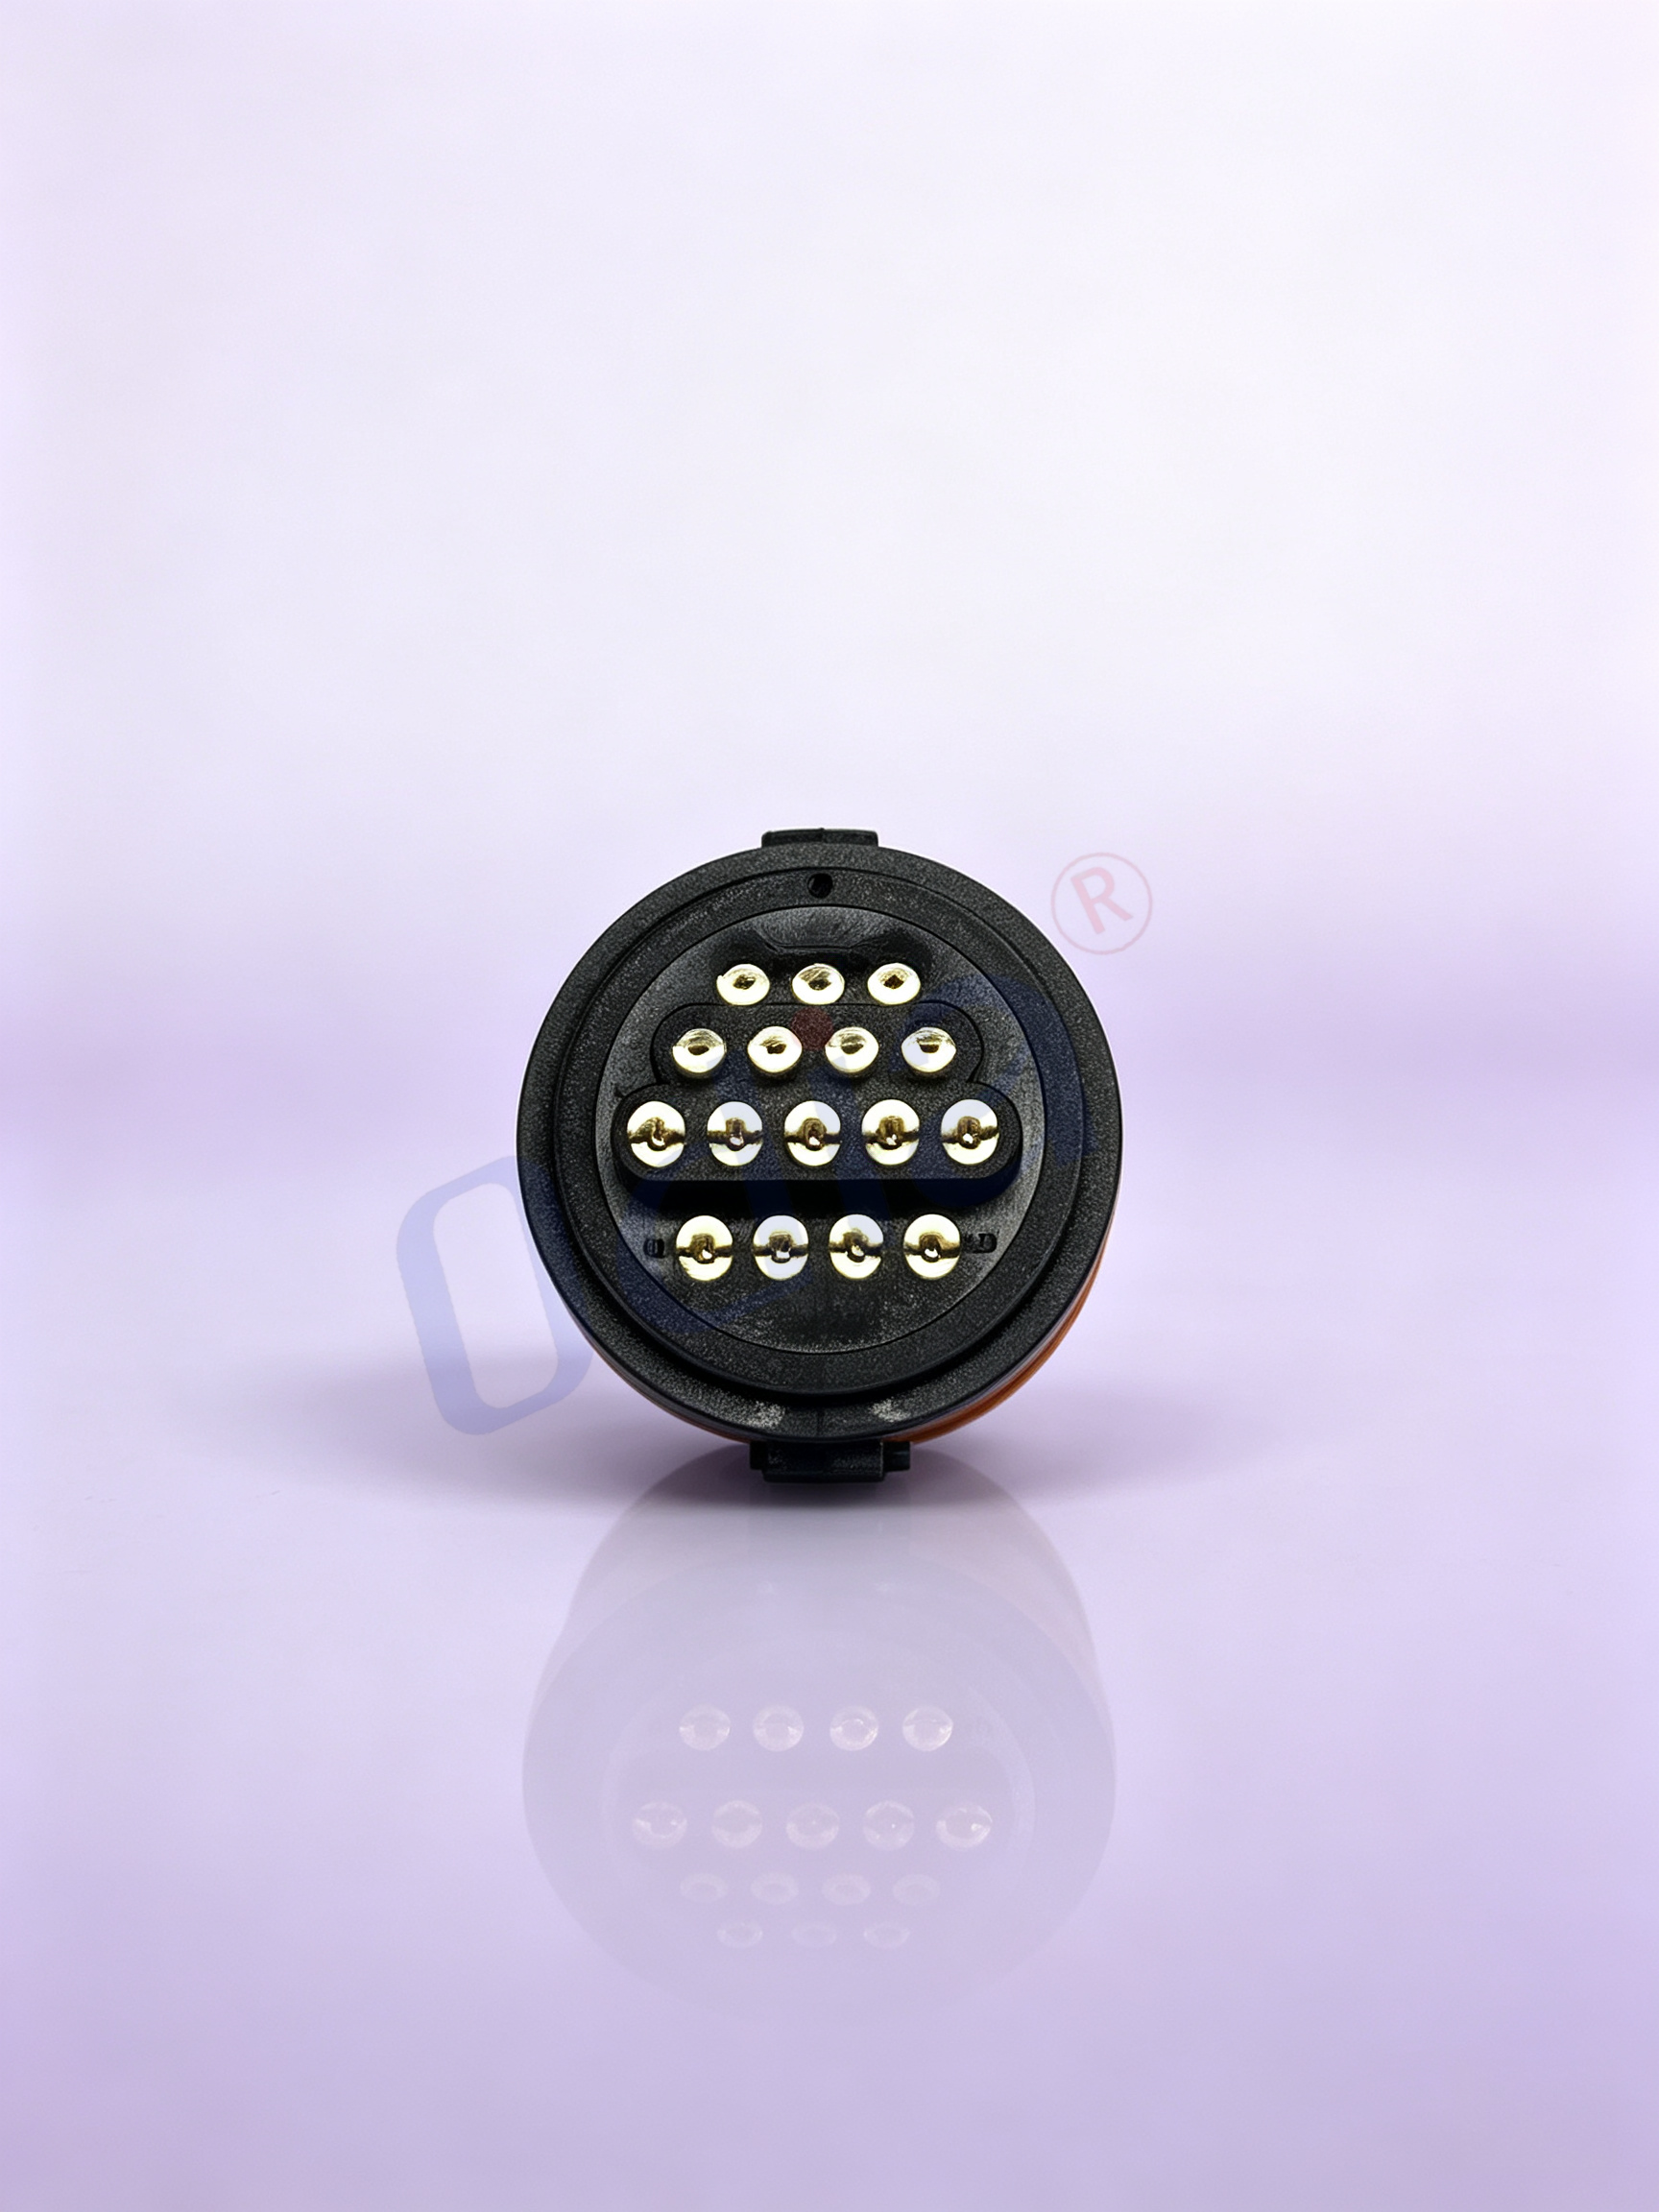
L'interfaccia di contatto che non fa compromessi
I connettori a perno con foro rotondo, noti anche come connettori a perno lavorati, occupano un livello diverso nella gerarchia dei connettori rispetto ai loro omologhi stampati e formati. La differenza non è puramente estetica: si tratta di una divergenza fondamentale nel modo in cui l'interfaccia di contatto viene prodotta, nel modo in cui opera sotto sollecitazione e nella sua durata in ambienti dove il guasto non è ammissibile.
Nelle applicazioni ad alta affidabilità, l'interfaccia di contatto è spesso il punto più debole della catena del segnale. Un connettore che funziona perfettamente su banco di prova può sviluppare malfunzionamenti intermittenti dopo cicli termici, esposizione a vibrazioni o ripetuti innesti. I connettori a perno con foro rotondo affrontano tali modalità di guasto già a livello di geometria del contatto, motivo per cui compaiono costantemente nelle progettazioni militari, aerospaziali, mediche e per il controllo industriale, dove un singolo guasto di contatto può innescare conseguenze a livello di sistema.
Lavorati vs. stampati: una differenza strutturale che conta
Il processo di produzione dei connettori con fori rotondi è fondamentalmente diverso da quello dei connettori stampati. I contatti stampati vengono realizzati mediante punzonatura e piegatura di nastri metallici per conferire loro la forma desiderata. Questo processo è rapido ed economico, ma il contatto risultante presenta giunture, spigoli e una geometria che limita la superficie di contatto.
I contatti lavorati meccanicamente vengono prodotti su torni automatici che tagliano leghe di ottone o rame solide in forme cilindriche di precisione. Il processo di lavorazione meccanica produce un contatto privo di giunture e monolitico, con dimensioni strettamente controllate. Il lato presa dell’interfaccia utilizza tipicamente una clip interna in berillio-rame dotata di più dita che afferrano il perno maschio lungo tutta la sua circonferenza.
Quella presa circonferenziale è l'elemento distintivo chiave. Un contatto a presa stampata tocca il perno abbinato in un numero limitato di punti, tipicamente su uno o due lati. Un contatto a foro tondo lavorato con clip a quattro o sei dita entra in contatto con l'intero perno, creando una connessione ermetica all'aria che resiste all'ossidazione e mantiene una resistenza di contatto costante anche in presenza di vibrazioni e cicli termici.
| Caratteristica | Contatti stampati | Contatti a foro tondo lavorati |
|---|---|---|
| Produzione | Punzonatura e piegatura | Lavorazione a tornio con filettatura |
| Geometria del contatto | Contatto a punto o a spigolo | circonferenziale a 360 gradi |
| Resistenza di contatto | Più elevata, variabile | Più bassa, costante |
| Cicli di accoppiamento | Moderato | Esteso |
| Prestazioni in condizioni di vibrazione | Si degrada nel tempo | Mantiene la forza di contatto |
| Costo | Inferiore | Superiore |
Caratteristiche comparative delle tecnologie di contatto stampate rispetto a quelle fresate.
Perché vibrazione e cicli termici favoriscono i design con fori rotondi
La vibrazione e i cicli termici sono i due stress ambientali più probabili a rivelare debolezze in un’interfaccia di contatto. I connettori con fori rotondi gestiscono entrambi meglio delle alternative stampate, e le ragioni risiedono nella meccanica del contatto.
Sotto vibrazione, il perno e la presa accoppiati subiscono un moto relativo. In un contatto stampato, la limitata area di contatto significa che qualsiasi moto si traduce direttamente in una variazione della resistenza di contatto o in un’interruzione momentanea del circuito. La forza elastica che mantiene uniti i contatti varia con l’ampiezza della vibrazione, causando un’instabilità del segnale.
Un contatto con foro rotondo lavorato e una clip a più dita distribuisce la forza elastica lungo tutta la circonferenza del perno. Il risultato è un sistema di contatto che mantiene una forza normale costante anche quando il perno si sposta leggermente all’interno della presa. La geometria circolare garantisce un fissaggio più sicuro e una maggiore area di superficie di contatto, motivo per cui i connettori a perno lavorato vengono spesso specificati in applicazioni dove le vibrazioni rappresentano un problema noto.
Il ciclo termico pone una sfida diversa. Con le variazioni di temperatura, i materiali si espandono e si contraggono a velocità diverse. Un contatto stampato, con la sua limitata area di contatto, potrebbe perdere pressione di contatto agli estremi di temperatura. Un contatto lavorato con clip in berillio-rame conserva le proprie proprietà elastiche su un ampio intervallo di temperature, tipicamente da -40 °C a +105 °C o oltre, assicurando una forza di contatto costante sia in condizioni di raffreddamento prolungato che di sollecitazione termica.
Resistenza di contatto e integrità del segnale nei circuiti sensibili
La resistenza di contatto non è una grandezza costante. Varia in funzione della forza di contatto, delle condizioni superficiali e della presenza di film ossidici o contaminazioni. Nei circuiti per segnali a basso livello, anche piccole variazioni della resistenza di contatto possono introdurre rumore, errori di offset o guasti intermittenti difficili da diagnosticare.
I contatti lavorati meccanicamente presentano tipicamente una resistenza di contatto inferiore e più stabile rispetto ai contatti stampati. La costruzione solida e la geometria di contatto circonferenziale riducono al minimo il contributo alla resistenza dovuto all’interfaccia stessa. Per applicazioni che coinvolgono segnali analogici sensibili, riferimenti di precisione o uscite di sensori a basso livello, tale stabilità si traduce direttamente in una maggiore accuratezza delle misure e in minori problemi di calibrazione.
La progettazione del corpo del connettore a barile con fondo pieno, realizzata mediante lavorazione meccanica, elimina anche un problema noto come capillarità della saldatura. Nei contatti stampati con struttura aperta, la saldatura fusa può risalire lungo il contatto durante la saldatura stessa, interferendo potenzialmente con l’interfaccia di accoppiamento. I contatti lavorati meccanicamente con fondo chiuso impediscono del tutto tale fenomeno, garantendo che le superfici di contatto rimangano pulite e che le dimensioni di accoppiamento restino entro le tolleranze specificate.
Affidabilità nella pratica: il motivo per cui i connettori a foro rotondo giustificano il loro prezzo premium
I connettori a foro rotondo vengono impiegati in applicazioni in cui il costo di un guasto va ben oltre la semplice sostituzione del componente. Ad esempio, nelle apparecchiature per test automatici, un connettore può essere sottoposto a migliaia di cicli di accoppiamento nel corso della sua vita operativa. Un contatto stampato che sviluppa una resistenza maggiore dopo poche centinaia di cicli diventa un onere per la manutenzione e una fonte di incertezza nelle misurazioni. Un contatto lavorato meccanicamente mantiene invece inalterate le proprie caratteristiche elettriche per tutta la durata di tali cicli, assicurando condizioni di prova stabili anno dopo anno.
I sistemi di controllo industriale presentano un insieme diverso di esigenze. I moduli PLC e i controller per robot operano spesso in ambienti caratterizzati da vibrazioni continue, escursioni termiche e rumore elettrico. La forza di contatto costante e la bassa resistenza di un connettore lavorato meccanicamente contribuiscono direttamente all’integrità del segnale in tali condizioni.
L’elettronica medica rappresenta una terza categoria in cui i connettori a foro rotondo sono comuni. Gli strumenti diagnostici e le apparecchiature per il monitoraggio dei pazienti richiedono collegamenti che non si degradino nel tempo e che non introducano artefatti nelle misurazioni sensibili. Il collegamento ermetico realizzato da un contatto lavorato meccanicamente abbinato a una clip in berillio-rame garantisce un livello di affidabilità che i contatti stampati non possono eguagliare.
Il compromesso riguarda il costo e lo spazio occupato sulla scheda. I connettori lavorati a macchina hanno un costo di produzione più elevato, poiché il processo di lavorazione è più lento rispetto alla stampatura. Inoltre, tendono ad avere un ingombro leggermente maggiore per lo stesso numero di pin. Per i prodotti di consumo ad alto volume, in cui la pressione sui costi è intensa e le condizioni operative sono favorevoli, i connettori stampati rimangono la scelta più appropriata. Il sovrapprezzo dei contatti lavorati a macchina è giustificato quando l’applicazione richiede effettivamente l’affidabilità che essi garantiscono.
Abbinare la tecnologia dei contatti all’applicazione
La scelta dei connettori con fori rotondi non è una decisione generica. La scelta corretta dipende da una valutazione realistica dell’ambiente operativo, del numero richiesto di cicli di innesto e delle conseguenze di un guasto al contatto.
Le applicazioni che prevedono vibrazioni continue, escursioni termiche ampie, esposizione all’umidità o a sostanze chimiche, oppure la necessità di una resistenza di contatto bassa e stabile sono candidati naturali per i contatti lavorati meccanicamente. Le applicazioni in cui il connettore viene innestato una sola volta durante l’assemblaggio e non viene più toccato, operando in un ambiente controllato, potrebbero non trarre vantaggio sufficiente dalla costruzione lavorata meccanicamente da giustificarne il costo.
Per i team di progettazione che desiderano valutare i connettori fresati in parallelo con le alternative stampate, collaborare con un produttore che realizza entrambi i tipi all’interno di un unico sistema qualità offre un vantaggio pratico. Odia I produttori di componenti elettronici realizzano connettori a perno e componenti interconnessi correlati mediante operazioni produttive dedicate, il che significa che le specifiche dei contatti, le opzioni di placcatura e i tolleramenti di accoppiamento possono essere confrontati e convalidati all’interno di una singola catena di fornitura.
Indice dei Contenuti
- L'interfaccia di contatto che non fa compromessi
- Lavorati vs. stampati: una differenza strutturale che conta
- Perché vibrazione e cicli termici favoriscono i design con fori rotondi
- Resistenza di contatto e integrità del segnale nei circuiti sensibili
- Affidabilità nella pratica: il motivo per cui i connettori a foro rotondo giustificano il loro prezzo premium
- Abbinare la tecnologia dei contatti all’applicazione

