
 EN



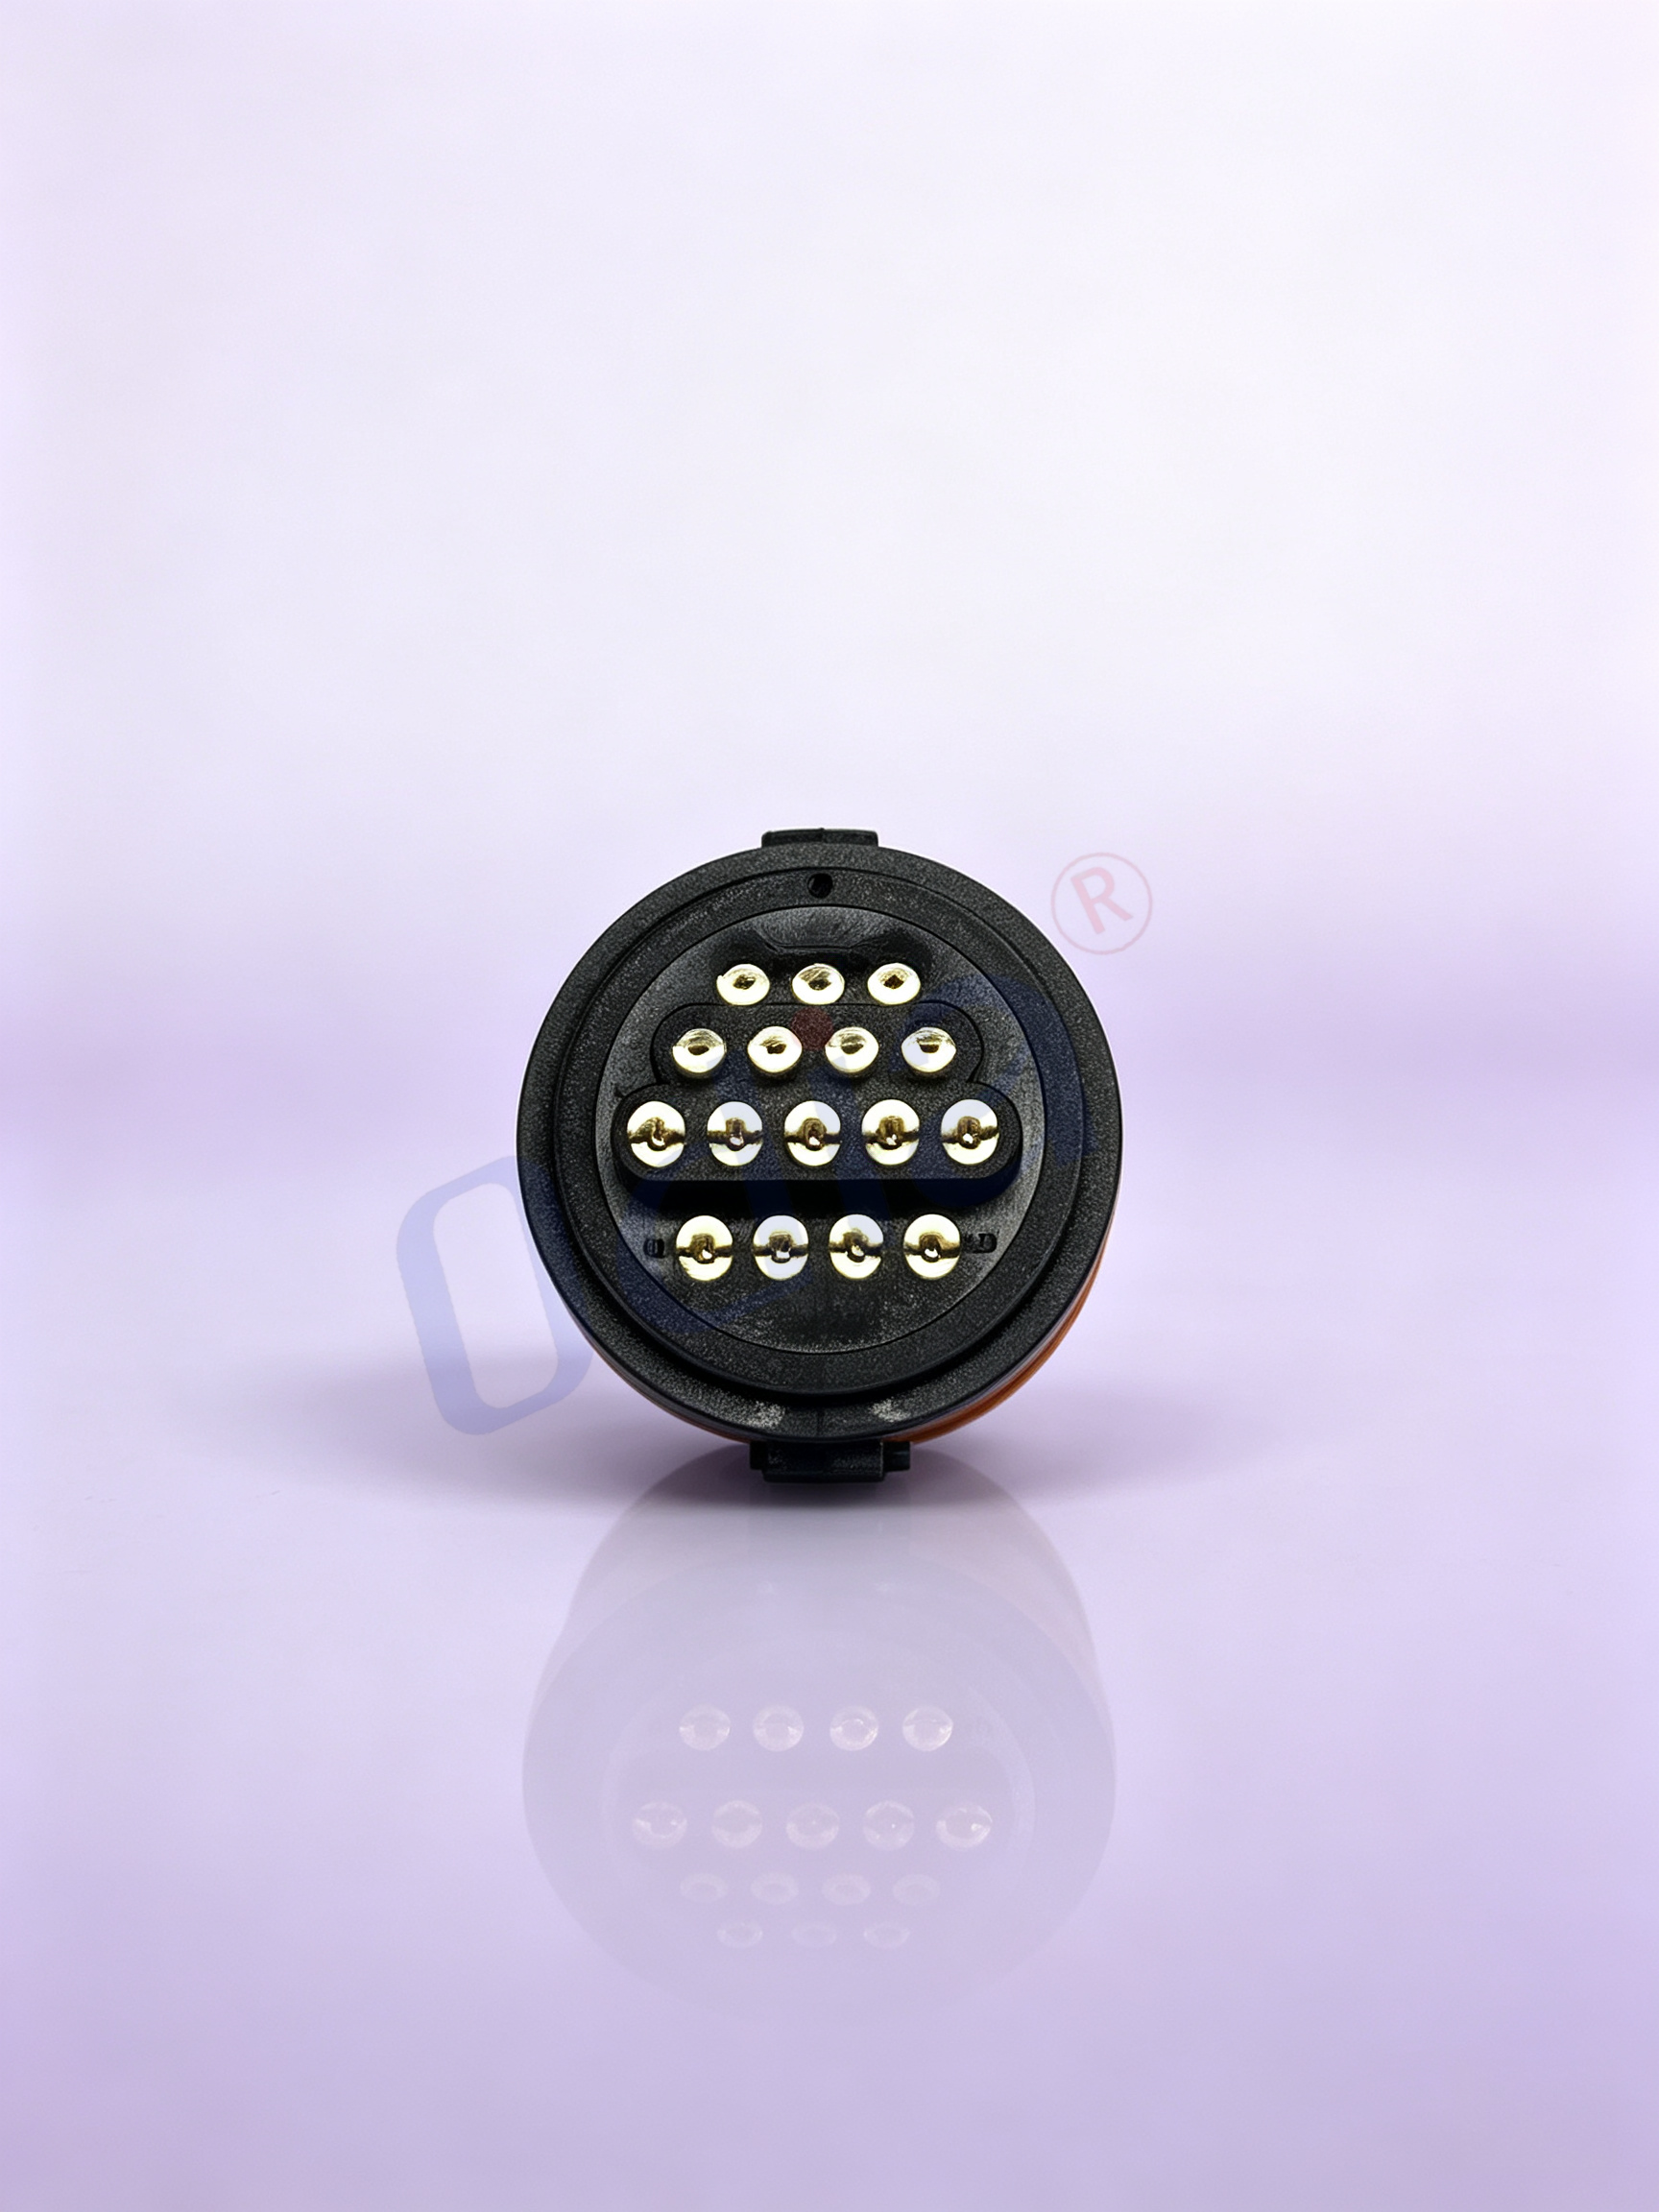
Gränssnittet för kontakt som inte gör avkall på prestanda
Runda hålsstiftkopplingar, även kända som fräsade stiftkopplingar, utgör en annan nivå i kopplingshierarkin jämfört med sina stansade och formade motsvarigheter. Skillnaden är inte kosmetisk. Den är en grundläggande skillnad i hur kontaktytan tillverkas, hur den presterar under belastning och hur länge den håller i miljöer där fel inte är ett alternativ.
I applikationer med hög tillförlitlighet är kontaktytan ofta den svagaste länken i signalkedjan. En koppling som fungerar felfritt på ett provbord kan utveckla intermittenta fel efter termisk cykling, exponering för vibration eller upprepad inkoppling. Runda hålsstiftkopplingar hanterar dessa felmoder på kontaktytans geometrinivå, vilket är anledningen till att de återkommer konsekvent i militära, rymdtekniska, medicinska och industriella styrdesigner där ett enda kontaktfel kan leda till systemnivåkonsekvenser.
Fräsad vs. stansad: en strukturell skillnad som spelar roll
Tillverkningsprocessen för kontakter med runda hål skiljer sig grundläggande från den för stansade kontakter. Stansade kontakter formas genom att metallband stansas och böjs till form. Processen är snabb och billig, men den resulterande kontakten har sömmar, kanter och en geometri som begränsar kontaktytans area.
Maskinbearbetade kontakter tillverkas på skruvmaskiner som fräsar fast kopparlegering eller massiv mässing till precisioncylindriska former. Maskinbearbetningsprocessen ger en sömlös, solid kontakt med strikt kontrollerade mått. Sockelsidan av gränssnittet använder vanligtvis en inre klämma av berylliumkoppar med flera fingrar som greppar den motsatta kontaktpinnen runt dess fulla omkrets.
Den omgivande greppet är den avgörande skillnaden. En stansad sockelkontakt nuddar den motsatta kontaktpinnen på ett begränsat antal punkter, vanligtvis på en eller två sidor. En maskinbearbetad rundhålssockel med en fyrfingrad eller sexfingrad klämma skapar kontakt runt hela kontaktpinnen, vilket ger en gastät anslutning som motstår oxidation och bibehåller konstant kontaktmotstånd vid vibrationer och temperaturcykling.
| Funktion | Stansade kontakter | Maskinbearbetade rundhålskontakter |
|---|---|---|
| Tillverkning | Stansa och böja | Skruvmaskinbearbetad |
| Kontaktgeometri | Punktkontakt eller kantkontakt | 360-graders omgivande |
| Kontaktmotstånd | Högre, varierande | Lägre, konstant |
| Sugcykler | Måttlig | Utökad |
| Vibrationsprestanda | Förändras med tiden | Behåller kontaktkraften |
| Kostnad | Lägre | Högre |
Jämförande egenskaper hos stansade kontra fräsade kontakttekniker.
Varför vibration och termisk cykling gynnar rundhålsdesigner
Vibration och termisk cykling är de två miljöpåverkande faktorerna som mest sannolikt avslöjar svagheter i ett kontaktgränssnitt. Rundhålskopplingar hanterar båda bättre än stansade alternativ, och anledningarna ligger i kontaktmekaniken.
Under vibration utsätts den inpassade kontaktpinnen och -kontaktuttaget för relativ rörelse. I en stansad kontakt innebär den begränsade kontaktarean att all rörelse direkt översätts till en förändring av kontaktresistansen eller ett tillfälligt öppet krets. Den fjäderkraft som håller kontakten samman varierar med vibrationsamplituden, vilket skapar fluktuerande signalintegritet.
En maskinbearbetad rund hållkontakt med en flerfingersklämma fördelar fjäderkraften runt hela stiftets omkrets. Resultatet är ett kontaktssystem som bibehåller en konstant normalkraft även när stiftet rör sig lätt inom kontaktdockan. Den cirkulära geometrin ger en säkrare passform med större kontaktytarea, vilket är anledningen till att maskinbearbetade stiftkopplingar ofta specificeras i applikationer där vibration är ett känt problem.
Termisk cykling ställer en annan utmaning. När temperaturen förändras expanderar och drar sig material med olika hastigheter. En pressad kontakt, med sin begränsade kontaktarea, kan förlora kontakttrycket vid temperaturextremer. En maskinbearbetad kontakt med en berylliumkopparklämma behåller sina fjäderegenskaper över ett brett temperaturområde, vanligtvis från -40 °C till +105 °C eller ännu bredare, vilket säkerställer konstant kontaktkraft oavsett om monteringen är kall- eller värmebelastad.
Kontaktmotstånd och signalintegritet i känslomkretsar
Kontaktmotståndet är inte konstant. Det varierar med kontaktkraften, yttillståndet och närvaron av oxidfilm eller föroreningar. I kretsar för lågnivåsignaler kan även små variationer i kontaktmotståndet introducera brus, förskjutningsfel eller intermittenta fel som är svåra att diagnostisera.
Maskinbearbetade kontakter uppvisar vanligtvis lägre och mer stabilt kontaktmotstånd än stansade kontakter. Den solida konstruktionen och den cirkulära kontaktgeometrin minimerar motståndets bidrag från själva gränssnittet. För applikationer som involverar känslomät analogsignal, precisionsreferenser eller lågnivåsensorutgångar översätts denna stabilitet direkt till bättre mättnoggrannhet och färre kalibreringsproblem.
Den solida botten på skruvsocklarnas cylindriska design eliminerar också ett problem som kallas lödutdräkning. Vid stansade kontakter med öppen konstruktion kan smält lödmaterial färdas upp längs kontakten under lödningen, vilket potentiellt kan störa den motparande gränsytan. Maskinbearbetade kontakter med sluten botten förhindrar helt lödutdräkning, vilket säkerställer att kontaktytorna förblir rena och att måtten för den motparande anslutningen hålls inom specifikationen.
Verklig pålitlighet: Där rundhålsanslutningar förtjänar sin högre pris
Rundhålsanslutningar används i applikationer där kostnaden för ett fel mäts i mer än bara utbyte av komponenter. Automatiserad provutrustning kan till exempel utsätta en anslutning för tusentals kopplingscykler under dess livstid. En stansad kontakt som utvecklar högre resistans efter några hundra cykler blir en underhållsbelastning och en källa till mätosäkerhet. En maskinbearbetad kontakt behåller sina elektriska egenskaper genom alla dessa cykler och ger stabila provförhållanden år efter år.
Industriella styrsystem ställer krav på en annan typ av komponenter. PLC-moduler och robotstyrningar fungerar ofta i miljöer med kontinuerlig vibration, temperatursvängningar och elektrisk störning. En bearbetad kontaktens konstanta kontakttryck och låga resistans bidrar direkt till signalintegriteten i dessa förhållanden.
Medicinsk elektronik utgör en tredje kategori där rundhålskontakter är vanliga. Diagnostiska instrument och patientövervakningsutrustning kräver anslutningar som inte försämrar sig över tid och inte introducerar artefakter i känslomätningar. Den gastäta anslutningen som bildas av en bearbetad kontakt tillsammans med en berylliumkopparfjäder ger en pålitlighet som stansade kontakter inte kan matcha.
Kompromissen gäller kostnad och kortytansutrymme. Fräsade kontaktstycken är dyrare att tillverka eftersom fräsningen är en långsammare process än stansning. De har också ofta något större ytomfattning för samma antal kontaktpinnar. För konsumentprodukter i stora volymer, där kostnadstrycket är starkt och driftförhållandena är milda, är stansade kontaktstycken fortfarande det lämpligaste valet. Den högre kostnaden för fräsade kontakter är berättigad när applikationen verkligen kräver den pålitlighet som de erbjuder.
Anpassa kontakttekniken till applikationen
Att välja rundhålskontaktstycken är inte ett generellt beslut. Det rätta valet beror på en realistisk bedömning av driftmiljön, det krävda antalet inkopplingar och konsekvenserna av en kontaktfel.
Applikationer som innebär kontinuerlig vibration, stora temperaturvariationer, exponering för fukt eller kemikalier, eller krav på låg och stabil kontaktresistans är naturliga kandidater för maskinbearbetade kontakter. Applikationer där kopplingshuvudet kopplas samman en gång under monteringen och sedan aldrig vidrörs igen, och som används i en kontrollerad miljö, kan inte dra tillräckning nytta av den maskinbearbetade konstruktionen för att motivera kostnaden.
För designlag som vill utvärdera fräsade kopplingar tillsammans med stansade alternativ ger samarbete med en tillverkare som producerar båda typerna inom ett och samma kvalitetssystem ett praktiskt fördel. Odia Elektroniktillverkare tillverkar kontaktrader och relaterade anslutningskomponenter genom specialiserade produktionsoperationer, vilket innebär att kontaktspecifikationer, beläggningsalternativ och sammanpassningstoleranser kan jämföras och valideras inom en enda leveranskedja.
Innehållsförteckning
- Gränssnittet för kontakt som inte gör avkall på prestanda
- Fräsad vs. stansad: en strukturell skillnad som spelar roll
- Varför vibration och termisk cykling gynnar rundhålsdesigner
- Kontaktmotstånd och signalintegritet i känslomkretsar
- Verklig pålitlighet: Där rundhålsanslutningar förtjänar sin högre pris
- Anpassa kontakttekniken till applikationen

