
 EN



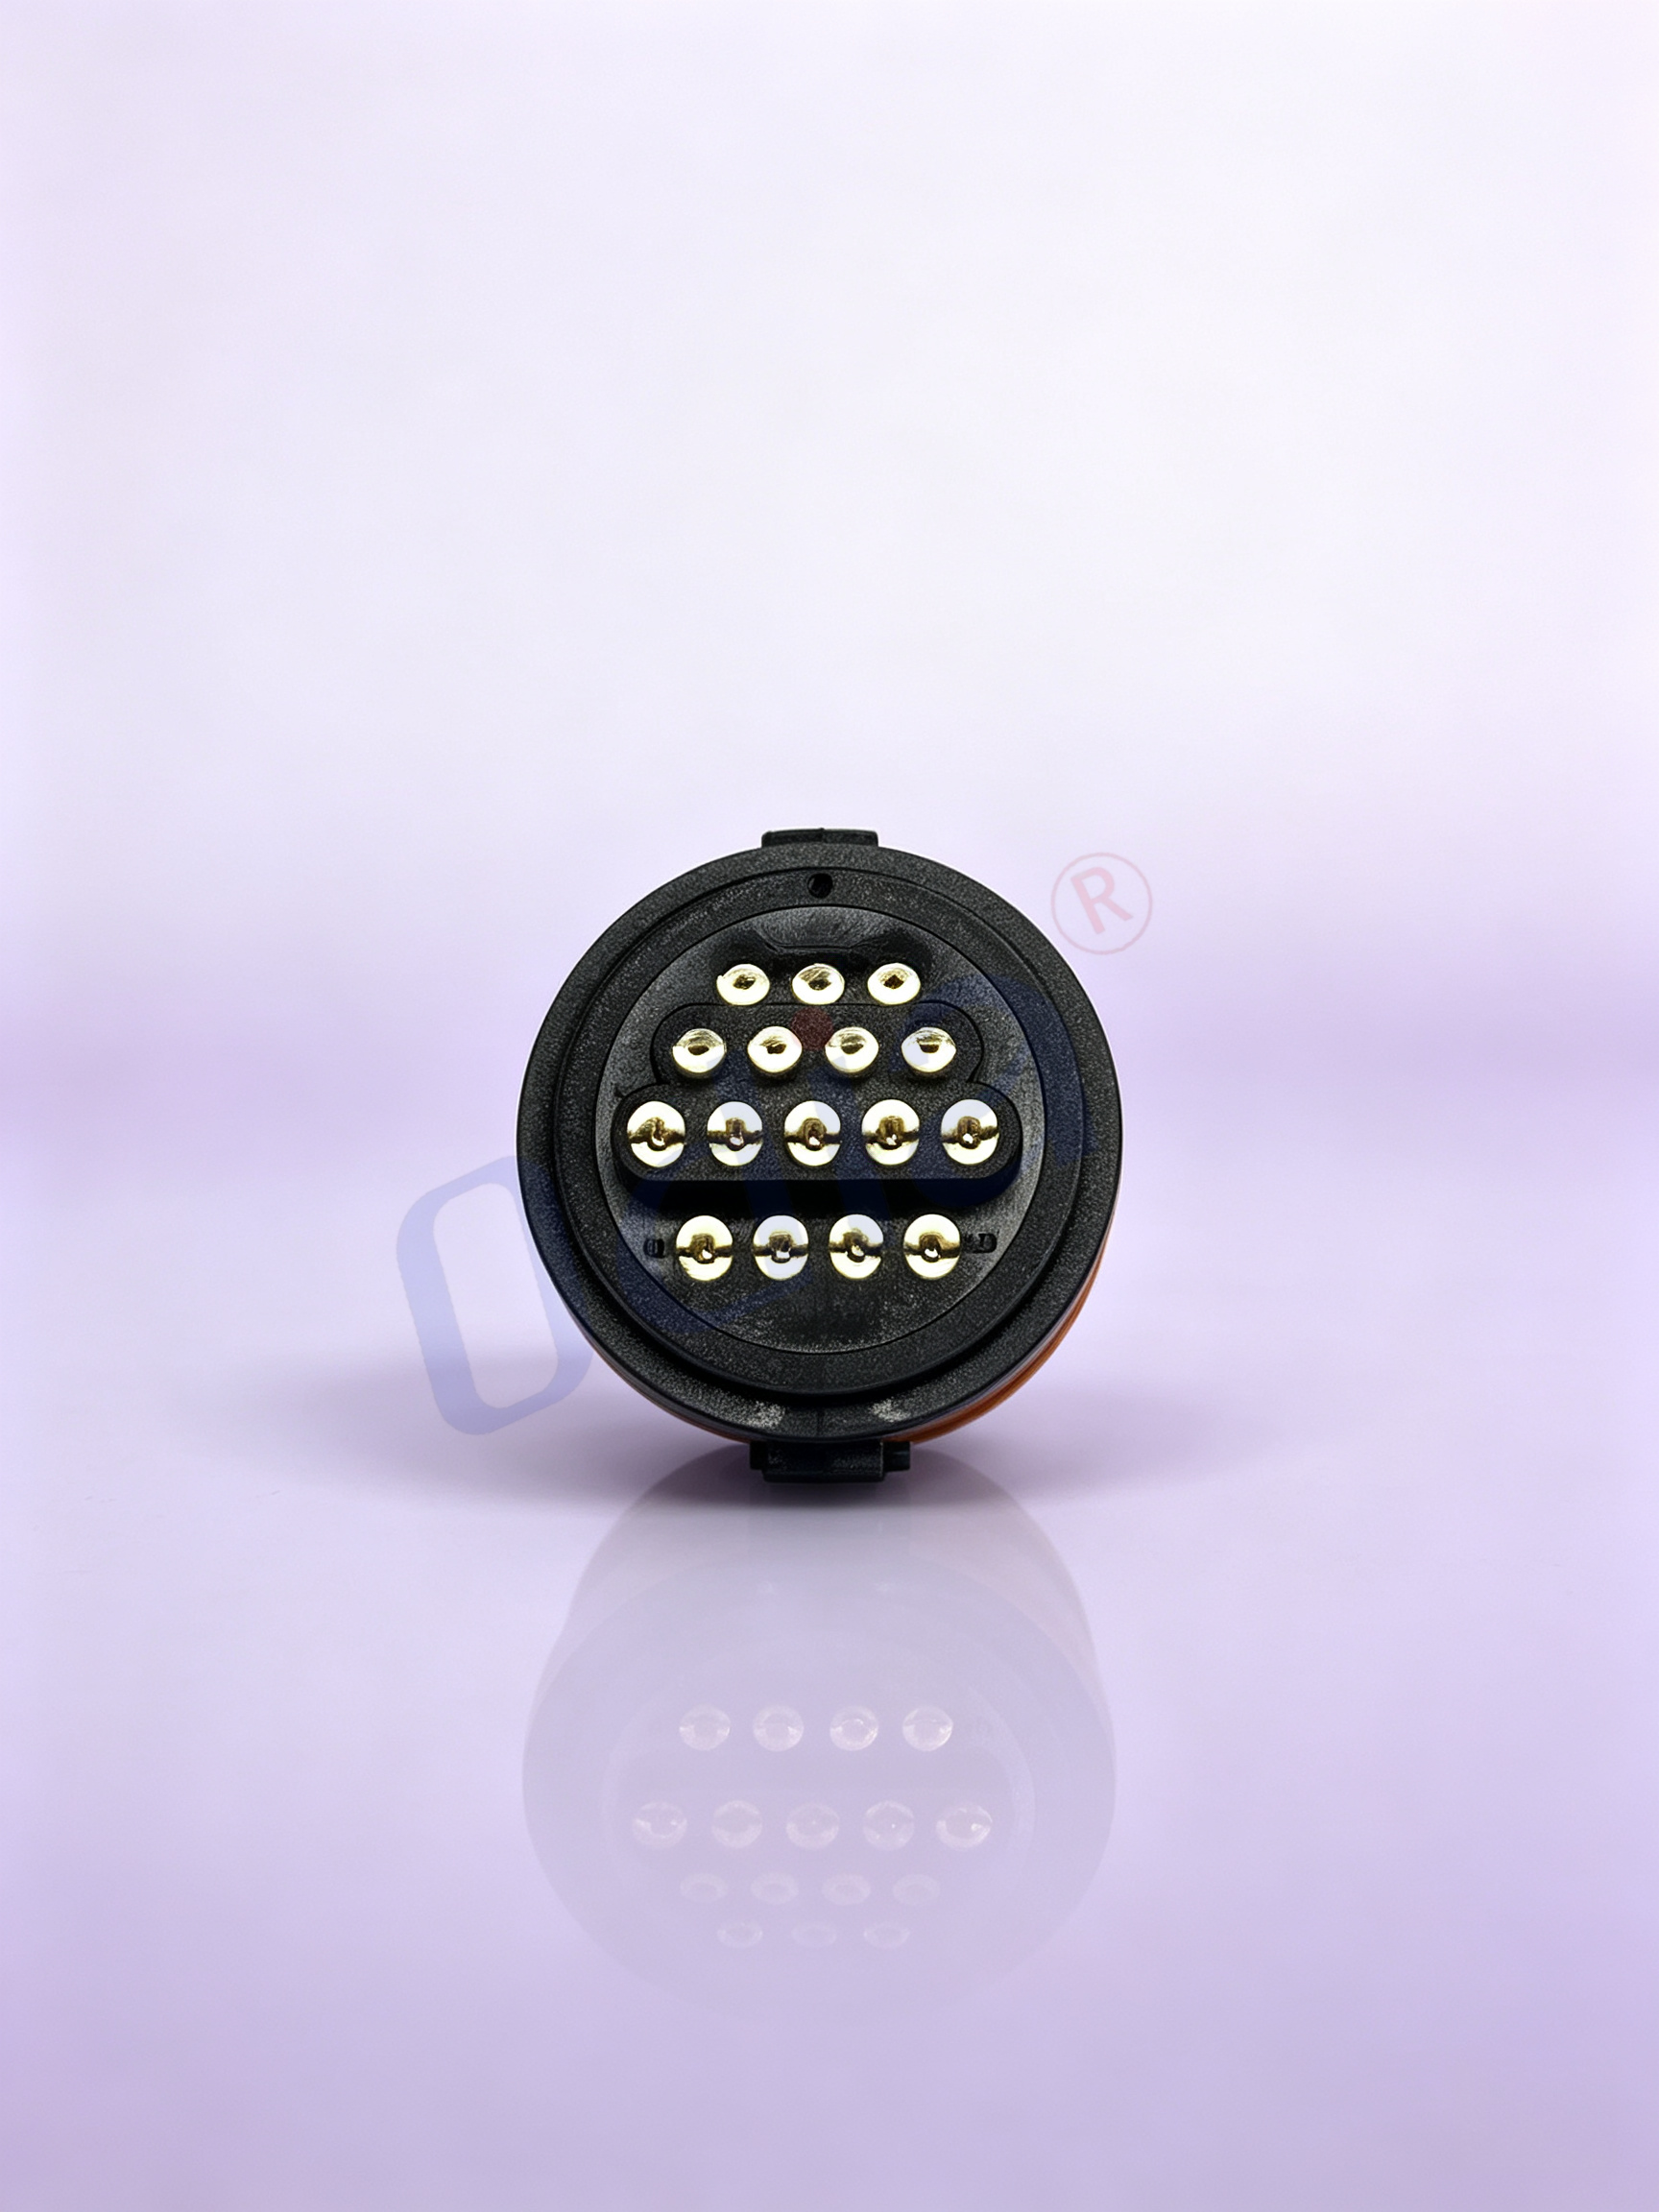
妥協のない接点インターフェース
丸穴ピンヘッダー(機械加工ピンヘッダーとも呼ばれます)は、プレス成形されたピンヘッダーとは異なる階層に位置するコネクターです。この違いは単なる外観上のものではありません。接点インターフェースの製造方法、応力下での性能、および故障が許されない環境における耐久性という、根本的な違いなのです。
高信頼性を要求される用途では、接点インターフェースが信号伝送経路において最も脆弱な部分となることが多くあります。試験台上では完璧に動作するコネクターでも、熱サイクルや振動、あるいは繰り返しの着脱によって intermittent(断続的)な不具合を生じることがあります。丸穴ヘッダーは、こうした故障モードを接点の幾何学的形状レベルで解消することを目的として設計されており、そのため、軍事・航空宇宙・医療・産業制御など、単一の接点の故障がシステム全体に影響を及ぼす可能性がある分野で、一貫して採用されています。
機械加工 vs. プレス成形:構造上の本質的な違い
丸穴用ヘッダーの製造工程は、プレス加工ヘッダーとは根本的に異なります。プレス加工されたコンタクトは、金属帯をパンチングおよび曲げ加工して成形されます。この工程は高速かつ低コストですが、得られるコンタクトには継ぎ目やエッジが生じ、接触面積が幾何学的に制限されるという欠点があります。
機械加工コンタクトは、固体の真鍮または銅合金を精密な円筒形状に切削する自動ねじ切り盤で製造されます。この加工工程により、継ぎ目がなく一体成型された堅牢なコンタクトが得られ、寸法精度も非常に高いものになります。インターフェースのソケット側には通常、ベリリウム銅製の内側クリップが採用されており、その複数の指状部が対向するピンの全周囲をしっかりと保持します。
この周囲を包み込むようなグリップが、他社製品との最大の違いです。プレス成形されたソケット接触部は、対向するピンと通常1~2か所の点または辺で接触します。一方、切削加工による円形ソケットに4本指または6本指のクリップを組み合わせた構造では、ピン全体の周囲にわたって均一に接触し、ガスシール性の高い接続を実現します。これにより、酸化を抑制し、振動や温度サイクル下でも安定した接触抵抗を維持できます。
| 特長 | プレス成形接触部 | 切削加工円形ソケット接触部 |
|---|---|---|
| 製造 | パンチ・ベンディング | ねじ切り切削加工 |
| 接触幾何形状 | 点接触または辺接触 | 360度周囲接触 |
| 接触抵抗 | 高く、ばらつきあり | 低く、安定 |
| 接合サイクル | 中程度 | 延長型 |
| 振動耐性 | 時間の経過とともに劣化します | 接触力を維持 |
| コスト | 低い | 高機能 |
プレス加工接触技術と機械加工接触技術の比較特性
なぜ振動と熱サイクルに丸穴設計が有利なのか
振動と熱サイクルは、接触界面の弱点を最も露わにしやすい環境応力です。丸穴タイプのヘッダーは、プレス加工タイプの代替品よりもこれら両方の応力に優れており、その理由は接触力学に根ざしています。
振動下では、メートピンとソケット間に相対運動が生じます。プレス加工接触では接触面積が限られているため、わずかな動きでも接触抵抗の変化や一時的な断線(オープン回路)を引き起こします。接触を保持するばね力は振動の振幅に応じて変動し、信号品質が不安定になります。
機械加工された円形の穴と多指クリップを組み合わせた接触構造では、ばね力がピンの全周にわたって均等に分散されます。その結果、ピンがソケット内でわずかに動いても、一定の接触圧力を維持できる接触システムが実現します。円形の幾何学的形状により、より確実な嵌合と広い接触面積が得られるため、振動が問題となる用途では、機械加工ピンヘッダーが頻繁に採用されます。
熱サイクルは別の課題をもたらします。温度変化に伴い、材料はそれぞれ異なる膨張・収縮率で変形します。接触面積が限られたスタンピング接触では、極端な温度条件下で接触圧力が低下する可能性があります。一方、ベリリウム銅製クリップを用いた機械加工接触は、通常−40℃~+105℃あるいはそれ以上の広範囲な温度域においてばね特性を維持し、アセンブリが低温環境下(コールドソーキング)であれ高温ストレス下であれ、一貫した接触力を確保します。
高感度回路における接触抵抗と信号品質
接触抵抗は一定値ではなく、接触力、表面状態、酸化皮膜や汚染の有無によって変化します。低レベル信号回路では、接触抵抗のわずかな変動でもノイズやオフセット誤差、あるいは診断が困難な intermittent(断続的)な障害を引き起こすことがあります。
切削加工された接点は、プレス成形された接点と比べて通常、より低く、かつ安定した接触抵抗を示します。堅牢な構造と周方向の接触形状により、界面そのものがもたらす抵抗成分が最小限に抑えられます。感度の高いアナログ信号、高精度な基準電圧、あるいは低レベルのセンサ出力を扱う用途では、この安定性が直接、測定精度の向上およびキャリブレーションに関する問題の減少につながります。
機械加工ソケットの底面が密閉されたバレル設計により、はんだの芯吸い(ウィッキング)と呼ばれる問題も解消されます。開放構造のプレス加工コンタクトでは、はんだ付け時に溶融はんだがコンタクト表面を上昇し、嵌合界面に干渉する可能性があります。一方、底面が密閉された機械加工コンタクトでは、芯吸いが完全に防止され、コンタクト面は清潔な状態を保ち、嵌合寸法も仕様内に維持されます。
実環境における信頼性:丸穴ヘッダーが高価格を正当化する場面
丸穴ヘッダーは、故障コストが部品交換費用だけでは測れない用途に採用されます。たとえば自動検査装置では、ヘッダーが使用期間中に数千回もの嵌合サイクルを経験します。数百回の嵌合後に接触抵抗が上昇するプレス加工コンタクトは、保守負荷を増大させ、測定不確かさの原因にもなります。これに対し、機械加工コンタクトはこうした嵌合サイクルを通じて電気的特性を安定して維持し、年々変わらない信頼性の高い検査環境を提供します。
産業用制御システムは、異なる要件を提示します。PLCモジュールやロボットコントローラーは、継続的な振動、温度変化、電気的ノイズが発生する環境で動作することが多くあります。機械加工されたヘッダーは、接触力を一定に保ち、抵抗値が低いため、こうした条件下でも信号の品質を確保します。
医療用電子機器は、丸穴ヘッダーが広く使われる第三の分野です。診断装置や患者モニタリング機器では、長期間にわたって性能が劣化せず、感度の高い測定に誤差(アーティファクト)を引き起こさない接続が求められます。ベリリウム銅製クリップと機械加工されたコンタクトによって形成されるガスタイトな接点は、プレス加工コンタクトでは得られない信頼性を実現します。
トレードオフはコストと基板実装面積です。機械加工ヘッダーは、スタンピングに比べて加工工程が遅いため、製造コストが高くなります。また、同一ピン数の場合、若干大きな実装面積を必要とすることも一般的です。動作条件が比較的穏やかで、コスト圧力が非常に厳しい大量生産向け民生品では、引き続きスタンピングヘッダーが適切な選択肢です。一方、接点の信頼性が本当に求められる用途では、機械加工接点のプレミアム価格は十分に正当化されます。
アプリケーションに応じた接点技術の選定
丸穴ヘッダーを選択することは、一律に推奨される選択ではありません。最適な選択は、実際の使用環境、必要な嵌合回数、および接点故障による影響を現実的に評価したうえで判断する必要があります。
連続的な振動、広範囲な温度変化、湿気や化学薬品への暴露、あるいは低く安定した接触抵抗が求められる用途では、機械加工されたコンタクトが自然な選択肢となります。一方、ヘッダーが組立時に一度だけ接続され、その後一切触れられることなく、制御された環境下で使用されるような用途では、機械加工構造による恩恵が限定的であり、そのコストを正当化できない場合があります。
機械加工ヘッダーとプレス成形ヘッダーの両方を評価したい設計チームにとって、両タイプを同一の品質管理システムのもとで製造するメーカーと連携することは、実用的なメリットがあります。 オディア 電子部品メーカーは、ピンヘッダーおよび関連インターコネクト部品を専用の生産工程で製造しているため、接触部の仕様、めっきオプション、嵌合公差などを単一のサプライチェーン内で比較・検証できます。

