
 EN



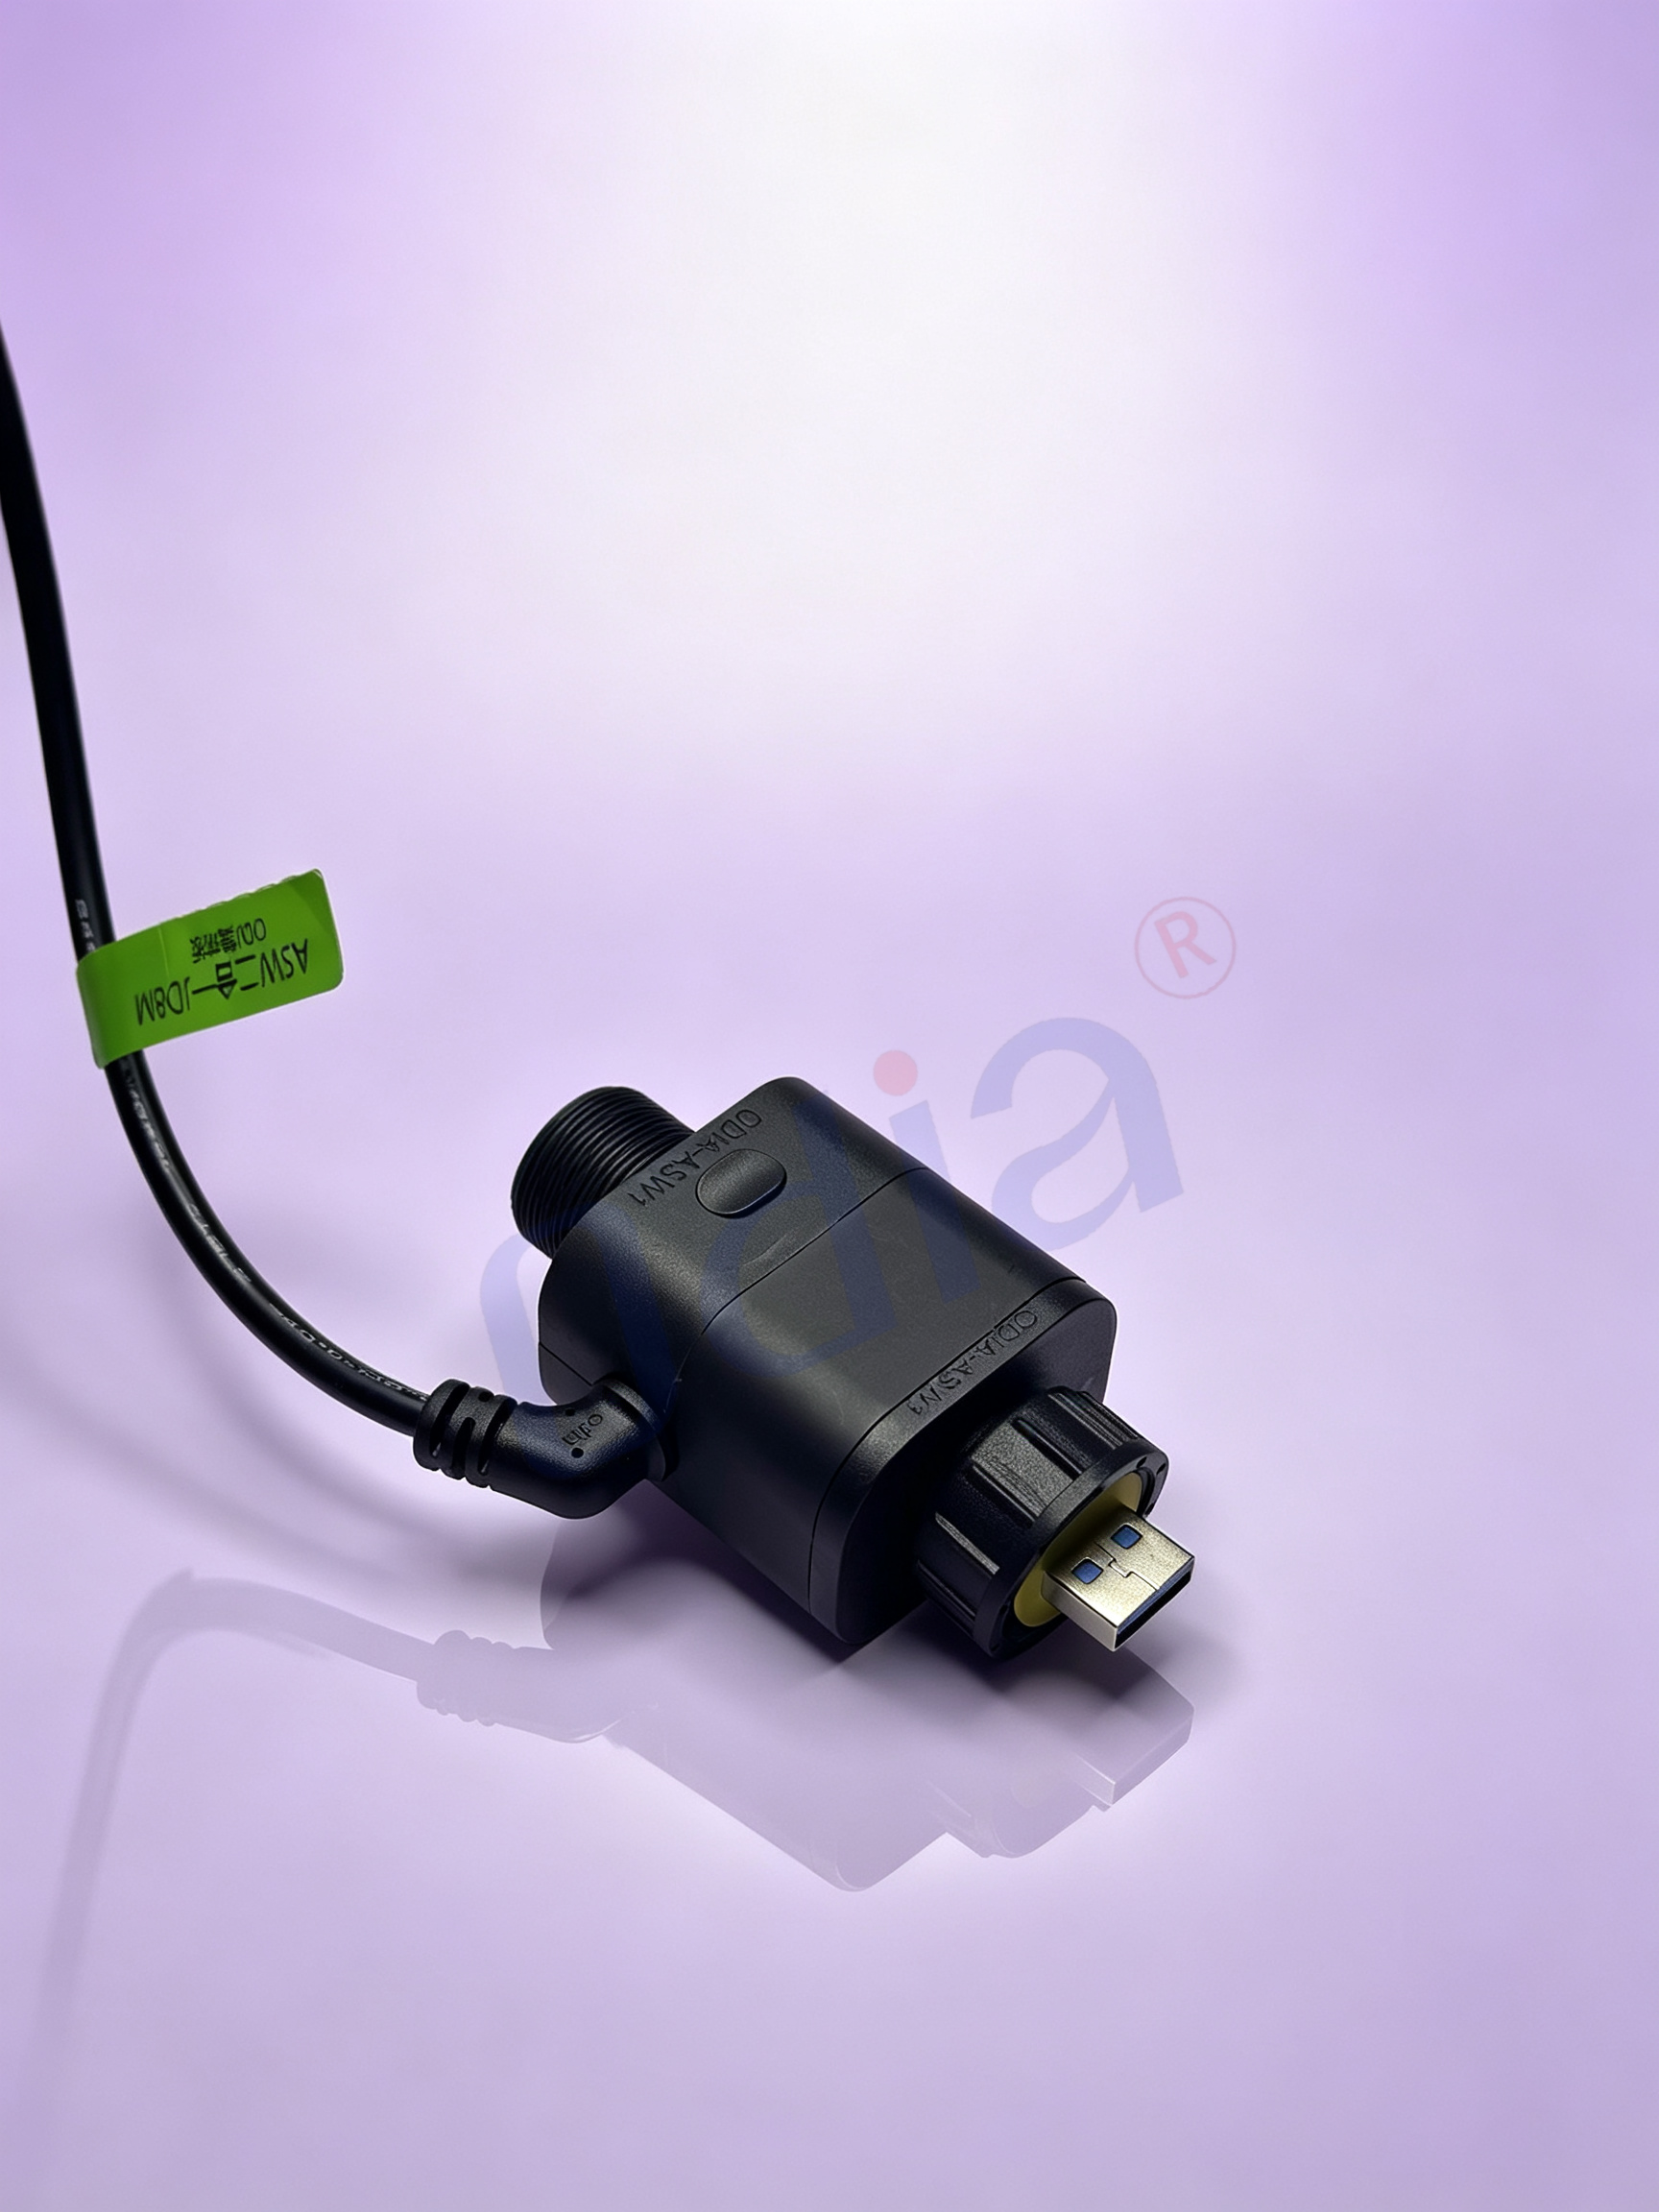
ค่ากระแสไฟฟ้าที่ระบุไว้สำหรับตัวเชื่อมต่อหนึ่งตัวนั้นไม่ได้บอกภาพรวมทั้งหมด ค่านั้นมักได้มาจากการทดสอบตัวเชื่อมต่อเพียงหนึ่งจุดที่จ่ายไฟอยู่ในอากาศนิ่งที่อุณหภูมิห้อง และต่อเข้ากับสายไฟขนาดใหญ่ แต่หากนำตัวเชื่อมต่อนั้นไปติดตั้งในตู้ปิดที่มีหมุดติดต่ออื่นๆ ที่จ่ายไฟอยู่ใกล้เคียงกันอีกสิบสองจุด ภาพด้านความร้อนจะเปลี่ยนแปลงไปโดยสิ้นเชิง เพราะความร้อนไม่สามารถระบายออกได้เหมือนตอนทดสอบบนโต๊ะทดลอง หมุดติดต่อที่อยู่ใกล้เคียงกันจะทำให้เกิดความร้อนซ้อนทับกัน และตัวเรือนจะทำหน้าที่เป็นตัวกักความร้อนมากกว่าตัวระบายความร้อน
นี่คือกับดักข้อแรกในการเลือกตัวเชื่อมต่อแบบฮาร์เนส: การถือว่าค่าแอมแปร์ที่ระบุในแคตตาล็อกเป็นค่าที่อนุญาตต่อหมุดหนึ่งตัว แล้วนำจำนวนหมุดมาคูณเข้าไป วิธีคำนวณนี้อาจดูเป็นธรรมชาติ แต่กลับผิดพลาดอย่างร้ายแรง ความสามารถในการรับกระแสไฟฟ้าเป็นขีดจำกัดเชิงความร้อน ไม่ใช่คุณสมบัติของโลหะเพียงอย่างเดียว คำถามที่แท้จริงจึงไม่ใช่ว่าหมุดเดี่ยวๆ หนึ่งตัวจะสามารถส่งกระแสได้มากเท่าใดเมื่ออยู่โดดเดี่ยว แต่เป็นว่าระบบการเชื่อมต่อทั้งหมดเมื่อประกอบเข้าด้วยกันจะสามารถระบายความร้อนได้มากเพียงใดภายใต้อุณหภูมิแวดล้อมและเงื่อนไขการจัดเรียงหมุดที่เกิดขึ้นจริง
การลดค่าลงเป็นการคำนวณเชิงความร้อน ไม่ใช่การเว้นระยะสำรองเพื่อความสุภาพ
มาตรฐาน IEC 60512-5-2 ได้กำหนดวิธีการสร้างเส้นโค้งการลดค่าลงไว้อย่างชัดเจน และการเข้าใจสิ่งที่เส้นโค้งนี้แสดงออกนั้นมีความสำคัญยิ่ง เส้นโค้งนี้แสดงความสัมพันธ์ระหว่างกระแสไฟฟ้าที่ยอมรับได้กับอุณหภูมิแวดล้อม โดยขอบบนของเส้นโค้งถูกกำหนดโดยอุณหภูมิสูงสุดที่วัสดุตัวสัมผัสและวัสดุฉนวนสามารถทนได้ เส้นโค้งจะเอียงลงเมื่ออุณหภูมิแวดล้อมสูงขึ้น เนื่องจากช่วงอุณหภูมิที่เพิ่มขึ้นได้ (temperature rise) ที่ยอมรับได้จะแคบลง ตัวสัมผัสที่ทำงานได้อย่างปลอดภัยที่กระแสหนึ่งค่าในตู้ควบคุมที่มีอุณหภูมิต่ำ อาจเกินขีดจำกัดของวัสดุที่ใช้ทำตัวสัมผัสในตู้ที่มีอุณหภูมิสูง แม้กระแสไฟฟ้าจะยังคงค่าเดิมไม่เปลี่ยนแปลง
กรอบเกณฑ์การรับรองหลายแบบเพิ่มชั้นหนึ่งเข้าไปอีก: ใช้ปัจจัยลดลงโดยเจตนาเท่ากับ 0.8 ตลอดแกนปัจจุบัน ค่าส่วนต่าง 20 เปอร์เซ็นต์นี้ครอบคลุมความแปรผันจากการหดตัวของปลอก (crimp variation) การเสื่อมสภาพของการสัมผัส (contact aging) และความคลาดเคลื่อนในการผลิต (manufacturing tolerance) ไม่ใช่การเพิ่มค่าสำรองไว้โดยไม่มีเหตุผล แต่เป็นการยอมรับว่าขั้วต่อที่ใช้งานจริงในสนามไม่เหมือนตัวอย่างที่ทดสอบในห้องปฏิบัติการ การลดโหลดสำหรับกลุ่มสาย (bundle derating) ยังเข้มงวดกว่านั้นอีก กลุ่มสายจำนวนสิบสองเส้นสามารถส่งกระแสไฟฟ้าได้ต่ำกว่ามากต่อเส้น เมื่อเทียบกับสายเดียวกันที่วางแยกกันในอากาศเปิด โดยมีปัจจัยลดโหลดอยู่ระหว่างประมาณ 0.53 ถึง 0.63 ขึ้นอยู่กับมาตรฐานและเงื่อนไขที่ใช้ การเลือกขั้วต่อที่ไม่พิจารณาการจัดกลุ่มสายจริง ๆ แล้วคือการเลือกขั้วต่อแบบจุดเดียว (single-contact selection) ที่ใส่อยู่ในเปลือกแบบหลายขา
| ตัวแปรในการเลือก | สิ่งที่แผ่นข้อมูลสมมุติไว้ | สิ่งที่ระบบสายไฟจริงเผชิญ | การปรับแต่งเชิงปฏิบัติ |
|---|---|---|---|
| อุณหภูมิบริเวณ | อากาศนิ่งที่ 25 °ซ | สภาพอากาศภายในที่ปิดล้อม มักสูงกว่า | ใช้อุณหภูมิแวดล้อมท้องถิ่น ไม่ใช่อุณหภูมิห้อง |
| การโหลดขั้วสัมผัส | ขั้วสัมผัสหนึ่งตัวที่มีกระแสไหลผ่าน | ขั้วสัมผัสที่มีกระแสไหลผ่านหลายตัวเรียงติดกัน | ใช้ปัจจัยการจัดกลุ่มหรือการผูกมัด |
| เครื่องวัดสาย | ขนาดหนาพิเศษ ผลิตจำนวนน้อย | ช่วงสายสำหรับการผลิต ความยาวที่เดินสายแล้ว | ยืนยันการต่อปลายและระบบระบายความร้อน |
| ปัจจัยความปลอดภัย | ไม่มีการใช้ปัจจัยใดๆ | มีความคลาดเคลื่อนและผลกระทบจากการเสื่อมสภาพตามอายุการใช้งาน | ใช้ปัจจัย 0.8 ตามข้อกำหนด IEC 60512-5-2 เรื่องขอบเขตการทดสอบ |
อันดับการกันน้ำกันฝุ่นขึ้นอยู่กับชุดอุปกรณ์เสริมโดยรวม ไม่ใช่เพียงตัวเรือนเท่านั้น
การระบุค่า IP67 หรือ IP68 สำหรับตัวเชื่อมต่อเป็นไปแบบมีเงื่อนไข ในระบบตัวเชื่อมต่อที่มีการซีลส่วนใหญ่ ค่าการทนต่อการล้างด้วยแรงดันสูง (IP6K9K) จะมีผลใช้ได้เฉพาะเมื่อติดตั้งปลอกหุ้มด้านหลัง (backshell) เท่านั้น ส่วนตัวเรือนเพียงอย่างเดียวอาจผ่านเกณฑ์ที่ต่ำกว่า ความแตกต่างนี้มีความสำคัญอย่างยิ่งในพื้นที่ที่ต้องล้างด้วยแรงดันสูง เช่น โรงงานแปรรูปอาหาร หรือการติดตั้งภายนอกอาคารที่มีการฉีดน้ำเข้ามาที่ชุดประกอบโดยตรงจากระยะใกล้ การระบุตัวเชื่อมต่อโดยไม่รวมปลอกหุ้มด้านหลังแต่คาดหวังว่าจะได้ค่าการกันน้ำกันฝุ่นเต็มรูปแบบ ถือเป็นข้อผิดพลาดทั่วไปที่ทำให้เกิดช่องทางรั่วในงานออกแบบ
ซีลสายไฟคืออีกส่วนหนึ่งของสมการการปิดผนึก ตัวเชื่อมต่อที่ปิดผนึกแล้วถูกออกแบบให้ใช้ได้กับช่วงเส้นผ่านศูนย์กลางภายนอกของฉนวนที่ระบุไว้โดยเฉพาะ สายไฟที่มีเส้นผ่านศูนย์กลางเล็กเกินไปสำหรับช่องซีลจะทำให้เกิดช่องว่าง ขณะที่สายไฟที่มีเส้นผ่านศูนย์กลางใหญ่เกินไปจะทำให้ซีลบิดเบี้ยวและอาจขัดขวางการติดตั้งอย่างเหมาะสม ซีลไม่ได้พิจารณาขนาดของตัวนำแต่อย่างใด สิ่งที่ซีลพิจารณาคือเส้นผ่านศูนย์กลางภายนอกของปลอกหุ้ม ดังนั้น ข้อกำหนดการปิดผนึกแบบครบถ้วนจึงต้องระบุชนิดของสายไฟ ช่วงเส้นผ่านศูนย์กลาง และกลยุทธ์การอุดช่องว่างสำหรับตำแหน่งที่ไม่ได้ใช้งาน ช่องว่างที่เปิดอยู่โดยไม่มีการอุดจะกลายเป็นทางเดินโดยตรงเข้าสู่ห้องสัมผัส
การติดตั้งอุปกรณ์เพิ่มเติมในพื้นที่ล้างทำความสะอาดของโรงงานเคมีแสดงให้เห็นถึงผลที่ตามมา ชุดประกอบที่ผ่านการตรวจสอบความต่อเนื่องบนโต๊ะทดลองเริ่มแสดงอาการขัดข้องแบบไม่สม่ำเสมอหลังจากสัมผัสกับรอบการล้างทำความสะอาด ตัวเชื่อมต่อได้รับการระบุค่าความสามารถในการป้องกันละอองน้ำ แต่สายไฟรัด (harness) ถูกผลิตด้วยเส้นผ่านศูนย์กลางภายนอกของปลอกอยู่ที่ขอบต่ำสุดของช่วงที่ซีลสามารถรองรับได้ และมีช่องว่างหลายช่องที่ไม่ได้ใช้งานโดยไม่มีปลั๊กปิด ความชื้นจึงเล็ดลอดตามเส้นลวดและสะสมอยู่ที่บริเวณผิวสัมผัสของขั้วต่อ วิธีแก้ไขไม่ใช่การเปลี่ยนไปใช้ตระกูลตัวเชื่อมต่ออื่น แต่เป็นชุดระบบปิดผนึกแบบครบวงจร ได้แก่ ตัวครอบด้านหลัง (backshell) ที่เหมาะสม เส้นผ่านศูนย์กลางของสายไฟที่สอดคล้องกัน และปลั๊กปิดสำหรับทุกช่องว่างที่ไม่ได้ใช้งาน
การล็อกเชิงกลและการเคลือบผิวขั้วต่อเป็นตัวกำหนดว่าแรงสั่นสะเทือนจะส่งผลอย่างไรเมื่อเวลาผ่านไป
การสั่นสะเทือนมีผลต่อขั้วต่อสองประการ ประการแรก ส่งผลต่อโครงสร้างภายนอก โดยพยายามทำให้ส่วนที่เกลียวขันหลุดออก หรือปลดล็อกคันโยก ประการที่สอง ส่งผลต่อพื้นผิวสัมผัสของขั้วต่อ ซึ่งการเคลื่อนที่สัมพัทธ์เล็กน้อยอาจกัดกร่อนผ่านชั้นเคลือบผิวได้ กลไกการล็อกสามารถแก้ปัญหาข้อแรกได้ ไม่ว่าจะเป็นส่วนที่เกลียวขัน ส่วนล็อกแบบเขย่ง (wedgelock latch) หรือคันโยกแบบล็อกแน่น (positive-lock lever) ล้วนช่วยต้านการคลายตัวได้ทั้งสิ้น ส่วนคุณสมบัติการรับประกันตำแหน่งขั้วต่อ (Connector Position Assurance) จะเพิ่มการตรวจสอบขั้นที่สองเพื่อยืนยันว่าคันล็อกถูกดันเข้าที่อย่างสมบูรณ์ ซึ่งมีประโยชน์อย่างยิ่งเมื่อการเชื่อมต่อเกิดขึ้นในพื้นที่จำกัดและไม่สามารถสังเกตการณ์ด้วยสายตาได้
ปัญหาข้อที่สองคือการชุบผิว ขั้วต่อที่ชุบด้วยดีบุกมีต้นทุนต่ำและใช้งานได้ดีในแอปพลิเคชันที่มีแรงกดสูงและสภาพแวดล้อมคงที่ อย่างไรก็ตาม ภายใต้สภาวะการสั่นสะเทือนและการเปลี่ยนแปลงอุณหภูมิซ้ำๆ ดีบุกจะเกิดการกัดกร่อนแบบเฟรตติงได้ง่าย การเคลื่อนไหวระดับจุลภาคจะเปิดเผยพื้นผิวโลหะใหม่ ซึ่งจะเกิดออกซิเดชันตามมา และทำให้ความต้านทานการสัมผัสเพิ่มสูงขึ้น การชุบผิวด้วยทองคำสามารถต้านทานปรากฏการณ์นี้ได้ เนื่องจากพื้นผิวของทองคำซึ่งเป็นโลหะมีค่าไม่ก่อให้เกิดฟิล์มออกไซด์ที่มีความต้านทาน ส่วนการใช้ทองคำและดีบุกร่วมกันในคู่ขั้วต่อหนึ่งคู่นั้นกลับให้ผลแย่กว่าการใช้แต่ละชนิดแยกต่างหาก เนื่องจากความต่างศักย์ไฟฟ้าเคมีระหว่างสองโลหะนี้เร่งกระบวนการกัดกร่อนบริเวณรอยต่อ ทั้งมาตรฐานอุตสาหกรรมและคำแนะนำจากผู้ผลิตจึงถือว่าการจับคู่เช่นนี้เป็นการฝ่าฝืนหลักวิศวกรรม มากกว่าจะเป็นการประนีประนอม
กฎปฏิบัติที่ใช้ได้จริงคือ การเลือกชั้นเคลือบผิวให้สอดคล้องกันทั่วบริเวณพื้นผิวที่สัมผัสกัน และเลือกชั้นเคลือบผิวให้สอดคล้องกับรอบการใช้งาน ตัวเชื่อมต่อที่ต้องมีการเสียบและถอดออกซ้ำๆ จะได้รับประโยชน์จากชั้นเคลือบผิวด้วยโลหะมีค่า ขณะที่ระบบดีบุกสามารถใช้งานได้ดีสำหรับข้อต่อแบบคงที่ที่ได้รับการป้องกันอย่างเหมาะสม ตราบใดที่แรงกดปกติเพียงพอและสภาพแวดล้อมควบคุมได้ โหมดความล้มเหลวไม่ปรากฏเป็นการขาดของวงจรแบบฉับพลัน แต่จะแสดงออกมาในรูปของความต้านทานที่เพิ่มขึ้นอย่างช้าๆ ซึ่งจะสังเกตเห็นได้ชัดเจนก็ต่อเมื่อวงจรถูกโหลด
วิธีการยึดปลายสายคือการตัดสินใจด้านความน่าเชื่อถือ ไม่ใช่การตัดสินใจจากความเร็วในการผลิต
ทั้งการจับยึดปลายสายด้วยแม่พิมพ์ (crimping) และการประสานด้วยตะกั่ว (soldering) สามารถสร้างรอยต่อที่น่าเชื่อถือได้ เมื่อใช้อุปกรณ์ เครื่องมือ วัสดุ และกระบวนการที่เหมาะสม ความแตกต่างอยู่ที่จุดที่แต่ละวิธีสะสมความเสี่ยง รอยจับยึดปลายสายที่ทำได้อย่างถูกต้องนั้นเทียบเท่ากับการเชื่อมเย็นแบบแน่นสนิทไม่มีช่องว่างสำหรับก๊าซตามมาตรฐาน IEC 60352-2 แรงอัดจะบีบให้วัสดุของเส้นลวดและวัสดุของขั้วต่อไหลรวมกันอย่างแน่นหนา จนไม่มีอากาศแทรกเข้าไปยังบริเวณรอยต่อ รอยต่อนี้ยังคงมีความยืดหยุ่นได้จนถึงบริเวณขั้วต่อ ซึ่งตรงกับความต้องการของสายไฟที่ต้องรองรับการสั่นสะเทือนหรือการโค้งงอ
การเชื่อมด้วยบัดกรีสร้างบริเวณที่มีความแข็งแกร่งสูง ซึ่งเนื้อโลหะบัดกรีซึมเข้าไปในตัวนำแบบเส้นเกลียว ภายใต้แรงโค้งงอหรือแรงสั่นสะเทือน รอยต่อระหว่างบริเวณที่มีความแข็งแกร่งสูงกับตัวนำที่ยืดหยุ่นจะทำหน้าที่เป็นจุดที่รับแรงเครียดสูง ส่งผลให้เส้นเกลียวหักที่ขอบเขตระหว่างส่วนที่ถูกบัดกรีจนแข็งตัวกับส่วนของสายไฟที่ยังคงยืดหยุ่นอยู่ สำหรับการต่อเชื่อมระหว่างตัวนำกับขั้วต่อในชุดสายไฟสำหรับยานยนต์และอากาศยาน มาตรฐานการปฏิบัติงานระดับคลาส 3 ตามเอกสาร IPC/WHMA-A-620 กำหนดให้การรีดข้อต่อ (crimping) เป็นวิธีที่จำเป็น และจำกัดการใช้บัดกรีในข้อต่อเหล่านี้อย่างเข้มงวด มาตรฐานดังกล่าวยังกำหนดให้ใช้เครื่องมือรีดข้อต่อแบบครบวงจร (full-cycle crimp tools) สำหรับงานระดับคลาส 3 ซึ่งแสดงให้เห็นว่าตัวแปรสำคัญที่แท้จริงคือ การควบคุมกระบวนการ ทั้งนี้ เครื่องมือแบบใช้มือที่ไม่ทราบค่าการสอบเทียบอาจสร้างข้อต่อที่ดูเหมือนใช้งานได้ตามเกณฑ์ แต่กลับมีสมรรถนะเทียบเท่าจุดอ่อนในระบบ
ข้อจำกัดที่ตรงไปตรงมาคือ การหุ้มปลายสาย (crimping) จะให้ข้อได้เปรียบด้านความน่าเชื่อถือก็ต่อเมื่อหัวต่อ สายไฟ และเครื่องมือใช้งานอยู่ในชุดที่สอดคล้องกันอย่างสมบูรณ์ และการทดสอบแรงดึง (pull tests) รวมทั้งการตรวจสอบความสูงของการหุ้มปลายสาย (crimp height checks) ยืนยันว่าการตั้งค่าดังกล่าวถูกต้อง ทั้งนี้ การหุ้มปลายสายที่ไม่ดีไม่ได้ดีกว่าการเชื่อมแบบบัดกรี (solder joint) ที่ทำได้ดีแต่อย่างใด ประเด็นสำคัญคือ กระบวนการหุ้มปลายสายที่ผ่านการตรวจสอบและยืนยันแล้วสามารถทำซ้ำได้ง่ายกว่าการเชื่อมแบบบัดกรีด้วยมือตลอดทั้งสายการผลิต และรูปแบบความล้มเหลวของมันก็ตรวจจับได้ง่ายกว่าผ่านการตรวจสอบตามปกติ
มาตรฐานกำหนดเกณฑ์ขั้นต่ำสำหรับการยอมรับ ในขณะที่กระบวนการควบคุมการประกอบให้อยู่เหนือเกณฑ์นั้น
มาตรฐาน IPC/WHMA-A-620 ให้กรอบข้อกำหนดด้านคุณภาพของการประกอบ ซึ่งทั้งฝ่ายผู้ซื้อและผู้ผลิตสามารถใช้ตรวจสอบร่วมกันได้ มาตรฐานนี้ครอบคลุมการเตรียมสายไฟ การทำขั้วต่อแบบ crimp การติดตั้งตัวเชื่อมต่อ (connectorization) และวิธีการตรวจสอบ โดย Class 3 หมายถึงขอบเขตการยอมรับที่เข้มงวดที่สุด การอ้างอิงมาตรฐานนี้ในชุดเอกสารแบบแปลนเป็นสิ่งจำเป็น แต่ไม่เพียงพอที่จะรับประกันความสม่ำเสมอโดยอัตโนมัติ ผู้จัดจำหน่ายสองรายอาจอ้างว่าสอดคล้องตามมาตรฐาน A-620 ได้ทั้งคู่ แต่ยังอาจมีความแตกต่างกันในด้านการสอบเทียบเครื่องมืออย่างเป็นระบบ ความถี่ของการทดสอบแรงดึง (pull-test) และวิธีการจัดการสายไฟที่มีขนาดเส้นผ่านศูนย์กลางภายนอก (OD) อยู่ที่ขอบเขตของช่วงที่ระบุไว้สำหรับซีล
การเลือกตัวเชื่อมต่อ (connector) จะมีคุณภาพดีได้เท่ากับคุณภาพของแบบแปลนที่ระบุรายละเอียดมันไว้ แบบแปลนควรระบุชื่อตระกูลตัวเชื่อมต่อ วัสดุชุบผิวของขั้วติดต่อ (contact plating) ชนิดของสายไฟและช่วงขนาด OD ของสายไฟ อุปกรณ์เสริมสำหรับการปิดผนึก (sealing accessories) ระดับคุณภาพของการประกอบ (workmanship class) และวิธีการตรวจสอบ ข้อความระบุที่คลุมเครือจะนำไปสู่การตีความที่หลากหลาย และความหลากหลายในการตีความนี้เองคือต้นเหตุของความแปรปรวนในกระบวนการผลิต
โอดีอา แนวทางนี้มุ่งเน้นการเลือกตัวเชื่อมต่อแบบฮาร์เนสโดยพิจารณาช่องว่างเชิงปฏิบัติที่เกิดขึ้น: คัดเลือกตัวเชื่อมต่อ ขั้วต่อ และสายไฟให้สอดคล้องกันตามข้อกำหนดก่อนปล่อยผลิตภัณฑ์ออกสู่ตลาด ควบคุมเครื่องมือการรีด (crimp tooling) ให้อยู่ในช่วงที่ได้รับการสอบเทียบอย่างถูกต้อง และติดตามแหล่งที่มาของวัสดุแต่ละล็อต เพื่อให้สามารถตอบคำถามจากภาคสนามได้ด้วยหลักฐานบันทึกแทนการอาศัยความทรงจำเพียงอย่างเดียว ไม่มีกระบวนการใดสามารถกำจัดโหมดความล้มเหลวทั้งหมดได้ และหากเลือกตัวเชื่อมต่อโดยอิงสมมุติฐานเกี่ยวกับสภาพแวดล้อมที่ไม่เป็นจริง ก็ยังคงประสบปัญหาอยู่ดี เป้าหมายคือลดช่องว่างระหว่างข้อกำหนดที่ดีกับการผลิตที่ดีให้น้อยที่สุด เท่าที่จะทำได้ สำหรับทุกๆ ล็อตการผลิต
สารบัญ
- การลดค่าลงเป็นการคำนวณเชิงความร้อน ไม่ใช่การเว้นระยะสำรองเพื่อความสุภาพ
- อันดับการกันน้ำกันฝุ่นขึ้นอยู่กับชุดอุปกรณ์เสริมโดยรวม ไม่ใช่เพียงตัวเรือนเท่านั้น
- การล็อกเชิงกลและการเคลือบผิวขั้วต่อเป็นตัวกำหนดว่าแรงสั่นสะเทือนจะส่งผลอย่างไรเมื่อเวลาผ่านไป
- วิธีการยึดปลายสายคือการตัดสินใจด้านความน่าเชื่อถือ ไม่ใช่การตัดสินใจจากความเร็วในการผลิต
- มาตรฐานกำหนดเกณฑ์ขั้นต่ำสำหรับการยอมรับ ในขณะที่กระบวนการควบคุมการประกอบให้อยู่เหนือเกณฑ์นั้น

