
 EN



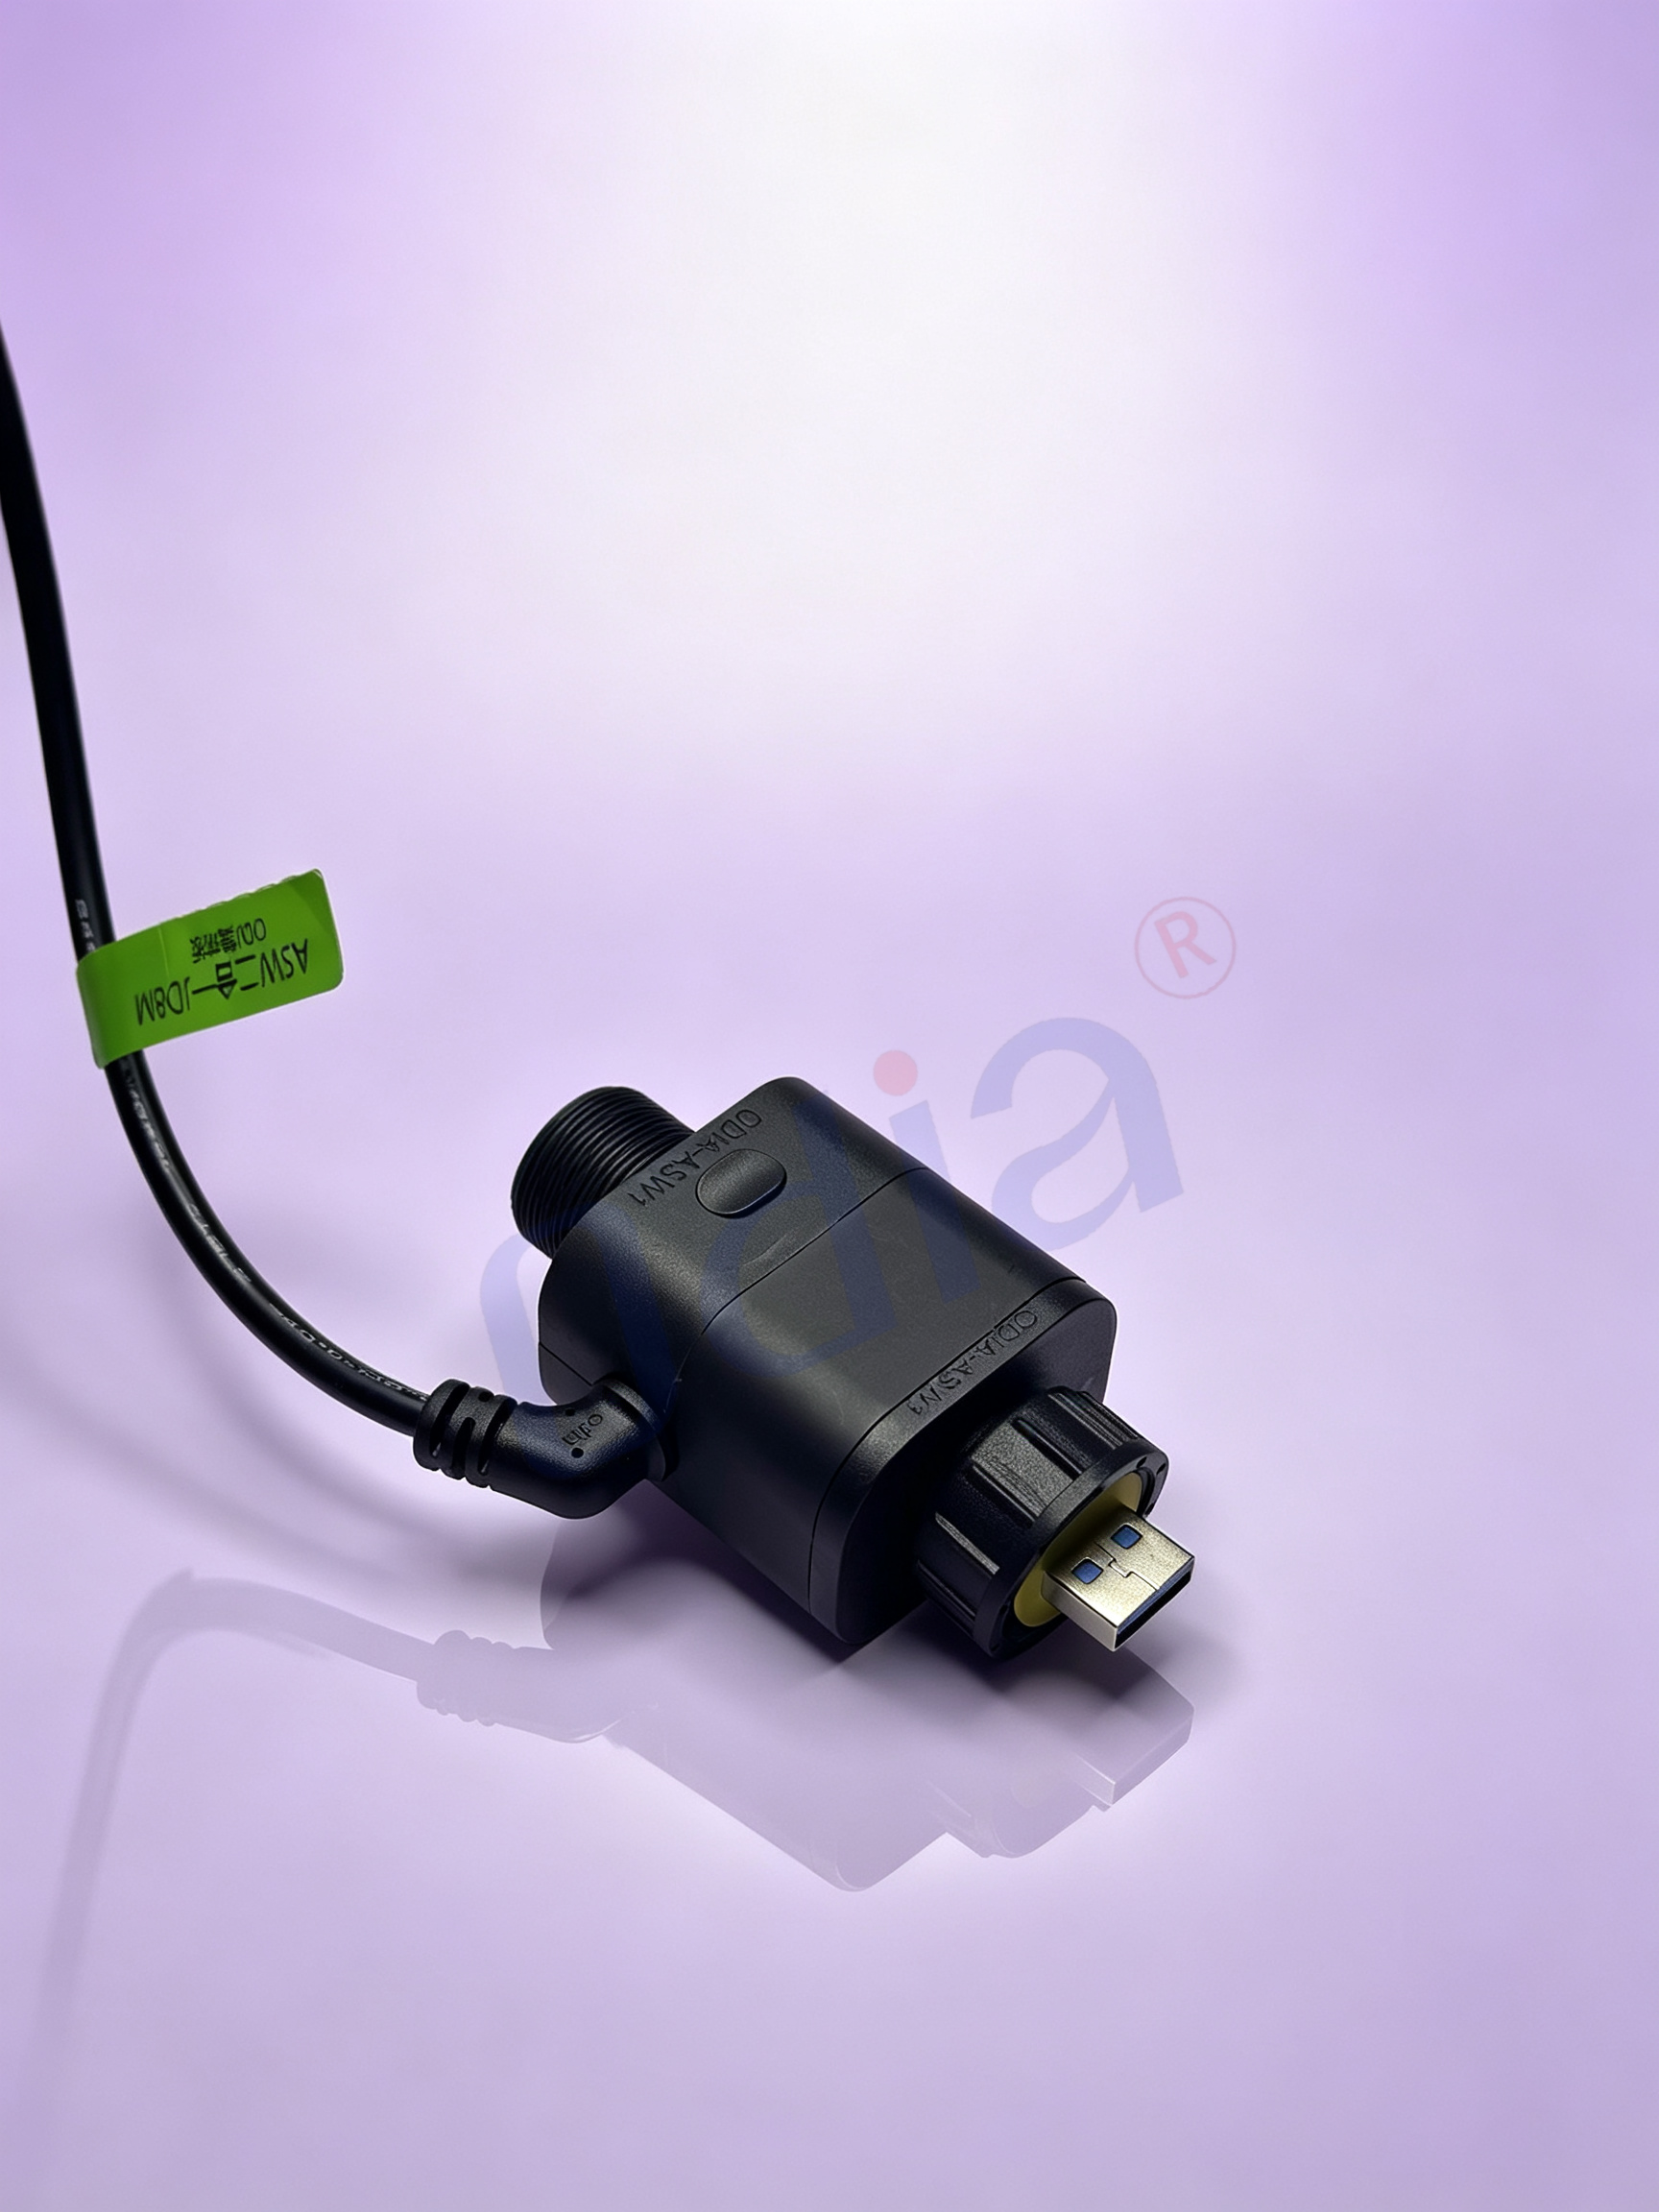
التيار المذكور في مواصفات موصل ما لكل تلمُّس لا يعبّر عن الصورة الكاملة. فعادةً ما يُستخلَص هذا الرقم من تلمُّس واحد مشحون في هواء ساكن عند درجة حرارة الغرفة، ومُوصَل بسلك ذي مقطع عرضي كبير. أمّا عند تركيب نفس التلمُّس داخل غلاف محكم الإغلاق بجانب عشرات التلامسات الأخرى المشحونة، فإن الوضع الحراري يتغيّر جذريًّا. فالحرارة لا تستطيع التبدّد كما كانت تفعل على المنضدة الاختبارية. إذ تسخّن التلامسات المجاورة بعضها بعضاً، ويصبح الغلاف عائقاً أمام تبدّد الحرارة بدل أن يكون وسيلة لامتصاصها.
هذه هي الفخ الأول في اختيار موصلات الحزام: اعتبار سعة التيار المذكورة في الكتالوج كسعة تسمح بها كل دبوس على حدة، ثم ضربها بعدد الدبابيس. وقد يبدو هذا الحساب بديهياً، لكنه خاطئ. فسعة التيار هي حد حراري، وليست خاصية تنبع من المعدن وحده. والسؤال ليس كم تيار يمكن أن يحمله دبوس واحد معزول، بل كم تيار يمكن أن يبدِّده النظام الكامل المتصل فعلياً في ظل درجة الحرارة المحيطة الفعلية وظروف التجميع.
تخفيض السعة هو حساب حراري، وليس هامشاً احتياطياً ترحيبياً.
يحدد المعيار الدولي IEC 60512-5-2 الطريقة المستخدمة لإنشاء منحنى تخفيض السعة، ومن المفيد فهم ما يمثله هذا المنحنى. فهو يُظهر التيار المسموح به مقابل درجة الحرارة المحيطة، حيث يحدّد أعلى طرفٍ في المنحنى أقصى درجة حرارة مسموح بها للمواد المستخدمة في التلامس والعزل. ويأخذ المنحنى انحداراً نزولياً كلما ارتفعت الحرارة المحيطة، لأن الهامش المسموح به لارتفاع الحرارة يقلّ. فقد يعمل دبوس توصيل بكفاءة عند تيارٍ معين داخل خزانة باردة، بينما قد يتجاوز حدود المواد المصنَّعة منه داخل غلافٍ حارٍ حتى لو بقي التيار ثابتاً.
تُضيف العديد من أطر المؤهلات طبقةً إضافيةً في الأعلى: عامل خفضٍ مقصودٍ قدره ٠٫٨ يُطبَّق على المحور الحالي. ويُمتصُّ هامش الـ ٢٠٪ هذا تنوُّع الانحناء، وتقدُّم عمر التوصيلات، وتسامح التصنيع. وهو ليس هامشًا احتياطيًّا لمجرد كونه كذلك. بل هو اعترافٌ بأن موصلًا موضوعًا في بيئة تشغيل فعلية ليس نموذجًا مخبريًّا. أما تخفيض التحميل للحزمة فهو يذهب أبعد من ذلك. فحزمة ذات اثني عشر سلكًا يمكنها حمل تيار أقل بكثير لكل سلك مقارنةً بنفس الأسلاك المنفصلة في الهواء الحر، مع عوامل تخفيض تتراوح تقريبًا بين ٠٫٥٣ و٠٫٦٣ حسب المعيار والظروف. واختيار موصلٍ يتجاهل تجميع الحزمة هو في الواقع اختيارٌ لواحدٍ فقط من التوصيلات، لكنه يرتدي غلافًا متعدد الدبابيس.
| متغيِّر الاختيار | ما تفترضه ورقة المواصفات | ما تواجهه الحزمة فعليًّا | ضبط عملي |
|---|---|---|---|
| درجة حرارة البيئة المحيطة | هواء ساكن عند ٢٥ °م | مناخ محلي مغلق، غالبًا ما يكون أعلى | استخدم درجة الحرارة المحيطة المحلية، وليس درجة الحرارة المحيطة بالغرفة |
| تحميل التوصيلات | توصيلة واحدة مشحونة | عدة توصيلات مشحونة متجاورة | تطبيق عامل التجميع أو التجميع في حزمة |
| مقياس الأسلاك | سمك كبير، إنتاج بكميات قليلة | نطاق أسلاك الإنتاج، الطول المُوجَّه | التحقق من الطرفية وتبريد الحرارة |
| عامل السلامة | لم يُطبَّق أي عامل | توجد تفاوتات وتغيرات بسبب التقدم في العمر | تطبيق عامل ٠٫٨ وفقاً للمعيار الآي إي سي ٦٠٥١٢-٥-٢ الخاص بالغلاف |
تصنيفات الختم تعتمد على مجموعة الملحقات، وليس فقط على الغلاف
ادعاء تصنيف آي بي ٦٧ أو آي بي ٦٨ لجسم الموصل مشروط. ففي العديد من أنظمة الموصلات المختومة، ينطبق تصنيف غسل الضغط العالي آي بي ٦ كي ٩ كي فقط عند تركيب غطاء خلفي. أما الغلاف وحده فقد يحقق حدًّا أدنى. وهذه الفروق ذات أهمية بالغة في ممرات الغسل، ومنشآت معالجة الأغذية، والتركيبات الخارجية التي يُوجَّه فيها رذاذ الماء نحو التجميع من مسافة قريبة. ويُعد تحديد الموصل دون الغطاء الخلفي مع توقُّع تحقيق التصنيف الكامل طريقة شائعة لإدخال مسار تسرب في التصميم.
ختم السلك يُشكِّل النصف الآخر من معادلة الختم. وقد صُمِّمت الموصلات المختومة لتناسب نطاقًا معيَّنًا من أقطار العزل الخارجي. وإذا كان القطر الخارجي للسلك أصغر من الفراغ المخصَّص للختم، فإن ذلك يترك فجوةً. أما إذا كان القطر الخارجي أكبر من الفراغ المخصَّص، فإنه يشوِّه الختم وقد يمنع تثبيت الموصل بشكلٍ سليم. ولا يهم الختم قياس الموصل (القطر)، بل يهمه القطر الخارجي للغلاف فقط. ولذلك، فإن مواصفات الختم الكاملة تحدِّد نوع السلك، ونطاق القطر الخارجي، واستراتيجية سدّ الفراغات غير المستخدمة. وبقاء الفراغ مفتوحًا دون سدٍّ يُشكِّل مسارًا مباشرًا إلى غرفة التوصيل.
يوضّح تجديد في منطقة غسل المنشآت الكيميائية العواقب المترتبة على ذلك. فبعد التعرُّض لدورات التنظيف، بدأت التجميعات التي اجتازت فحص الاستمرارية على المنضدة بإظهار أعطال متقطعة. وكانت أجسام الموصلات مصنَّفة لمقاومة رش الماء فقط، لكن حزمة الأسلاك صُنعت بغلاف خارجي قطره عند الحد الأدنى لمدى إحكام الختم، كما أن عدّة تجاويف غير مستخدمة لم تكن مزودة بأغطية. وتتبّعت الرطوبة خيوط الأسلاك لتتجمّع عند واجهة التلامس. ولم يكن الحل هو الانتقال إلى عائلة موصلات مختلفة، بل كان عبارة عن حزمة ختم كاملة: غطاء خلفي مناسب، وقطر سلك متناسق مع مواصفات الغلاف، وأغطية لجميع التجاويف غير المستخدمة.
يحدّد القفل الميكانيكي وتغليف التلامس ما تؤديه الاهتزازات مع مرور الزمن.
الاهتزاز يؤثر على الموصل بطرقتين. أولاً، يؤثر على الغلاف، محاولاً فك التوصيلات المُلَوَّثة أو فتح المقبض. وثانياً، يؤثر على سطح التلامس، حيث قد تؤدي الحركات النسبية الصغيرة جداً إلى تآكل الطبقات المطلية. وتُعَدُّ آلية القفل حلاً للمشكلة الأولى. فالتوصيلات الملولبة، وأقفال الإسفين، والمقابض ذات القفل الإيجابي كلها تقاوم الانفصال. أما ميزات ضمان وضعية الموصل فهي تضيف فحصاً ثانوياً للتأكد من أن القفل مشدودٌ بالكامل، وهي مفيدةٌ عندما تتم عملية الاتصال في مكان ضيق لا يمكن فيه التأكد بصرياً من اكتمال التوصيل.
تتمثل المشكلة الثانية في الطلاء. وتُعدّ التوصيلات المطلية بالقصدير فعّالة من حيث التكلفة وتعمل جيّدًا في التطبيقات المستقرة التي تتطلب قوة طبيعية عالية. ومع ذلك، يكون القصدير عُرضةً لتآكل الاهتزاز تحت تأثير الاهتزازات والدورات الحرارية. فالتَّحرُّك المجهرى يكشف عن سطح معدني جديد يتعرض للأكسدة، ما يؤدي إلى ارتفاع مقاومة التوصيل. أما الطلاء الذهبي فيقاوم هذا التأثير لأن سطحه الكريمي لا يشكّل طبقة أكسيد عازلة. ويكون دمج الذهب مع القصدير في زوج متصل أسوأ من استخدام أيٍّ منهما على حدة. فالفرق الغلفاني يسرّع التآكل عند واجهة التوصيل، وتتعامل المعايير والإرشادات الصادرة عن الشركات المصنِّعة مع هذه التركيبة باعتبارها مخالفة هندسية، وليس مجرد حل وسط.
القاعدة العملية هي مطابقة الطلاء عبر واجهة الاتصال، ومطابقة الطلاء مع دورة التشغيل. ويستفيد الموصل الذي سيُوصَل ويُفَصَل مرارًا وتكرارًا من طلاء معدني نبيل. ويمكن لنظام القصدير أن يكفي لوصلة ثابتة ومحمية إذا كانت القوة العادية كافية والبيئة خاضعة للرقابة. ولا تظهر حالة الفشل على شكل انقطاع مفاجئ، بل تظهر على شكل ارتفاع تدريجي في المقاومة، لا يصبح ظاهرًا إلا عند تحميل الدائرة.
طريقة التوصيل قرارٌ متعلق بالموثوقية، وليس قرارًا متعلقًا بسرعة الخط.
يُنتِج كلٌّ من التقطيب واللحام وصلاتٍ موثوقةً عندما تكون الأدوات والمواد والعملية صحيحة. والفرق يكمن في مكان تخزين كل طريقة لمخاطرها. فالوصلة المقطَّبة بشكل سليم هي لحمة باردة محكمة الإغلاق ضد الغاز وفق المعيار IEC 60352-2. فتؤدي قوى الانضغاط إلى تداخل خيوط السلك ومواد التلامس معًا، ولا يصل الهواء إلى واجهة التلامس. وبقيت الوصلة مرنة حتى نقطة التلامس، وهي بالضبط الخاصية المطلوبة لوصلات الحزمة التي تتعرض للاهتزاز أو الانحناء.
يُنشئ الوصل الملحوم منطقة صلبة يتسرب فيها اللحام إلى الموصل المجدول. وعند الانحناء أو الاهتزاز، يعمل هذا الانتقال كنقطة تركّز للإجهاد. وقد تنكسر الخيوط عند الحد الفاصل بين الجزء الملحم الصلب والسلك المرن الواقع بعده. وفي وصلات الموصل بالطرفية في حِزَم الأسلاك المستخدمة في قطاعي السيارات والفضاء، يُصنّف معيار الجودة من الفئة الثالثة وفق معيار آي بي سي/وَهْما-أ-٦٢٠ (آي بي سي/وَهْما-أ-٦٢٠) التثبيت بالقصّ كوسيلة إلزامية، ويفرض قيودًا صارمةً على استخدام اللحام في تلك الوصلات. كما يشترط المعيار استخدام أدوات القص ذات الدورة الكاملة للفئة الثالثة، مما يشير إلى العامل المتغير الحقيقي: التحكم في العملية. فقد تُنتج أداة يدوية غير معروفة المعايرة وصلةً تبدو مقبولةً ظاهريًّا لكنها تتصرف كحلقة ضعيفة في الأداء.
الحدّ الحقيقي هو أنَّ التقطيب لا يوفِّر ميزة الموثوقية إلا عندما تكون الطرفية والسلك والأداة مجموعة متناسقة، وعندما تؤكِّد اختبارات السحب وفحوص ارتفاع التقطيب صحة الإعداد. فالتقطيب الرديء ليس أفضل من وصلة اللحام الجيدة. والمغزى هو أنَّ عملية التقطيب المُصدَّقة أسهل في التكرار عبر دفعة إنتاجية كاملة مقارنةً بوصلة اللحام اليدوي، كما أنَّ أوضاع الفشل فيها أسهل في كشفها عبر الفحص الروتيني.
تحدد المعايير الحد الأدنى للقبول، بينما تضمن العملية بقاء التجميع فوق هذا الحد
يوفّر معيار IPC/WHMA-A-620 الإطار المتعلق بجودة التنفيذ الذي يمكن لكلٍّ من المشتري والمنفِّذ التحقُّق منه. ويشمل هذا المعيار إعداد الأسلاك، وعمليات التوصيل بالانضغاط (Crimp), وتجميع الموصلات (Connectorization)، وأساليب الفحص، حيث يمثّل المستوى الثالث (Class 3) أشد نطاقات القبول صرامةً. ومن الضروري الإشارة إلى هذا المعيار في حزمة الرسومات، لكن مجرد الإشارة إليه لا يضمن تلقائيًّا تحقيق الاتساق. فقد يدّعي مورِّدان مختلفان الامتثال للمعيار A-620 مع وجود فروقات بينهما في انضباط معايرة الأدوات، وتكرار اختبارات السحب (Pull-test)، وكيفية التعامل مع سلكٍ يقع عند الحد الأقصى أو الأدنى لنطاق القطر الخارجي للختم (Seal OD range).
إن جودة اختيار الموصل تعتمد تمامًا على دقة الرسم البياني الذي يحدّده. ويجب أن يتضمّن الرسم اسم عائلة الموصل، وطلاء التلامس (Contact plating)، ونوع السلك والمدى المسموح به لقطره الخارجي (OD range)، والإكسسوارات الخاصة بالختم، وفئة جودة التنفيذ (Workmanship class)، وأسلوب الفحص. أما الملاحظات الغامضة فهي تفتح الباب أمام التفسيرات المختلفة، وهذه التفسيرات هي التي تُدخل التباين إلى عملية التصنيع.
أوديا تتّبع النهج المُعتمدة في اختيار موصلات التوصيل مفهوم الفجوة العملية هذه: وهي توحيد مواصفات الموصل والاتصال والسلك قبل الإطلاق، والحفاظ على أدوات التثبيت ضمن نطاق المعايرة المحدّدة، وتتبّع دفعات المواد بحيث يمكن الإجابة عن أي استفسار يطرأ في الموقع باستخدام السجلات بدلًا من الاعتماد على الذكرى. ولا يوجد أي إجراءٌ قادرٌ على القضاء على جميع أوضاع الفشل، كما أن الموصل الذي يُختار وفق افتراض غير واقعي لدرجة الحرارة المحيطة سيظل يواجه صعوبات. والهدف هو جعل الفرق بين المواصفة الجيدة والبناء الجيد أصغر ما يمكن، دفعةً بعد دفعة.
جدول المحتويات
- تخفيض السعة هو حساب حراري، وليس هامشاً احتياطياً ترحيبياً.
- تصنيفات الختم تعتمد على مجموعة الملحقات، وليس فقط على الغلاف
- يحدّد القفل الميكانيكي وتغليف التلامس ما تؤديه الاهتزازات مع مرور الزمن.
- طريقة التوصيل قرارٌ متعلق بالموثوقية، وليس قرارًا متعلقًا بسرعة الخط.
- تحدد المعايير الحد الأدنى للقبول، بينما تضمن العملية بقاء التجميع فوق هذا الحد

