
 EN



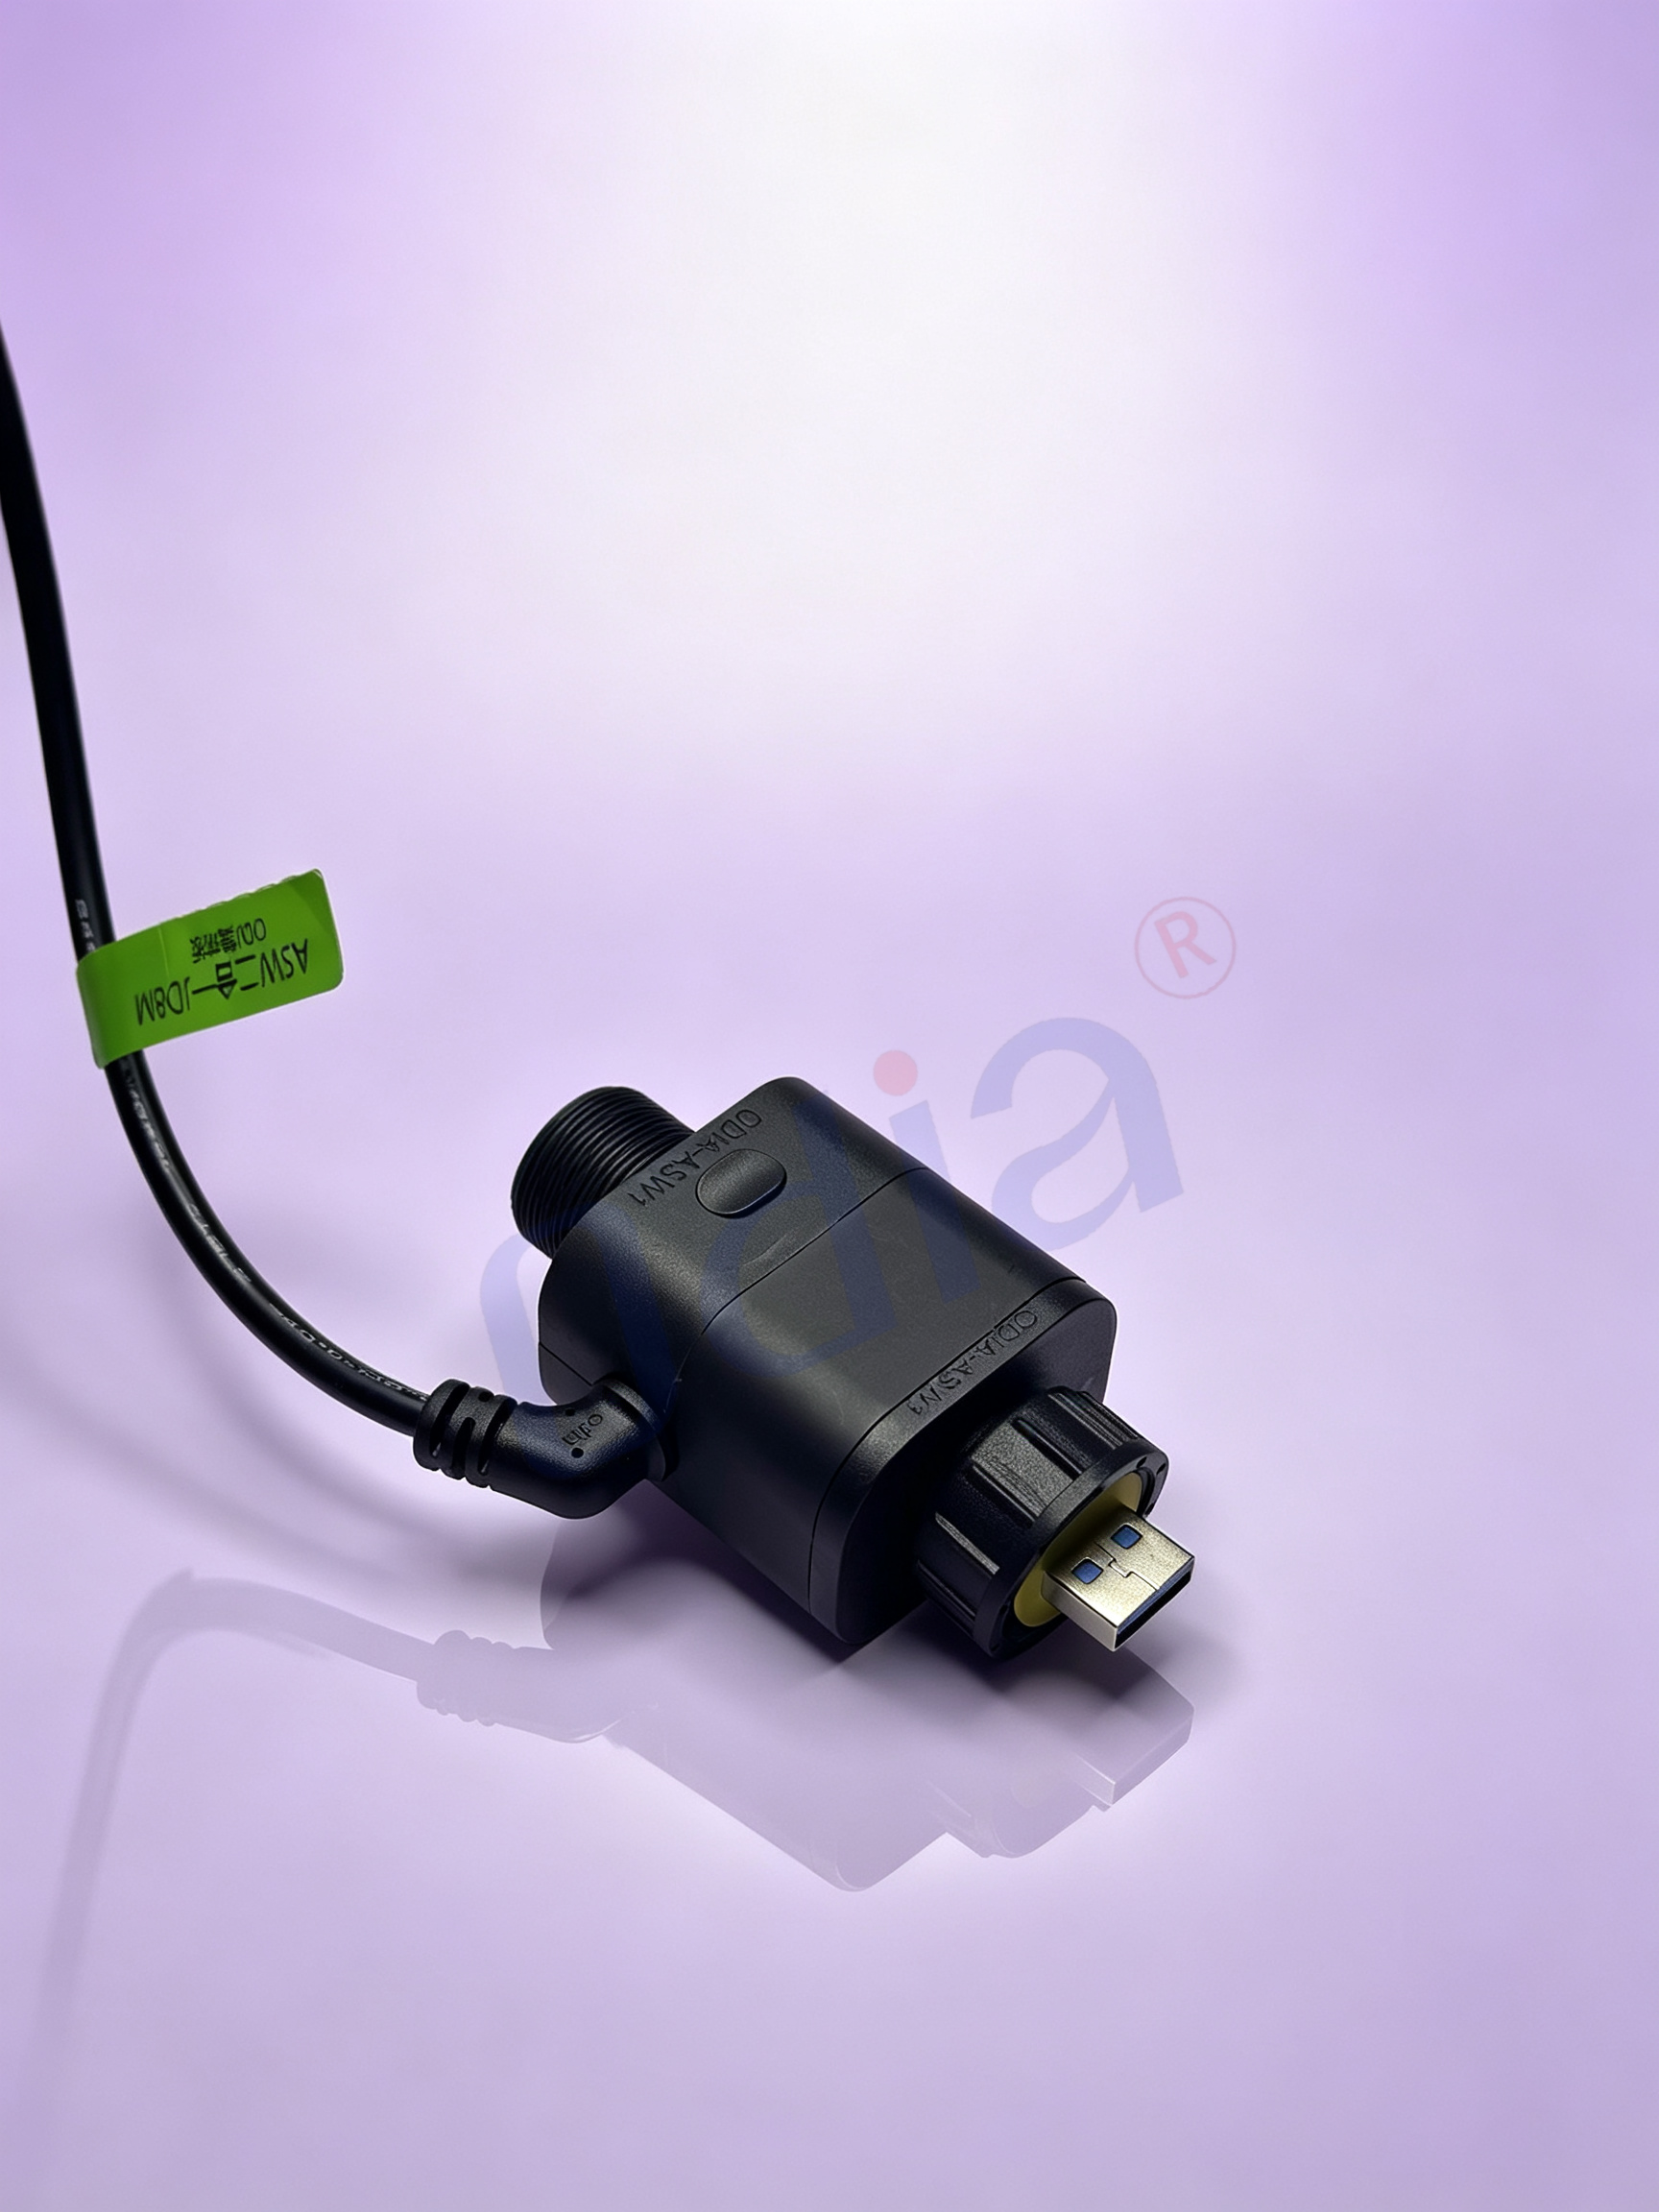
Liitin, jonka nimellisvirta on ilmoitettu tiettyyn koskettimeen, ei kerro koko tarinaa. Tämä arvo perustuu yleensä yhteen virtaa kuljettavaan koskettimeen, joka on sijoitettu paikoilleen huoneenlämpöisessä ilmassa ja johon on kiinnitetty paksu johdin. Jos sama kosketin asetetaan tiukasti suljettuun koteloonsa, jossa on kymmenen muuta kuormitettua pinnetta, lämpötilatilanne muuttuu täysin. Lämpö ei pääse poistumaan samalla tavalla kuin testipöydällä. Vierekkäiset koskettimet lämmittävät toisiaan. Kotelo muodostuu lämmön ansaan, ei lämmönpoistoon.
Tämä on ensimmäinen ansa hihnapistokkeiden valinnassa: käsittää katalogin virtakapasiteetin pin-kohtaiseksi sallituksi arvoksi ja kertoa se pinnimäärällä. Laskutoimitus tuntuu intuitiiviselta, mutta se on väärä. Virtakapasiteetti on lämpöraja, ei pelkästään metallin ominaisuus. Kysymys ei ole siitä, kuinka paljon yksittäinen kosketin voi kuljettaa eristetyssä tilanteessa, vaan siitä, kuinka paljon koko kytketty järjestelmä voi hajottaa lämpöä todellisten ympäristö- ja ryhmittelyolosuhteiden alla.
Lämmönkestävyyden alentaminen on lämpölaskelma, ei kohteliaisuusraja
IEC 60512-5-2 määrittelee menetelmän lämmönkestävyyden alentamiskäyrän laatimiseen, ja on hyödyllistä ymmärtää, mitä tämä käyrä edustaa. Se piirtää sallitun virran ympäristölämpötilan funktiona, missä yläraja määräytyy kosketin- ja eristemateriaalien rajalämpötilan perusteella. Käyrä kaartuu alaspäin ympäristölämpötilan noustessa, koska sallittu lämpötilan nousu pienenee. Kosketin, joka toimii helposti annetulla virralla viileässä kaapissa, voi ylittää materiaalirajansa kuumassa säilytyspaikassa, vaikka virta ei muuttuisikaan.
Monet kvalifikaatiokeskukset lisäävät vielä yhden tason: tarkoituksellisen vähentämiskertoimen 0,8 nykyisen akselin yli. Tämä 20 prosentin marginaali ottaa huomioon puristusmuutokset, kosketusten ikääntymisen ja valmistustoleranssit. Se ei ole pelkkää turvavaraa omasta mielensästä. Se on tunnustus siitä, että käytössä oleva liittimen ei ole laboratorion näyte. Ryhmävähennys menee vielä pidemmälle. Kaksitoistajohdinryhmä voi kuljettaa huomattavasti vähemmän virtaa johdinta kohden kuin samat johdot erillään vapaassa ilmasta, ja vähennyskertoimet ovat suunnilleen välillä 0,53–0,63 riippuen standardista ja olosuhteista. Liittimen valinta, joka jättää ryhmärytmitteen huomiotta, on itse asiassa yksikosketusvalinta, joka käyttää monipinnista koteloa.
| Valintamuuttuja | Mitä tekninen tiedotus olettaa | Mitä kaapelointi todellisuudessa havaitsee | Käytännöllinen säätö |
|---|---|---|---|
| Ympäristön lämpötila | 25 °C, paikallaan oleva ilma | Suljettu mikroilmasto, usein korkeampi | Käytä paikallista ympäristölämpötilaa, ei huoneen lämpötilaa |
| Kosketusten kuormitus | Yksi energisoitu kosketus | Useita vierekkäisiä energisoituja koskettimia | Käytä ryhmittely- tai pakkauskerrointa |
| Kaapelimittari | Paksu lanka, lyhyt tuotantosarja | Tuotantolankaväli, reititetty pituus | Vahvista liitos ja lämmönpoisto |
| Turvallisuuskerroin | Ei sovellettu | Toleranssit ja ikääntyminen ovat olemassa | Käytä kerrointa 0,8 IEC 60512-5-2 -standardin mukaisesti |
Tiivistystasot riippuvat lisävarustepaketista, ei pelkästään kotelosta
IP67- tai IP68-luokituksen antaminen liittimen rungolle on ehdollista. Monissa tiivistetyissä liitinjärjestelmissä korkeapaineinen pesu (IP6K9K) pätee vain, kun takakotelo on asennettu. Pelkkä kotelo saattaa täyttää vain alhaisemman vaatimustason. Tämä ero on tärkeä huomata pesualueilla, elintarviketeollisuuden tiloissa ja ulkoasennuksissa, joissa suihku kohdistetaan kokoonpanoon läheiseltä etäisyydeltä. Liittimen määrittäminen ilman takakoteloa ja odottaminen täyttävän luokitusta on yleinen tapa luoda vuotopolkku suunnitteluun.
Johdon tiivistys on tiivistämisen yhtälön toinen puoli. Tiivistetyt liittimet on suunniteltu tiettyyn eristeen ulkohalkaisijan alueeseen. Liian ohut johto jättää aukon tiivistyskammioon. Liian paksu johto vääntää tiivistystä ja voi estää oikean asennuksen. Tiivistys ei välitä johtimen poikkipinnasta, vaan eristekotelon ulkohalkaisijasta. Siksi täydellinen tiivistysmäärittely ilmoittaa johdintyypin, ulkohalkaisijan alueen ja käyttämättömien paikkojen kammion tukkemisstrategian. Avoin kammio ilman tukkua muodostaa suoran reitin kosketinkammioon.
Kemiateollisuuden pesualueella tehty jälkiasennus havainnollistaa seurauksia. Pöytätestin jatkuvuustarkistuksen läpäisseet kokoonpanot alkoivat näyttää epäsäännöllisiä vikoja pesukierrosten jälkeen. Liittimien rungot olivat luokiteltu roiskeiden suojaukseen, mutta kaapelinmuovipäällyste oli valittu tiukassa alarajassa tiivisteen sallimalle alueelle, ja useissa käyttämättömissä liittimen aukoissa ei ollut tukkipolkkuja. Kosteus kulki johtimien pinnalla ja kertyi kosketuspinnalle. Ratkaisu ei ollut eri liittimiperhe, vaan täydellinen tiivistyspaketti: oikea takakotelo, sovittu johtimen ulkohalkaisija ja tukkipolkut kaikkiin käyttämättömiin aukkoihin.
Mekaaninen lukitus ja kosketinpintamateriaali määrittävät, mitä värähtely aiheuttaa ajan myötä
Värähtely vaikuttaa liittimeen kahdella tavalla. Se vaikuttaa liittimen koteloon, yrittäen löysentää kierreliitoksia tai availla vipulukkoa. Se vaikuttaa myös kosketuspinnan tasolla, jossa pienet suhteelliset liikkeet voivat kuluttaa pinnoitettuja pintoja. Lukitusmekanismi ratkaisee ensimmäisen ongelman. Kierreliitokset, kielilukot ja positiiviset vipulukot kaikki estävät löysenemistä. Liittimen sijainnin varmistusominaisuudet lisäävät toissijaisen tarkistuksen siitä, että lukko on täysin kiinni, mikä on hyödyllistä silloin, kun liittäminen tapahtuu kapeassa tilassa eikä sitä voida visuaalisesti vahvistaa.
Toinen ongelma on pinnoitus. Tinalla pinnoitetut liittimet ovat kustannustehokkaita ja toimivat hyvin vakioissa, korkean normaalivoiman sovelluksissa. Kuitenkin värähtelyn ja lämpötilan vaihtelujen alaisena tina on altis hienoille kuluma-aineille. Mikroskooppinen liike paljastaa uutta metallia, joka hapettuu, ja kontaktin resistanssi kasvaa. Kultapinnoitus kestää tätä, koska jalometallipinta ei muodosta vastuskykyistä hapetuskalvoa. Kullan ja tina sekoittaminen yhdistetyssä liittimessä on huonompaa kuin kumpikaan erikseen. Galvaaninen ero kiihdyttää korroosiota rajapinnassa, ja sekä standardit että valmistajien ohjeet pitävät tällaista yhdistelmää teknisenä rikkeenä eikä kompromissina.
Käytännöllinen sääntö on sovittaa pinnoitukset yhdistettävien osien liitospinnan yli ja sovittaa pinnoitus käyttötaakkaan. Liittimelle, jota yhdistetään ja erotetaan toistuvasti, hyötyy jalometallipinnoitteesta. Tinajärjestelmä voi riittää kiinteälle, suojatulle liitokselle, jos normaalivoima on riittävä ja ympäristö on hallittu. Vikaantumismuoto ei ilmene äkkinäisenä avoimena piirinä, vaan hitaasti nousevana resistanssina, joka tulee näkyviin vasta kun piiri kuormitetaan.
Kiinnitysmenettely on luotettavuuspäätös, ei tuotantolinjan nopeuspäätös
Puristus ja juottaminen tuottavat molemmat luotettavia liitoksia, kun työkalut, materiaalit ja prosessi ovat oikein. Erotus on siinä, missä kumpikin menetelmä pitää sisällään riskejä. Oikein tehty puristusliitos on kaasutiukka kylmähitsaus IEC 60352-2 -standardin mukaan. Puristusvoimat saavat johtimen ja liitososan materiaalit virtaamaan yhteen, eikä ilmaa pääse liitospintaan. Liitos säilyttää joustavuutensa aina liitososaan asti, mikä on juuri sitä, mitä värähtelevälle tai taipuvalle johdinryhmälle tarvitaan.
Kiinnitysliitos, jossa käytetään tinattua liitosta, muodostaa jäykän alueen, johon tina imeytyy monilankaiseen johtimeen. Taivutuksen tai värähtelyn aikana tämä siirtymä toimii jännityksen kohottajana. Johtimen langat voivat murtua jäykän tinatun osan ja sen jälkeisen joustavan johdinosaan rajalla. Autoteollisuuden ja ilmailuteollisuuden kaapelointijärjestelmissä IPC/WHMA-A-620 -standardin mukainen luokan 3 työnlaatu edellyttää puristusliitoksen käyttöä johtimen ja liittimen välisissä liitoksissa ja asettaa tiukat rajoitukset tinan käytölle näissä liitoksissa. Standardi vaatii myös täyskierroksisia puristustyökaluja luokan 3 liitoksia varten, mikä viittaa todelliseen muuttujaan: prosessin hallintaan. Tuntemattoman kalibroinnin omaava käsin tehtävä työkalu voi tuottaa liitoksen, joka näyttää hyvältä, mutta toimii heikkona lenkkinä.
Rehellinen rajoitus on se, että puristus antaa luotettavuusetunsa vain silloin, kun liittimen, johdon ja työkalun muodostama kokonaisuus on yhteensopiva ja kun vetokoekokeet sekä puristuskorkeuden tarkastukset vahvistavat asennuksen. Huono puristus ei ole parempi kuin hyvä tinattu liitos. Tärkeintä on, että validoitu puristusprosessi on helpommin toistettavissa tuotantosarjan aikana kuin käsintehty tinattu liitos, ja sen vianmuodot on helpompi havaita tavallisilla tarkastuksilla.
Standardit määrittelevät hyväksyntärajan, ja prosessi pitää kokoonpanon tämän rajan yläpuolella
IPC/WHMA-A-620 tarjoaa työnlaatua koskevan viitekehyksen, johon sekä ostaja että valmistaja voivat tehdä tarkastuksia. Se kattaa johtimen valmistelun, puristusliitosten valmistuksen, liittimien asennuksen ja tarkastusmenetelmät; luokka 3 edustaa tiukinta hyväksyntäaluetta. Standardin viittaaminen piirustuspakettiin on välttämätöntä, mutta se ei yksinään takaa yhdenmukaisuutta. Kaksi toimittajaa voi molemmat väittää noudattavansa A-620 -standardia, vaikka niillä olisikin eroja työkalujen kalibrointitavoissa, vetokoekertojen taajuudessa ja siinä, kuinka ne käsittelevät johtoa, joka sijaitsee tiivisteen ulkohalkaisijan sallitun alueen reunalla.
Liittimen valinta on yhtä hyvä kuin piirustus, joka sen kuvailee. Piirustuksessa tulisi nimetä liittimen perhe, kontaktipinnoitteen laatu, johtimen tyyppi ja ulkohalkaisijan alue, tiivistyslisävarusteet, työnlaatuluokka ja tarkastusmenetelmä. Epämääräiset huomautukset kannustavat tulkintoja, ja juuri tulkintojen kautta vaihtelu leviää tuotantoprosessiin.
Odia lähestyy liittimen valintaa käytännöllisen kuilun ympärillä: liittimen, kontaktin ja johdon määrittelyt täytyy sovittaa toisiinsa ennen julkaisua, puristustyökalut on pidettävä kalibrointitoleranssien sisällä ja materiaalierien seuranta on varmistettava, jotta kentältä tuleva kysymys voidaan vastata asiakirjojen perusteella eikä muistin varassa. Mikään prosessi ei poista kaikkia vianmuotoja, ja liitin, joka on valittu epärealistisen ympäristöoletuksen perusteella, ei silti toimi moitteettomasti. Tavoitteena on tehdä mahdollisimman pieneksi ero hyvän määrittelyn ja hyvän rakentamisen välillä erästä erään jälkeen.
Sisällysluettelo
- Lämmönkestävyyden alentaminen on lämpölaskelma, ei kohteliaisuusraja
- Tiivistystasot riippuvat lisävarustepaketista, ei pelkästään kotelosta
- Mekaaninen lukitus ja kosketinpintamateriaali määrittävät, mitä värähtely aiheuttaa ajan myötä
- Kiinnitysmenettely on luotettavuuspäätös, ei tuotantolinjan nopeuspäätös
- Standardit määrittelevät hyväksyntärajan, ja prosessi pitää kokoonpanon tämän rajan yläpuolella

