
 EN



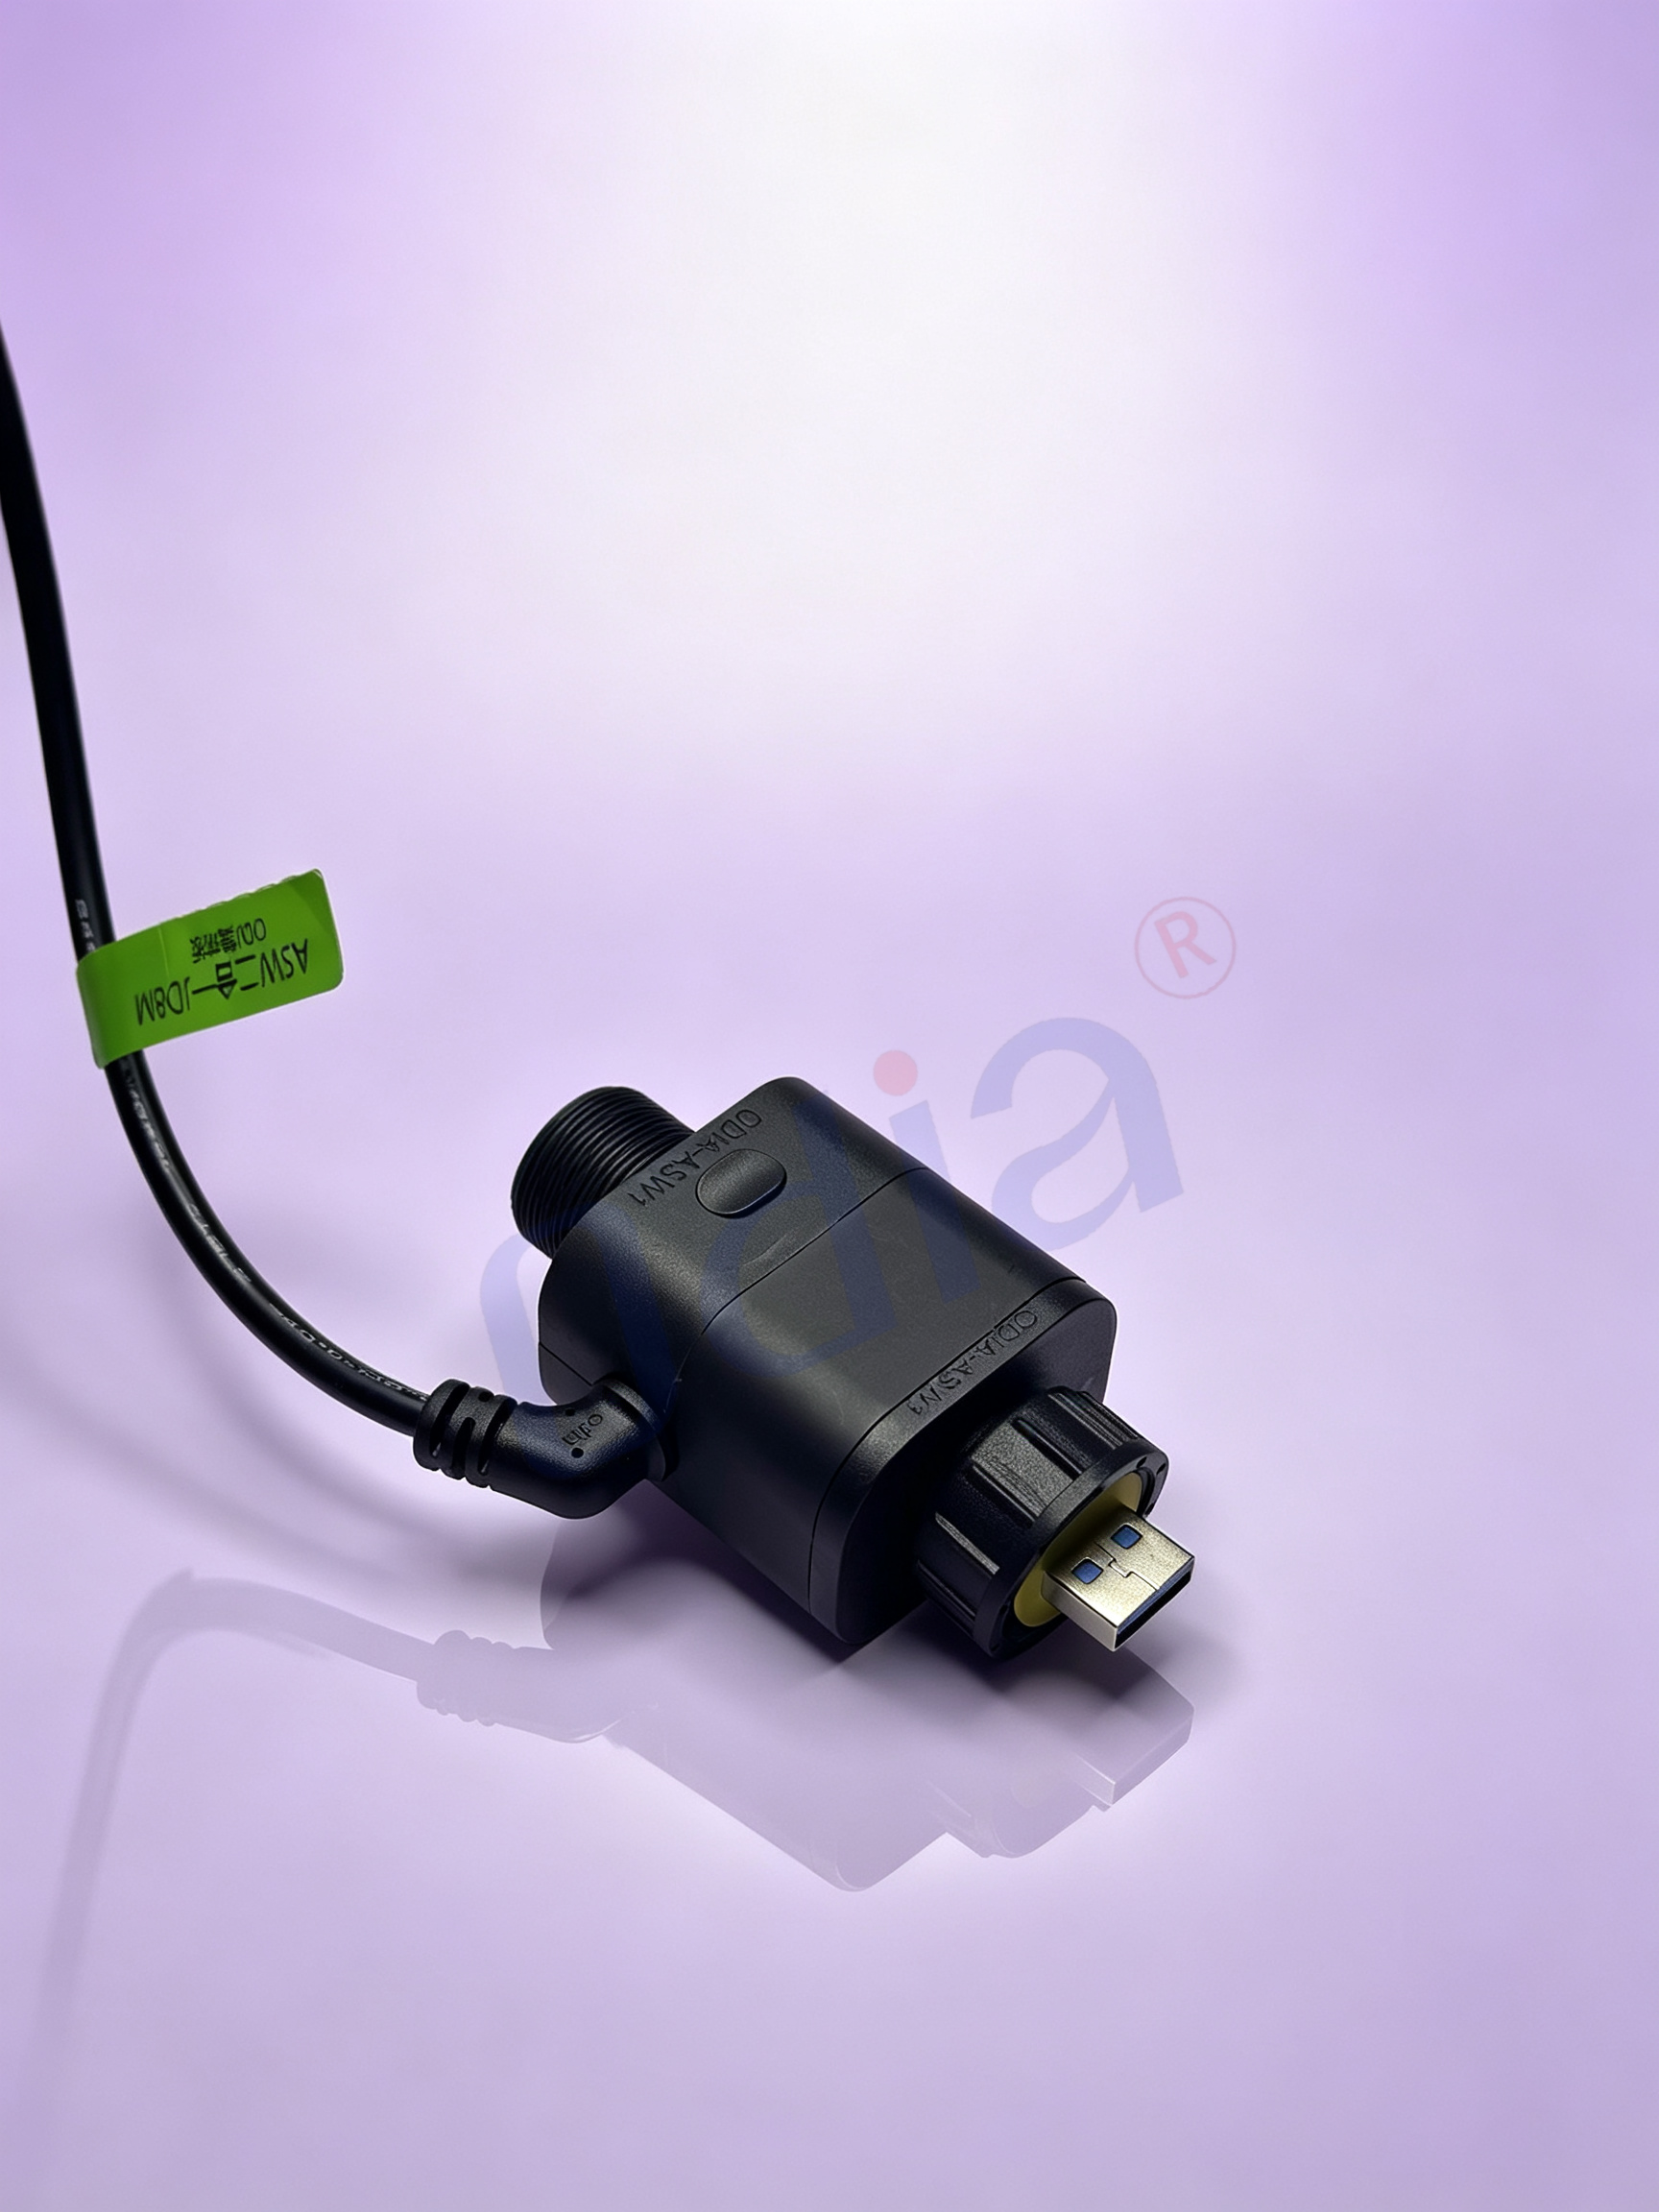
Një lidhës që është shënuar me një rrymë të caktuar për çdo kontakt nuk tregon gjithë historinë. Ai numër zakonisht vjen nga një kontakt i vetëm i ngarkuar që qëndron në ajër të qetë në temperaturë dhomë, i përfunduar me një kabllotë me seksion të madh. Nëse vendosni të njëjtin kontakt në një enë të mbyllur pranë dhjetina të tjera kontakteve të ngarkuara, pamja termike ndryshon plotësisht. Nxehtësia nuk mund të dalë në mënyrën që bënte në laborator. Kontaktet fqinje e ngroasin njëra-tjetrën. Kuti bëhet një trampolinë nxehtësie, jo një shpërndarës nxehtësie.
Kjo është trapa e parë në zgjedhjen e konektorëve të harness-it: trajtimi i kapacitetit të katalogut si një leje për çdo pin dhe shumëzimi me numrin e pineve. Matematika duket intuitive, por është e gabuar. Kapaciteti i rrymës është një kufizim termik, jo vetëm një veti e metalit. Pyetja nuk është sa rrymë mund të transportojë një kontakt i vetëm në izolim, por sa rrymë mund të shpërndajë e gjithë sistemi i bashkuar nën kushtet aktuale të ambientit dhe të grupimit.
Zvogëlimi i kapacitetit është një llogaritje termike, jo një marzh i kujdesur
IEC 60512-5-2 përcakton metodën për ndërtimin e një vije zvogëlimi të kapacitetit, dhe vlen të kuptohet se çfarë përfaqëson kjo vijë. Ajo paraqet rrymën e lejuar në lidhje me temperaturën e ambientit, ku skaji i sipërm përcaktohet nga temperatura kufizuese e materialeve të kontakteve dhe të izolimit. Vija përkulet poshtë kur temperatura e ambientit rritet, sepse rritja e lejuar e temperaturës zvogëlohet. Një kontakt që funksionon në mënyrë të qëndrueshme me një rrymë të caktuar në një kabinet të ftohtë mund të tejkalojë kufijtë e materialeve të tij në një kabinë të ngrohtë, edhe nëse rryma nuk ndryshon kurrë.
Shumë kuadre kualifikimi shtojnë një shtresë tjetër mbi këtë: një faktor zvogëlues i caktuar prej 0.8 që zbatohet nëpër boshtin aktual. Ky margin prej 20 përqind e absorbion variacionin e krimpimit, moshimin e kontakteve dhe tolerancën e prodhimit. Ai nuk është mbushje për veten e tij. Ai është një pranim se një lidhës i përdorur në fushë nuk është një mostrë laboratorike. Zvogëlimi i grupit të telave shkon edhe më tej. Një grup i përbërë nga dymbëdhjetë tela mund të bartë shumë më pak për tel se sa të njëjtat tela kur janë të veçuara në ajër të lirë, me faktorë zvogëlues në intervalin rreth 0.53 deri në 0.63, varësisht nga standardi dhe kushtet. Zgjedhja e një lidhësi që injoron grupimin e telave është në realitet një zgjedhje e vetëm-kontakti që vishet në një shtyllë me shumë pika.
| Variabla e zgjedhjes | Çfarë supozon fletëshkresa teknike | Çfarë sheh në të vërtetë sistemi i telave | Rregullim praktik |
|---|---|---|---|
| Temperatura e përmbypjes | 25 °C ajër i qetë | Mikroklimë e mbyllur, shpesh më e nxehtë | Përdorni ambientin lokal, jo ambientin e dhomës |
| Ngarkesa e kontaktit | Një kontakt i ngarkuar | Shumë kontakte ngarkuese fqinje | Apliko faktorin e grupimit ose të paketimit |
| Madhësia e kablit | Gjatësi e madhe, prodhim i shkurtër | Rrethi i telit të prodhimit, gjatësia e rrugës së përcjelljes | Konfirmo përfundimin dhe nxjerrjen e nxehtësisë |
| Fator Siguri | Asnjë nuk është zbatuar | Ekzistojnë toleranca dhe moshimi | Apliko faktorin 0.8 sipas standardit IEC 60512-5-2 |
Klasifikimet e hermetizimit varen nga paketa e aksesorive, jo vetëm nga korniza
Pohimi IP67 ose IP68 për trupin e lidhësit është kushtëzuar. Në shumicën e sistemeve të lidhësve të hermetizuar, klasifikimi i rezistencës ndaj larjes me presion të lartë, IP6K9K, vlen vetëm kur është montuar një mbulesë prapa. Vetëm korniza mund të plotësojë një kufi më të ulët. Kjo dallim ka rëndësi në korridoret e larjes, zonat e përpunimit të ushqimeve dhe instalimet e jashtme ku shpërkatja drejtohet drejt montimit nga afërsia. Specifikimi i lidhësit pa mbulesën prapa dhe pritja e klasifikimit të plotë është një mënyrë e zakonshme për të krijuar një shteg flluskash në projektim.
Sigurimi i telit është gjysma tjetër e ekuacionit të sigurimit. Lidhësit e siguruara janë projektuar rreth një gamë specifike diametri të jashtëm të izolimit. Një tel që është shumë i hollë për kavitetin e sigurimit lë një boshllëk. Një tel që është shumë i trashë deformon sigurimin dhe mund të parandalojë vendosjen e duhur. Sigurimi nuk ka kujdes për madhësinë e përcjellësit. Ai ka kujdes për diametrin e jashtëm të mbulesës. Kjo është arsyeja pse një specifikim i plotë i sigurimit përmend llojin e telit, gamën e diametrit të jashtëm dhe strategjinë e tapos për pozicionet e papërdorura. Një kavitet i hapur pa tap është një shteg direkt drejt kamerës së kontakteve.
Një rishikim në zonën e larjes së një fabrike kimike ilustron pasojat. Montimet që kishin kaluar kontrollin e vazhdimësisë në bankë filluan të tregojnë defekte të papërcaktueshme pas ekspozimit ndaj cikleve të larjes. Trupat e konektorëve ishin të vlerësuar për mbrojtje nga shpërthimet e ujit, por kabllotë e montuar kishin një diametër të jashtëm të mbrështjes në skajin më të ulët të gamës së sigurisë së mbylljes, dhe disa vende të papanë përdorimi nuk kishin tapishe. Lagështia lëvizte along gjethet e kabllotës dhe grumbullohej në sipërfaqen e kontaktit. Zgjidhja nuk ishte një familje tjetër konektorësh. Ishte një paketë mbylljeje e plotë: backshell i saktë, diametër i jashtëm i kabllotës i përshtatur, dhe tapishe në çdo pozicion të papanë përdorimi.
Mbyllja mekanike dhe platingu i kontakteve vendosin se çfarë bën vibracioni me kalimin e kohës
Vibrimi bën dy gjëra me një lidhës. Vepron mbi shtresën e jashtme, duke përpjekur të zhbllokojë lidhjet me filet ose të çaktivizojë një levë. Po ashtu vepron edhe në sipërfaqen e kontaktit, ku lëvizjet relative të vogla mund të shkaktojnë konsumim të shtresave të plazhuara. Një mekanizëm i bllokimit zgjidh problemin e parë. Lidhjet me filet, prangat me formë gërshiteje dhe levat me bllokim të sigurt rezistojnë zhbllokimit. Veçoritë e sigurisë së pozicionit të lidhësit shtojnë një kontroll sekondar që levaja është plotësisht e aktivizuar, gjë që është e dobishme kur veprimi i lidhjes kryhet në një hapësirë të ngushtë dhe nuk mund të konfirmohet vizualisht.
Problemi i dytë është mbulimi me metal. Kontaktet e mbuluara me tin janë ekonomike dhe funksionojnë mirë në aplikime të qëndrueshme me forcë normale të lartë. Nën vibracion dhe cikle termike, megjithatë, tini është i vulnervshëm ndaj korrozionit të fritimit. Lëvizja mikroskopike zbulon metal të freskët, i cili oksidohet, dhe rezistenca e kontaktit rritet. Mbulimi me ari reziston kësaj, pasi sipërfaqja e tij e përbërë nga metal i çmuar nuk formon një film oksidi rezistiv. Përzierja e arit dhe të tinis në një çift të lidhur është më e keqe se secila prej tyre veçmas. Diferenca galvanike shpejton korrozionin në ndërfaqe, dhe standardet si dhe udhëzimet e prodhuesve e klasifikojnë këtë kombinim si një shkelje inxhinierike, jo si një kompromis.
Rregulla praktike është të përputhen mbajtësit në sipërfaqen e bashkëngjitur dhe të përputhen mbajtësit me ciklin e punës. Një lidhës që do të bashkohet dhe çbashkohet shumë herë profiton nga një përfundim prej metalit të rëndë. Një sistem i tinis mund të shërbejë për një lidhje të fiksuar dhe të mbrojtur, nëse forca normale është e mjaftueshme dhe mjedisi është i kontrolluar. Mënyra e dështimit nuk duket si një hapje e papritur. Ajo duket si një rritje e ngadaltë e rezistencës që bëhet e dukshme vetëm kur qarku është i ngarkuar.
Metoda e përfundimit është një vendim i besueshmërisë, jo një vendim i shpejtësisë së vijës
Crimpingu dhe ngjitja me plumb janë të dyja metoda që prodhojnë lidhje të besueshme kur veglat, materiale dhe procesi janë të duhurat. Diferenca është se ku secila metodë ruan rrezikun e saj. Një crimping i bërë mirë është një ngjitje e ftohtë pa ajër sipas IEC 60352-2. Forcat e shtypjes bëjnë që materiali i shiritave dhe i kontakteve të rrjedhin bashkë, dhe asnjë ajër nuk arrin në sipërfaqen e lidhjes. Lidhja mbetet e lëvizshme deri në kontakt, që është pikërisht ajo që ka nevojë një sistem kabllosh që vibron ose lëkundet.
Një lidhje e ngulur krijon një zonë të ngurtë ku ngulja përmeshtet në përcjellësin e shkëputur. Nën përkulje ose vibracion, kjo kalim i veçantë vepron si një pikë rritjeje e tensionit. Shkëputjet mund të thyhen në kufirin midis seksionit të ngurtë të ngulur dhe telit të lëvizshëm pas tij. Për lidhjet e përcjellësit me terminalin në sistemet e automobilave dhe ajrorëve, punimi i klasës 3 sipas IPC/WHMA-A-620 trajton shtypjen si metodën e detyrueshme dhe vendos kufizime të ashpra për përdorimin e nguljes në ato lidhje. Standardi kërkon gjithashtu mjetet e shtypjes me cikël të plotë për klasën 3, që tregon variablin e vërtetë: kontrollin e procesit. Një mjet dorë me kalibrim të panjohur mund të krijojë një lidhje që duket e pranueshme por që funksionon si një lidhje e dobët.
Kufiza e sinqertë është se krimpimi ofron avantazhin e tij të besueshmërisë vetëm kur terminali, telin dhe mjetin i përdorim si një set të përshtatshëm, dhe kur testet e tërheqjes dhe kontrollimet e lartësisë së krimpimit konfirmojnë konfigurimin. Një krimim i keq nuk është më i mirë se një lidhje e mirë me ngulitje. Qëllimi është se një proces i vlefëruar krimimi është më i lehtë për t’u përsëritur nëpër një serë prodhimi sesa një lidhje e bërë me dorë me ngulitje, dhe mënyrat e dështimit të tij janë më të lehta për t’u zbuluar me inspektime rutine.
Standardet vendosin nivelin minimal të pranimit, ndërsa procesi mban montimin mbi atë nivel
IPC/WHMA-A-620 ofron një kornizë pune për punën e bërë që të dyja palët – blerësi dhe ndërtuesi – mund ta kontrollojnë. Ajo mbulon përgatitjen e telave, përfundimet me krimpim, lidhjen me konektorë dhe metodat e inspektimit, ku Klasa 3 paraqet kornizën më të ngushtë të pranimit. Referimi i këtij standardi në një paketë vizatimesh është i domosdoshëm, por ai vetëm nuk garanton konzistencën. Dy furnizues mund të deklarojnë se janë në pajtim me A-620 dhe gjithsesi të ndryshojnë në disciplinën e kalibrimi të veglave, frekuencën e testimeve të tërheqjes dhe mënyrën se si trajtojnë një tel që ndodhet në kufirin e jashtëm të gamës së diametrit të sigurimit.
Zgjedhja e një konektori është aq e mirë sa është vizatimi që e përshkruan atë. Vizatimi duhet të emërtojë familjen e konektorit, plakimin e kontakteve, llojin e telit dhe gamën e diametrit të tij, aksesorët e sigurimit, klasën e punës së bërë dhe metodën e inspektimit. Shënimet e paqarta i hapin rrugën interpretimit, dhe pikërisht në interpretim ndodh variacioni në procesin e prodhimit.
Odia qashtet e përdorura për zgjedhjen e konektorëve të lidhjes rreth atij boshllëku praktik: përputhja e specifikimeve të konektorit, kontakteve dhe telave para lëshimit, mbajtja e veglave për krimping në kalibrim dhe gjurmimi i partive të materialeve në mënyrë që një pyetje nga fusha të mund të përgjigjet me dokumente, jo me kujtesë. Asnjë proces nuk eliminon çdo mënyrë të dështimit, dhe një konektor i zgjedhur bazuar në një supozim ambiental të papraktikueshëm do të vështirësohet akoma. Qëllimi është të bëhet sa më e vogël e mundur ndryshimi midis një specifikimi të mirë dhe një montimi të mirë, partisë pas partisë.
Përmbajtja
- Zvogëlimi i kapacitetit është një llogaritje termike, jo një marzh i kujdesur
- Klasifikimet e hermetizimit varen nga paketa e aksesorive, jo vetëm nga korniza
- Mbyllja mekanike dhe platingu i kontakteve vendosin se çfarë bën vibracioni me kalimin e kohës
- Metoda e përfundimit është një vendim i besueshmërisë, jo një vendim i shpejtësisë së vijës
- Standardet vendosin nivelin minimal të pranimit, ndërsa procesi mban montimin mbi atë nivel

