
 EN



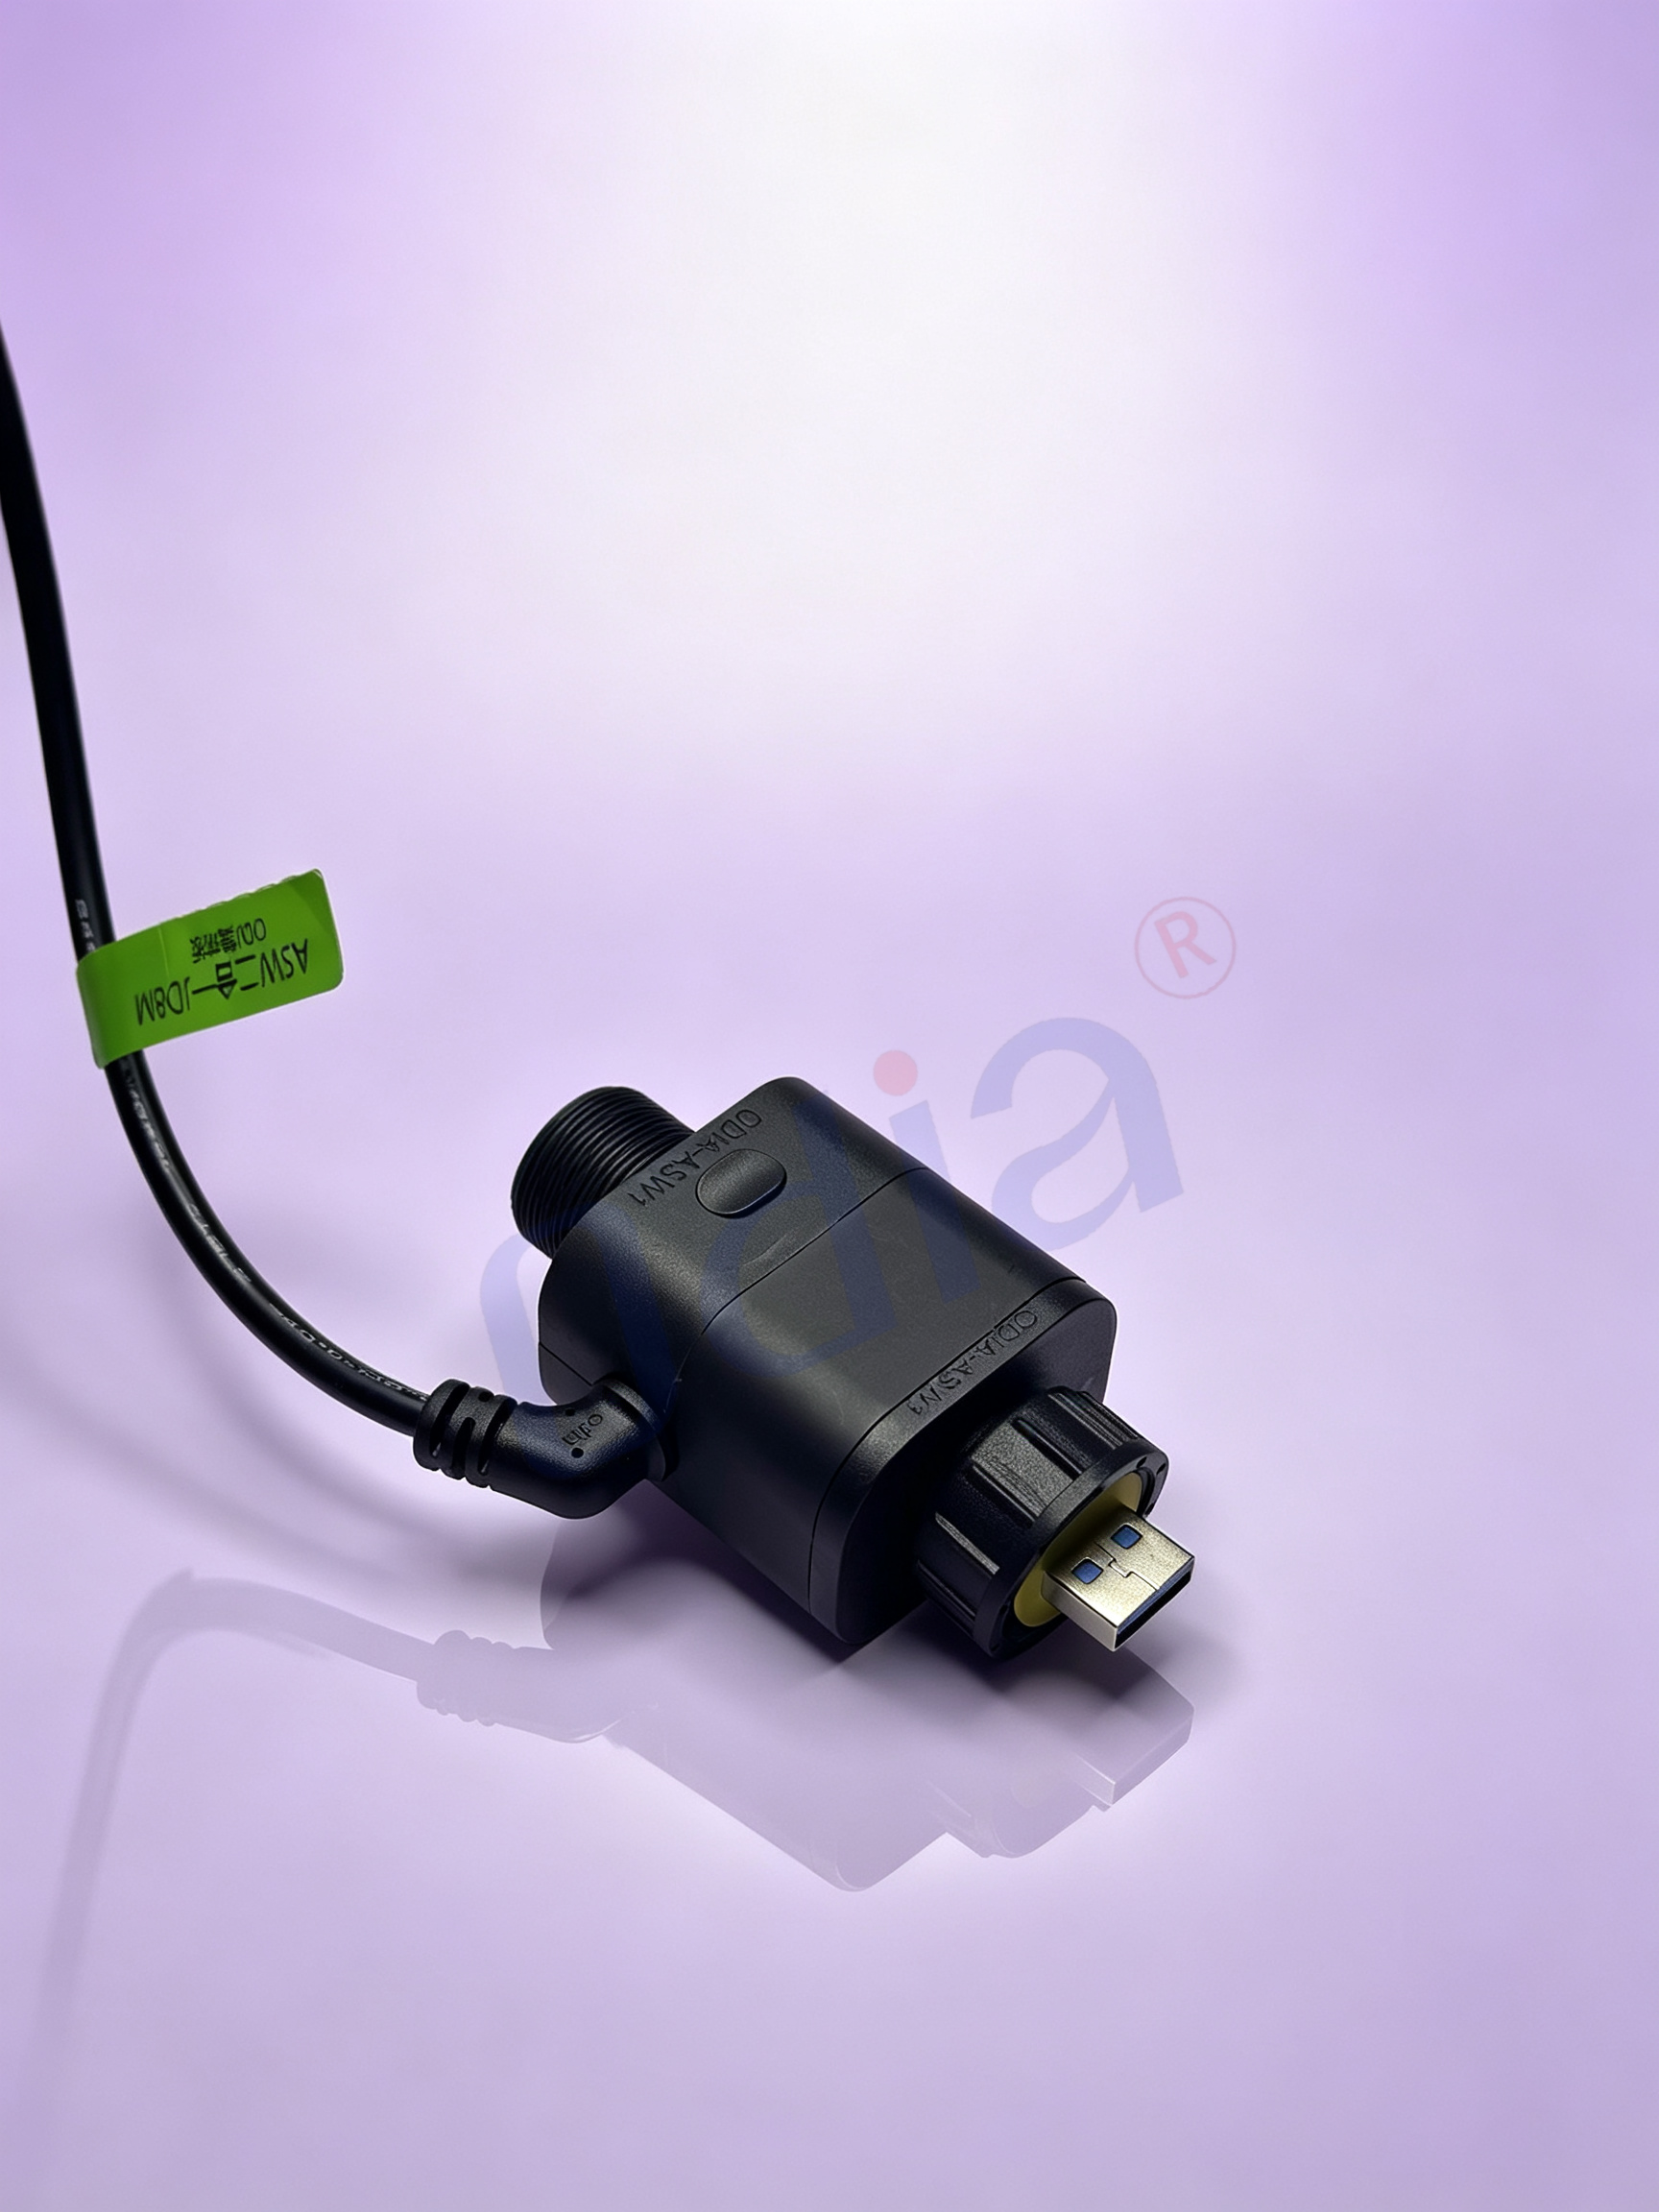
Ein Steckverbinder mit einer bestimmten Stromstärke pro Kontakt liefert nicht die gesamte Aussagekraft. Diese Angabe stammt in der Regel von einem einzeln beaufschlagten Kontakt unter ruhender Luft bei Raumtemperatur und mit einem dickadrigem Kabel verbunden. Setzen Sie denselben Kontakt jedoch in ein dichtes Gehäuse neben ein Dutzend weiterer belasteter Kontakte ein, ändert sich das thermische Bild vollständig. Die Wärme kann nicht mehr so abgeführt werden wie auf dem Prüfstand. Benachbarte Kontakte erwärmen sich gegenseitig. Das Gehäuse wird zu einer Wärmefalle statt zu einem Wärmeableiter.
Dies ist die erste Falle bei der Auswahl von Steckverbindern für Kabelbäume: die Nennstrombelastbarkeit aus dem Katalog als zulässige Stromstärke pro Pin zu betrachten und mit der Anzahl der Pins zu multiplizieren. Die Rechnung wirkt intuitiv – doch sie ist falsch. Die Strombelastbarkeit ist eine thermische Grenze, nicht allein eine Eigenschaft des Metalls. Entscheidend ist nicht, wie viel Strom ein einzelner Kontakt isoliert aufnehmen kann, sondern wie viel Strom das gesamte miteinander verbundene System unter den jeweiligen Umgebungs- und Anordnungsbedingungen abführen kann.
Derating ist eine thermische Berechnung, keine freundliche Sicherheitsreserve
IEC 60512-5-2 legt das Verfahren zur Erstellung einer Derating-Kurve fest; es lohnt sich, zu verstehen, was diese Kurve darstellt. Sie zeigt die zulässige Stromstärke in Abhängigkeit von der Umgebungstemperatur, wobei der obere Bereich durch die Grenztemperatur der Kontaktkörper- und Isoliermaterialien begrenzt ist. Die Kurve verläuft nach unten ab, wenn die Umgebungstemperatur steigt, weil die zulässige Temperaturerhöhung kleiner wird. Ein Kontakt, der bei einer bestimmten Stromstärke in einem kühlen Schaltschrank problemlos arbeitet, kann bereits seine Materialgrenzen überschreiten, sobald er in einem heißen Gehäuse eingesetzt wird – selbst wenn die Stromstärke unverändert bleibt.
Viele Qualifikationsrahmen fügen eine weitere Ebene hinzu: einen bewusst festgelegten Reduktionsfaktor von 0,8 entlang der aktuellen Achse. Diese 20-Prozent-Marge kompensiert Crimp-Schwankungen, Kontaktalterung und Fertigungstoleranzen. Sie dient nicht bloß als Puffer. Vielmehr ist sie die Anerkennung, dass ein eingesetzter Steckverbinder keine Laborprobe ist. Die Bündel-Derating geht noch weiter. Ein Zwölfadriges-Kabelbündel kann pro Leiter deutlich weniger Strom übertragen als dieselben Leiter einzeln in freier Luft – mit Derating-Faktoren im Bereich von etwa 0,53 bis 0,63, je nach Norm und Bedingungen. Eine Steckverbinder-Auswahl, die die Gruppierung innerhalb eines Kabelbündels ignoriert, ist im Grunde eine Einzelkontakt-Auswahl in einem Mehrpol-Gehäuse.
| Auswahlvariable | Was das Datenblatt annimmt | Was die Leitungsharmonika tatsächlich sieht | Praktische Anpassung |
|---|---|---|---|
| Umgebungstemperatur | 25 °C ruhende Luft | Geschlossenes Mikroklima, oft höher | Verwenden Sie die lokale Umgebungstemperatur, nicht die Raumtemperatur |
| Kontaktbelastung | Ein stromdurchflossener Kontakt | Mehrere benachbarte stromdurchflossene Kontakte | Gruppierung oder Bündelungsfaktor anwenden |
| Schraubband | Starke Ausführung, kurze Serien | Produktionsdrahtbereich, verlegte Länge | Anschlussart und Wärmeableitung bestätigen |
| Sicherheitsfaktor | Keine Anwendung | Toleranzen und Alterungseinflüsse vorhanden | Faktor 0,8 gemäß IEC 60512-5-2-Umgebungsbedingung anwenden |
Dichtklassen hängen vom Zubehörpaket ab, nicht nur vom Gehäuse
Eine IP67- oder IP68-Angabe für einen Steckverbinderkörper ist bedingt. Bei vielen dichten Steckverbindersystemen gilt die Hochdruck-Reinigungs-Dichtklasse IP6K9K nur dann, wenn eine Rückverkleidung (Backshell) montiert ist. Das Gehäuse allein erfüllt möglicherweise nur eine niedrigere Klasse. Diese Unterscheidung ist entscheidend in Reinigungsbereichen, Lebensmittelverarbeitungsanlagen und Außeninstallationen, bei denen Sprühwasser aus geringer Entfernung gezielt auf die Baugruppe gerichtet wird. Den Steckverbinder ohne Rückverkleidung zu spezifizieren und dennoch die volle Dichtklasse zu erwarten, ist ein häufiger Fehler, der eine Undichtigkeitsstelle in das Design einbaut.
Die Drahtdichtung ist die andere Hälfte der Dichtgleichung. Abdichtbare Steckverbinder sind für einen bestimmten Bereich des äußeren Isolationsdurchmessers ausgelegt. Ein zu dünner Draht hinterlässt im Dichtungsraum eine Lücke. Ein zu dicker Draht verformt die Dichtung und kann eine ordnungsgemäße Montage verhindern. Die Dichtung berücksichtigt nicht die Leiterquerschnittsgröße; sie berücksichtigt ausschließlich den Außendurchmesser der Mantelisolierung. Daher nennt eine vollständige Dichtspezifikation stets den Drahttyp, den zulässigen Außendurchmesserbereich sowie die Stopfenstrategie für ungenutzte Positionen. Ein offener Raum ohne Stopfen stellt einen direkten Zugang zur Kontaktkammer dar.
Ein Nachrüstbeispiel in einer Spülzone einer chemischen Anlage verdeutlicht die Folgen. Baugruppen, die einen Prüfstand-Continuity-Test bestanden hatten, zeigten nach mehreren Reinigungsdurchgängen intermittierende Fehler. Die Steckverbindergehäuse waren für Spritzwasserschutz ausgelegt, doch das Kabelbaumgehäuse war mit einem Manteldurchmesser am unteren Ende des zulässigen Dichtungsbereichs gefertigt worden; zudem waren mehrere ungenutzte Kontaktpositionen nicht verschlossen. Feuchtigkeit wanderte entlang der Litzen und sammelte sich an der Kontaktstelle. Die Lösung war keine andere Steckverbinderfamilie, sondern ein vollständiges Dichtungspaket: richtiger Backshell, passender Litzenmanteldurchmesser und Verschlussstopfen für jede ungenutzte Position.
Mechanische Verriegelung und Kontaktoberfläche entscheiden, welche Auswirkungen Vibration langfristig hat.
Vibration wirkt auf einen Steckverbinder in zweierlei Hinsicht. Erstens wirkt sie auf das Gehäuse ein und versucht, Gewindekupplungen zu lösen oder einen Hebel zu öffnen. Zweitens wirkt sie auf die Kontaktstelle ein, wobei kleinste relative Bewegungen die beschichteten Oberflächen abtragen können. Ein Verriegelungsmechanismus löst das erste Problem: Gewindekupplungen, Keilverriegelungsverschlüsse und positiv verriegelnde Hebel widerstehen dem Lösen. Funktionen zur Sicherstellung der Steckverbinderposition (Connector Position Assurance) bieten eine zusätzliche Kontrolle, ob der Verschluss vollständig eingerastet ist – nützlich, wenn das Zusammenstecken in einem engen Raum erfolgt und visuell nicht bestätigt werden kann.
Das zweite Problem ist die Beschichtung. Zinnbeschichtete Kontakte sind kostengünstig und funktionieren gut bei stabilen Anwendungen mit hoher Normalkraft. Bei Vibration und thermischem Wechselzyklus ist Zinn jedoch anfällig für Kaltverschleißkorrosion. Mikroskopische Bewegungen legen frisches Metall frei, das oxidiert, wodurch der Kontaktwiderstand steigt. Goldbeschichtungen widerstehen diesem Effekt, weil die edle Oberfläche keine widerstandsbehaftete Oxidschicht bildet. Die Kombination von Gold und Zinn in einem miteinander verbundenen Paar ist schlimmer als jede der beiden Beschichtungen allein. Der galvanische Unterschied beschleunigt die Korrosion an der Grenzfläche, und sowohl Normen als auch Herstellerempfehlungen betrachten diese Kombination als technischen Verstoß statt als Kompromiss.
Die praktische Regel lautet, die Beschichtung an der Fügefläche anzupassen und die Beschichtung an den Einsatzzyklus anzupassen. Ein Steckverbinder, der wiederholt gesteckt und gezogen wird, profitiert von einer Edelmetallbeschichtung. Ein Zinn-System kann eine feste, geschützte Verbindung sicherstellen, sofern die Normalkraft ausreichend ist und die Umgebungsbedingungen kontrolliert werden. Der Ausfallmodus zeigt sich nicht als plötzlicher Unterbrechung. Stattdessen manifestiert er sich als langsam ansteigender Widerstand, der erst bei Belastung des Stromkreises sichtbar wird.
Die Anschlussmethode ist eine Zuverlässigkeitsentscheidung, keine Entscheidung zur Fördergeschwindigkeit.
Sowohl Crimpen als auch Löten erzeugen zuverlässige Verbindungen, wenn Werkzeuge, Materialien und Prozess korrekt sind. Der Unterschied liegt darin, wo jede Methode ihr Risiko speichert. Ein ordnungsgemäß ausgeführtes Crimp ist gemäß IEC 60352-2 eine gasdichte Kaltverschweißung. Die Kompressionskräfte bewirken, dass Litzen- und Kontakttmaterialien ineinanderfließen, sodass keine Luft an die Grenzfläche gelangt. Die Verbindung bleibt bis zum Kontakt flexibel – genau das, was ein vibrierender oder beweglicher Leitungsstrang benötigt.
Eine gelötete Verbindung erzeugt eine starre Zone, in der das Lot in den mehradrigen Leiter eindringt. Bei Biegung oder Vibration wirkt dieser Übergang als Spannungskonzentrator. Die Einzeldrähte können an der Grenze zwischen dem starren gelöteten Abschnitt und dem flexiblen Draht dahinter brechen. Für Leiter-zu-Klemmen-Verbindungen in Kabelbäumen für Automotive- und Luftfahrtanwendungen sieht die Fertigungsqualitätsklasse 3 gemäß IPC/WHMA-A-620 das Crimpen als zwingend erforderliche Methode vor und legt strenge Beschränkungen für das Löten solcher Verbindungen fest. Der Standard verlangt zudem vollzyklische Crimpwerkzeuge für Klasse 3 – was auf die entscheidende Variable hinweist: Prozesskontrolle. Ein manuelles Werkzeug mit unbekannter Kalibrierung kann eine Verbindung erzeugen, die optisch akzeptabel erscheint, sich aber wie eine Schwachstelle verhält.
Die ehrliche Einschränkung besteht darin, dass das Crimpen nur dann seinen Zuverlässigkeitsvorteil entfaltet, wenn Stecker, Leitung und Werkzeug ein aufeinander abgestimmtes Set bilden und Zugversuche sowie Crimp-Höhen-Prüfungen die Einstellung bestätigen. Ein schlechtes Crimp ist nicht besser als eine gute Lötstelle. Der Punkt ist, dass ein validierter Crimp-Prozess sich während einer Serienfertigung leichter wiederholen lässt als eine manuell gelötete Verbindung, und seine Fehlerarten lassen sich mittels routinemäßiger Inspektion leichter erkennen.
Normen legen die untere Akzeptanzgrenze fest, und der Prozess hält die Montage oberhalb dieser Grenze.
IPC/WHMA-A-620 bietet den Fertigungsrahmen, an dem sowohl Käufer als auch Hersteller ihre Prüfungen vornehmen können. Er umfasst Drahtvorbereitung, Crimpverbindungen, Steckverbinderanbringung und Prüfmethoden; Klasse 3 stellt die strengste Akzeptanzgrenze dar. Die Nennung dieser Norm in einer Zeichnung ist erforderlich, garantiert jedoch allein noch keine Konsistenz. Zwei Lieferanten können beide die Konformität mit A-620 behaupten und dennoch in der Kalibriergenauigkeit ihrer Werkzeuge, der Häufigkeit von Zugversuchen sowie im Umgang mit einem Draht, der am oberen Rand des Dichtungsdurchmessers liegt, voneinander abweichen.
Die Auswahl eines Steckverbinders ist nur so gut wie die Zeichnung, die ihn beschreibt. Die Zeichnung muss die Steckverbinderfamilie, die Kontaktoberflächenbeschichtung, den Drahttyp und dessen Durchmesserbereich, die Dichtungszubehörteile, die Fertigungsklasse sowie die Prüfmethode benennen. Vage Anmerkungen laden zur Interpretation ein – und genau dort entstehen Abweichungen im Fertigungsprozess.
Odia der Ansatz bei der Steckverbinder-Auswahl konzentriert sich auf diese praktische Lücke: Abstimmung von Steckverbinder-, Kontaktklemm- und Leiterspezifikationen vor Freigabe, Einhaltung der Kalibrierung von Crimpwerkzeugen sowie Rückverfolgbarkeit der Materialchargen – damit eine Feldanfrage anhand von Aufzeichnungen statt durch Erinnerung beantwortet werden kann. Kein Prozess beseitigt sämtliche Fehlerursachen; ein Steckverbinder, der aufgrund einer unrealistischen Annahme zur Umgebungsbedingung ausgewählt wurde, wird dennoch Probleme bereiten. Ziel ist es, die Differenz zwischen einer guten Spezifikation und einer guten Fertigung so gering wie möglich zu halten – Charge für Charge.
Inhaltsverzeichnis
- Derating ist eine thermische Berechnung, keine freundliche Sicherheitsreserve
- Dichtklassen hängen vom Zubehörpaket ab, nicht nur vom Gehäuse
- Mechanische Verriegelung und Kontaktoberfläche entscheiden, welche Auswirkungen Vibration langfristig hat.
- Die Anschlussmethode ist eine Zuverlässigkeitsentscheidung, keine Entscheidung zur Fördergeschwindigkeit.
- Normen legen die untere Akzeptanzgrenze fest, und der Prozess hält die Montage oberhalb dieser Grenze.

