
 EN



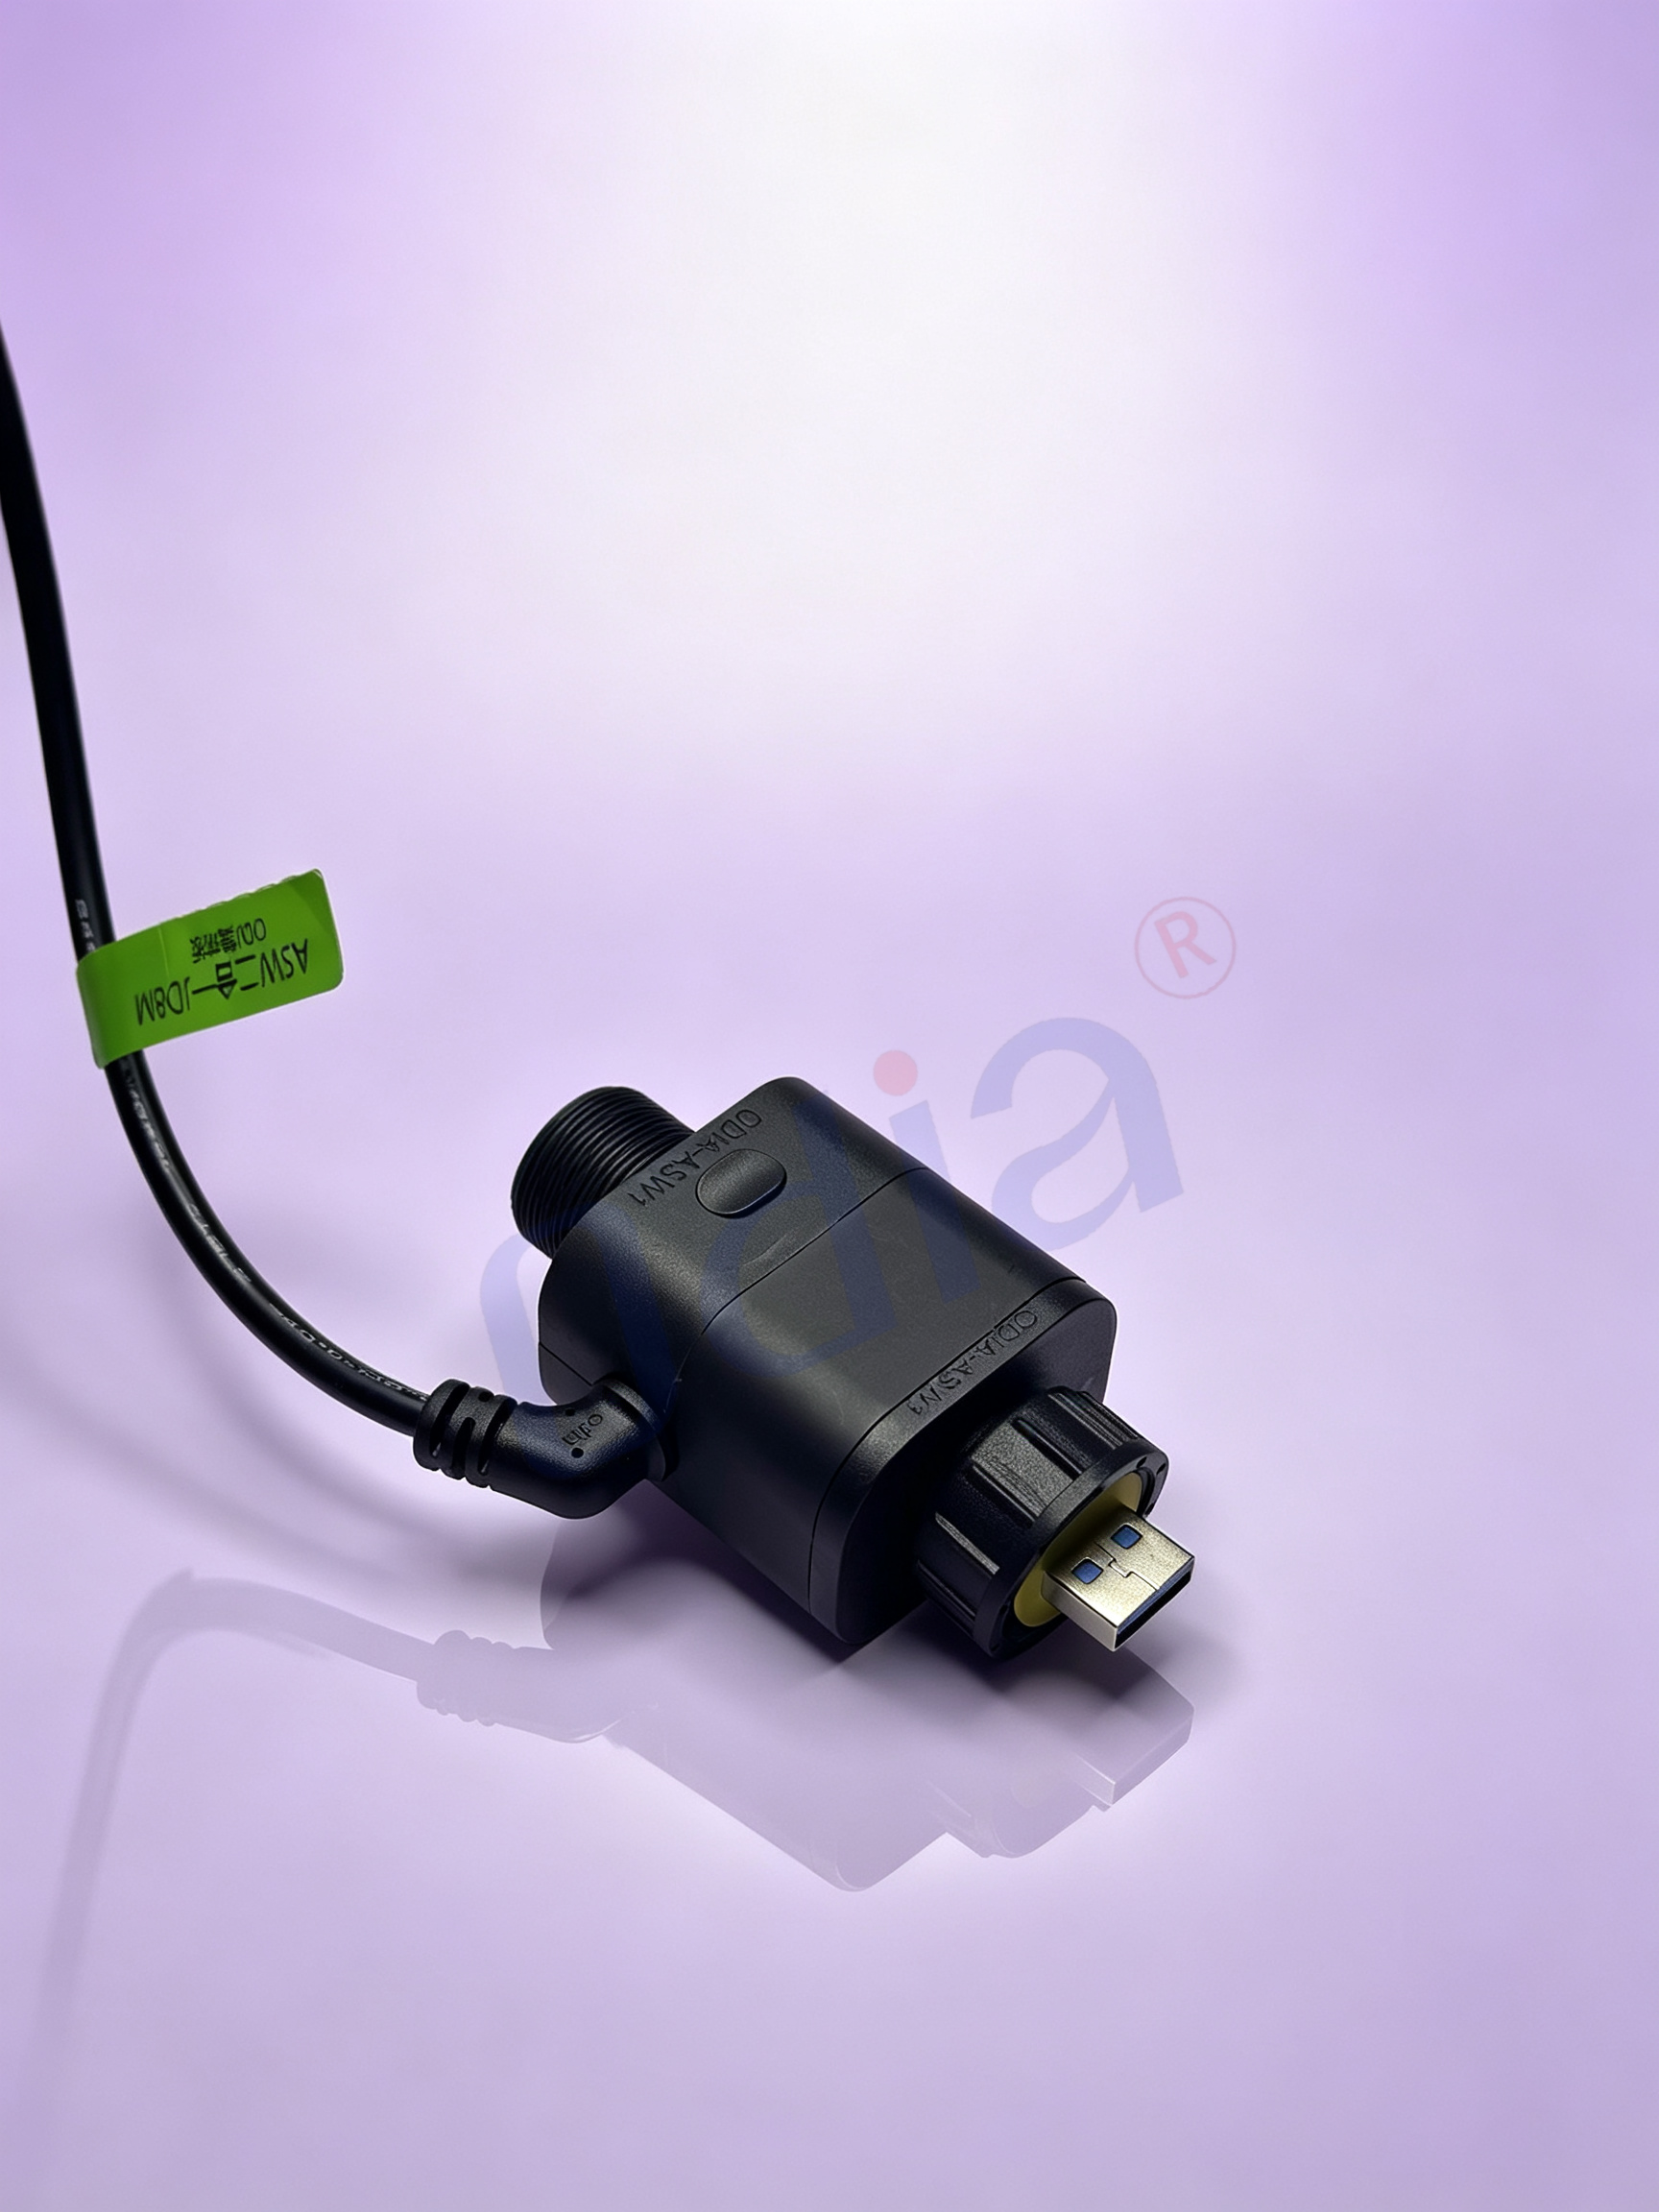
एक कनेक्टर जिसका प्रति संपर्क धारा मान कुछ निर्दिष्ट किया गया है, वह पूरी कहानी नहीं कहता है। यह मान आमतौर पर कमरे के तापमान पर स्थिर वायु में एकल उत्तेजित संपर्क से प्राप्त किया जाता है, जो एक मोटे गेज तार से जुड़ा होता है। उसी संपर्क को एक सीलबंद एन्क्लोज़र में, अन्य बारह लोडेड पिन्स के निकट रख देने पर तापीय चित्र पूरी तरह बदल जाता है। ऊष्मा बेंच पर जिस तरह से निकल पाती थी, वैसे नहीं निकल पाती। आसान संपर्क एक-दूसरे को गर्म करते हैं। हाउसिंग ऊष्मा अवशोषक के बजाय ऊष्मा फँसाने वाला माध्यम बन जाती है।
हार्नेस कनेक्टर चयन में यह पहला जाल है: कैटलॉग एम्पेसिटी को प्रति-पिन अनुमति के रूप में मानना और पिन संख्या से गुणा करना। यह गणना सहज लगती है, लेकिन गलत है। वर्तमान क्षमता एक ऊष्मीय सीमा है, केवल धातु का गुण नहीं। प्रश्न यह नहीं है कि एक संपर्क अकेले कितना वर्तमान वहन कर सकता है, बल्कि यह है कि पूरी मैटेड प्रणाली वास्तविक वातावरण और समूहन स्थितियों के तहत कितना ऊष्मा विसरित कर सकती है।
डेरेटिंग एक ऊष्मीय गणना है, कोई विनम्रता की सीमा नहीं
आईईसी ६०५१२-५-२ संशोधन वक्र बनाने की विधि को निर्दिष्ट करता है, और यह समझना महत्वपूर्ण है कि यह वक्र क्या दर्शाता है। यह अनुमत वर्तमान को वातावरण तापमान के विरुद्ध आलेखित करता है, जिसका ऊपरी सिरा संपर्क और विद्युतरोधी सामग्रियों के सीमा तापमान द्वारा निर्धारित होता है। जैसे-जैसे वातावरण का तापमान बढ़ता है, वक्र नीचे की ओर झुकता है क्योंकि अनुमत तापमान वृद्धि कम हो जाती है। एक संपर्क जो एक शामिल कैबिनेट में एक निश्चित वर्तमान पर आराम से काम करता है, एक गर्म एन्क्लोज़र में अपनी सामग्री सीमाओं को पार कर सकता है, भले ही वर्तमान कभी न बदले।
कई योग्यता ढांचे ऊपर से एक और परत जोड़ते हैं: वर्तमान अक्ष पर ०.८ का एक जानबूझकर लागू कमी कारक। यह २० प्रतिशत की सीमा क्रिम्प परिवर्तन, संपर्क वयोवृद्धि और निर्माण सहिष्णुता को समायोजित करती है। यह केवल अपने आप में अतिरिक्त सुरक्षा नहीं है। यह इस बात की मान्यता है कि क्षेत्र में लगाया गया कनेक्टर कोई प्रयोगशाला का नमूना नहीं है। बंडल डिरेटिंग इससे भी आगे जाती है। बारह-तार बंडल प्रति तार में मुक्त वायु में अलग-अलग रखे गए समान तारों की तुलना में काफी कम धारा वहन कर सकता है, जिसके लिए डिरेटिंग कारक लगभग ०.५३ से ०.६३ के बीच होते हैं, जो मानक और परिस्थितियों पर निर्भर करते हैं। बंडल समूहन को अनदेखा करने वाला कनेक्टर चयन वास्तव में एक बहु-पिन आवास में लगा एकल-संपर्क चयन है।
| चयन परिवर्तनशील | डेटाशीट क्या मानती है | हार्नेस वास्तव में क्या देखता है | व्यावहारिक समायोजन |
|---|---|---|---|
| चारों ओर की तापमान | २५ °से. स्थिर वायु | संलग्न सूक्ष्मजलवायु, अक्सर उच्चतर | क्षेत्रीय वातावरण का उपयोग करें, कमरे के वातावरण का नहीं |
| संपर्क लोडिंग | एक सक्रिय संपर्क | कई आसन्न सक्रिय संपर्क | समूहन या बंडल कारक लागू करें |
| तार गेज | भारी गेज, छोटे उत्पादन चक्र | उत्पादन तार सीमा, मार्गीकृत लंबाई | टर्मिनेशन और हीट सिंकिंग की पुष्टि करें |
| सुरक्षा कारक | कोई कारक लागू नहीं किया गया | सहनशीलता और आयु वृद्धि का प्रभाव मौजूद है | आईईसी 60512-5-2 एन्वलप के अनुसार 0.8 कारक लागू करें |
सीलिंग रेटिंग्स केवल हाउसिंग पर निर्भर नहीं करतीं, बल्कि एक्सेसरी पैकेज पर निर्भर करतीं हैं
कनेक्टर बॉडी पर आईपी67 या आईपी68 दावा परिस्थितिजन्य होता है। कई सील्ड कनेक्टर प्रणालियों में, उच्च-दबाव वॉशडाउन रेटिंग आईपी6K9K केवल तभी लागू होती है जब बैकशेल लगाया गया हो। हाउसिंग अकेले कम दहलीज को पूरा कर सकती है। यह अंतर वॉशडाउन कॉरिडॉर्स, खाद्य प्रसंस्करण क्षेत्रों और बाहरी स्थापनाओं में महत्वपूर्ण है, जहाँ स्प्रे को असेंबली पर निकट से निशाना बनाया जाता है। पूर्ण रेटिंग की अपेक्षा करते हुए बैकशेल के बिना कनेक्टर का निर्दिष्ट करना डिज़ाइन में रिसाव पथ बनाने का एक सामान्य तरीका है।
तार की मुहर बंद करने के समीकरण का दूसरा आधा हिस्सा है। बंद कनेक्टर्स को एक विशिष्ट इन्सुलेशन के बाहरी व्यास सीमा के आधार पर डिज़ाइन किया गया है। यदि तार का व्यास मुहर के कोष्ठ में फिट होने के लिए बहुत पतला है, तो एक अंतराल बन जाता है। यदि तार का व्यास बहुत मोटा है, तो मुहर विकृत हो जाती है और उचित स्थान पर बैठने में बाधा उत्पन्न कर सकती है। मुहर को चालक के गेज से कोई लेना-देना नहीं है। उसे जैकेट के बाहरी व्यास (ओडी) से लेना-देना है। इसीलिए एक पूर्ण मुहर विनिर्देशन में तार के प्रकार, ओडी सीमा और अउपयोग किए गए स्थानों के लिए कोष्ठ प्लग रणनीति का नाम दिया जाता है। बिना प्लग के खुला कोष्ठ संपर्क कक्ष के लिए एक सीधा मार्ग है।
रासायनिक संयंत्र के वॉशडाउन क्षेत्र में एक पुनर्स्थापना का उदाहरण इसके परिणाम को दर्शाता है। जिन असेंबलियों ने बेंच निरंतरता जाँच पास की थी, वे सफ़ाई चक्रों के संपर्क में आने के बाद अस्थायी दोष दिखाने लगीं। कनेक्टर बॉडीज़ को स्प्लैश सुरक्षा के लिए रेट किया गया था, लेकिन हार्नेस को सील रेंज के निचले छोर पर जैकेट ओडी के साथ बनाया गया था, और कई अउपयोग किए गए कैविटीज़ में कोई प्लग नहीं थे। नमी तारों के साथ-साथ चली और संपर्क इंटरफ़ेस पर एकत्रित हो गई। समाधान कोई भिन्न कनेक्टर परिवार नहीं था। यह एक पूर्ण सीलिंग पैकेज था: सही बैकशेल, मिलान वायर ओडी, और प्रत्येक अउपयोग किए गए स्थान पर कैविटी प्लग।
यांत्रिक लॉकिंग और संपर्क प्लेटिंग यह निर्धारित करती है कि समय के साथ कंपन क्या करता है
कंपन कनेक्टर पर दो प्रकार के प्रभाव डालता है। यह हाउसिंग पर कार्य करता है, जिससे थ्रेडेड कपलिंग्स ढीली होने या लीवर अनलैच होने की संभावना बढ़ जाती है। यह संपर्क इंटरफ़ेस पर भी कार्य करता है, जहाँ सूक्ष्म सापेक्ष गतियाँ प्लेटेड सतहों को क्षरित कर सकती हैं। एक लॉकिंग तंत्र पहली समस्या का समाधान करता है। थ्रेडेड कपलिंग्स, वेजलॉक लैचेस और पॉज़िटिव-लॉक लीवर्स सभी ढीलापन रोकने में प्रभावी होते हैं। कनेक्टर पोज़िशन अस्योरेंस विशेषताएँ लैच के पूर्ण रूप से एंगेज होने की द्वितीयक पुष्टि प्रदान करती हैं, जो तब उपयोगी होती हैं जब मेटिंग क्रिया एक सीमित स्थान में होती है और दृश्य रूप से पुष्टि नहीं की जा सकती है।
दूसरी समस्या प्लेटिंग की है। टिन-प्लेटेड संपर्क लागत-प्रभावी हैं और स्थिर, उच्च-सामान्य-बल अनुप्रयोगों में अच्छी तरह काम करते हैं। हालाँकि, कंपन और तापीय चक्रण के तहत, टिन फ्रेटिंग संक्षारण के प्रति संवेदनशील होता है। सूक्ष्म गति ताज़ा धातु को उजागर करती है, जो ऑक्सीकृत हो जाती है, और संपर्क प्रतिरोध बढ़ जाता है। सोने की प्लेटिंग इसका प्रतिरोध करती है क्योंकि यह उत्कृष्ट सतह प्रतिरोधी ऑक्साइड फिल्म नहीं बनाती है। एक जोड़े में सोने और टिन को मिलाना, अलग-अलग किसी भी एक की तुलना में भी खराब है। विद्युत-रासायनिक अंतर इंटरफ़ेस पर संक्षारण को तेज़ कर देता है, और मानक तथा निर्माता के दिशा-निर्देश दोनों इस जोड़ी को एक इंजीनियरिंग उल्लंघन के रूप में मानते हैं, न कि एक समझौते के रूप में।
व्यावहारिक नियम है कि मिलान इंटरफ़ेस पर प्लेटिंग को समायोजित किया जाए और प्लेटिंग को ड्यूटी साइकिल के अनुरूप बनाया जाए। एक कनेक्टर जिसे बार-बार मिलाया और अलग किया जाएगा, उसे एक उत्कृष्ट धातु फ़िनिश से लाभ होता है। यदि सामान्य बल पर्याप्त है और वातावरण नियंत्रित है, तो एक टिन प्रणाली एक स्थिर, सुरक्षित जोड़ के लिए उपयुक्त हो सकती है। विफलता का मोड अचानक ओपन के रूप में नहीं दिखाई देता है; यह धीरे-धीरे बढ़ते प्रतिरोध के रूप में प्रकट होता है, जो केवल तभी स्पष्ट होता है जब परिपथ पर लोड लगाया जाता है।
टर्मिनेशन विधि एक विश्वसनीयता निर्णय है, लाइन गति का निर्णय नहीं।
जब टूलिंग, सामग्री और प्रक्रिया उचित होती है, तो क्रिम्पिंग और सोल्डरिंग दोनों विश्वसनीय जोड़ बनाते हैं। अंतर यह है कि प्रत्येक विधि अपना जोखिम कहाँ संग्रहीत करती है। एक उचित रूप से बनाया गया क्रिम्प IEC 60352-2 के अनुसार एक गैस-टाइट कोल्ड वेल्ड होता है। संपीड़न बल तार के तारों और संपर्क सामग्री को एक साथ प्रवाहित कर देता है, और कोई वायु इंटरफ़ेस तक नहीं पहुँचती है। जोड़ संपर्क तक लचीला बना रहता है, जो ठीक वही है जो कंपन या लचीले हार्नेस को आवश्यकता होती है।
एक सोल्डर किया गया जोड़ एक कठोर क्षेत्र पैदा करता है, जहाँ सोल्डर तार के बुने हुए चालक में घुस जाता है। मोड़ने या कंपन के दौरान, यह संक्रमण तनाव वृद्धि का कारण बनता है। तार के धागे कठोर सोल्डर किए गए भाग और उसके आगे के लचीले तार के बीच की सीमा पर टूट सकते हैं। ऑटोमोटिव और एयरोस्पेस हार्नेस में चालक-से-टर्मिनल कनेक्शन के लिए, IPC/WHMA-A-620 के अंतर्गत क्लास 3 कार्यप्रणाली क्रिम्पिंग को आवश्यक विधि मानती है और उन जोड़ों में सोल्डर के उपयोग पर कड़ी सीमाएँ लगाती है। यह मानक क्लास 3 के लिए पूर्ण-चक्र क्रिम्प उपकरणों को भी आवश्यक बनाता है, जो वास्तविक परिवर्तनशीलता—प्रक्रिया नियंत्रण—की ओर संकेत करता है। अज्ञात कैलिब्रेशन वाला हाथ से चलाया जाने वाला उपकरण ऐसा जोड़ बना सकता है जो स्वीकार्य दिखे और दुर्बल कड़ी की तरह कार्य करे।
ईमानदारी से कहा जाए तो, क्रिम्पिंग का विश्वसनीयता लाभ केवल तभी मिलता है जब टर्मिनल, तार और उपकरण एक सुमेलित सेट हों, और खींचने के परीक्षण तथा क्रिम्प ऊँचाई की जाँच से सेटअप की पुष्टि हो जाए। एक खराब क्रिम्प, एक अच्छे सोल्डर जोड़ से बेहतर नहीं होता। यहाँ मुख्य बात यह है कि एक सत्यापित क्रिम्प प्रक्रिया को उत्पादन चक्र में दोहराना हाथ से सोल्डर किए गए जोड़ की तुलना में आसान होता है, और इसकी विफलता के प्रकारों को नियमित निरीक्षण के माध्यम से पकड़ना भी आसान होता है।
मानक स्वीकृति के न्यूनतम स्तर को निर्धारित करते हैं, और प्रक्रिया संयोजन को उससे ऊपर बनाए रखती है
आईपीसी/डब्ल्यूएचएमए-ए-620 एक कार्यप्रणाली ढांचा प्रदान करता है जिसके आधार पर खरीदकर्ता और निर्माता दोनों ऑडिट कर सकते हैं। इसमें तार तैयारी, क्रिम्प समापन, कनेक्टरीकरण और निरीक्षण विधियाँ शामिल हैं, जहाँ क्लास 3 सबसे कठोर स्वीकृति सीमा का प्रतिनिधित्व करता है। किसी ड्रॉइंग पैकेज में इस मानक का संदर्भ देना आवश्यक है, लेकिन यह अकेले सुसंगतता की गारंटी नहीं देता है। दो आपूर्तिकर्ता दोनों ए-620 अनुपालन का दावा कर सकते हैं, फिर भी उनके उपकरण कैलिब्रेशन के अनुशासन, पुल-टेस्ट की आवृत्ति और सील ओडी सीमा के किनारे पर स्थित तार के निपटान में अंतर हो सकता है।
कनेक्टर का चयन उस ड्रॉइंग के जितना ही अच्छा होता है जो उसे दर्शाती है। ड्रॉइंग में कनेक्टर परिवार का नाम, संपर्क प्लेटिंग, तार का प्रकार और ओडी सीमा, सीलिंग एक्सेसरीज़, कार्यप्रणाली क्लास और निरीक्षण विधि का उल्लेख होना चाहिए। अस्पष्ट नोट्स व्याख्या को आमंत्रित करते हैं, और व्याख्या वहीं है जहाँ निर्माण में विचरण प्रवेश करता है।
ओडिया दृष्टिकोण कनेक्टर के चयन को उस व्यावहारिक अंतर के आसपास केंद्रित करते हैं: रिलीज़ से पहले कनेक्टर, संपर्क और तार विनिर्देशों का मिलान करना, क्रिम्प टूलिंग को कैलिब्रेशन के भीतर रखना, और सामग्री के बैचों का ट्रैक रखना ताकि कोई क्षेत्र-आधारित प्रश्न याददाश्त के बजाय रिकॉर्ड्स के आधार पर उत्तरित किया जा सके। कोई भी प्रक्रिया प्रत्येक विफलता मोड को समाप्त नहीं कर सकती है, और एक अवास्तविक वातावरणीय मान्यता के विरुद्ध चुना गया कनेक्टर भी असफल रहेगा। लक्ष्य एक अच्छे विनिर्देश और एक अच्छे निर्माण के बीच के अंतर को हर बैच के लिए जितना संभव हो उतना छोटा बनाना है।
विषय-सूची
- डेरेटिंग एक ऊष्मीय गणना है, कोई विनम्रता की सीमा नहीं
- सीलिंग रेटिंग्स केवल हाउसिंग पर निर्भर नहीं करतीं, बल्कि एक्सेसरी पैकेज पर निर्भर करतीं हैं
- यांत्रिक लॉकिंग और संपर्क प्लेटिंग यह निर्धारित करती है कि समय के साथ कंपन क्या करता है
- टर्मिनेशन विधि एक विश्वसनीयता निर्णय है, लाइन गति का निर्णय नहीं।
- मानक स्वीकृति के न्यूनतम स्तर को निर्धारित करते हैं, और प्रक्रिया संयोजन को उससे ऊपर बनाए रखती है

