
 EN



Ang pinakamahinang bahagi ay halos hindi kailanman ang mismong kable
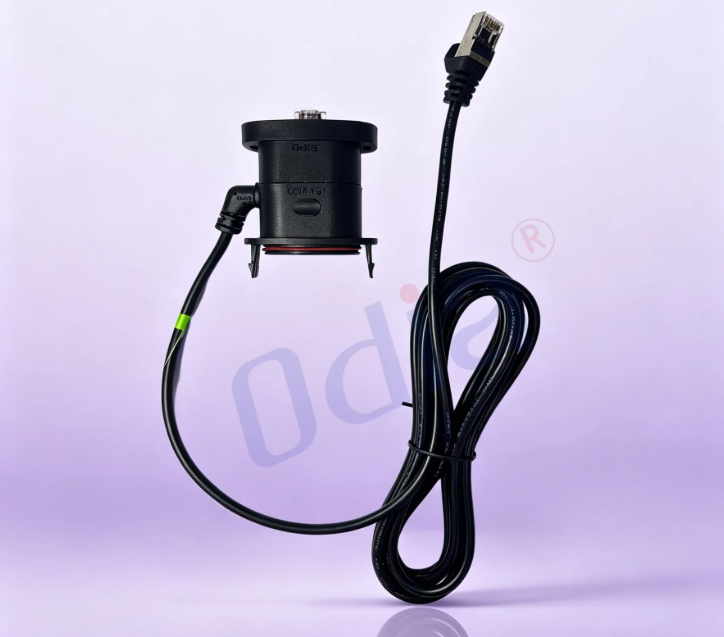
Kapag hinati ang isang nabigong kable assembly, karaniwang buo pa ang conductor sa gitna ng kanyang takbo. Ang pinsala ay nasa labasan ng konektor, kung saan ang flexible na jacket ay sumasalubong sa isang rigid na katawan. Ang transisyon na iyon ay isang fulcrum. Ang bawat pagbend, pagyank, at vibration cycle ay nagpapasentro ng stress sa isang maikling bahagi ng copper stranding at insulation. Ang isang screw-on backshell at isang piraso ng heat shrink ay maaaring takpan ang lugar na iyon, ngunit ang pagtakip ay hindi kapareho ng pagkontrol dito. Ang overmolding ay binabago ang mekanika sa persyong iyon imbes na itago ito, at doon karamihan nanggagaling ang dagdag na durability.
Mahalaga ang pagkakaiba dahil maraming assemblies ang tila protektado. Ang heat shrink ay murang, mabilis, at magandang tingnan. Ngunit iniwan nito ang kable na malayang bumend sa mas matulis na anggulo eksaktong kung saan nasa termination. Ang mode ng pagkabigo ay hindi lumilitaw sa unang inspeksyon. Ito ay lumalabas pagkatapos ng ilang libong cycles sa field, kadalasan bilang intermittent open na nawawala kapag inuusod ang harness.
Ang Pagkakabond ng Kemikal ay Nagpapalit ng Dalawang Bahagi sa Isang Patuloy na Estructura
Ang pangunahing dahilan kung bakit mas matagal ang buhay ng mga overmolded assembly kaysa sa mga assembled ay nakasalalay sa pagkakadikit sa interface. Kapag ang in-inject na polymer ay kemikal na compatible sa cable jacket, ang init ng melt ay nagdudulot ng pag-diffuse ng dalawang materyales sa isa't isa sa molecular level. Ang resulta ay hindi isang sleeve na nakaupo sa itaas ng jacket na may mekanikal na grip. Ito ay isang patuloy na plastic transition mula sa katawan ng connector papasok sa cable jacket, na walang seam kung saan pumasok ang mga contaminant at walang slip plane kung saan magagamit ang puwersa.
Ang datos mula sa overmolding na batay sa pagdikit ay nagpapakita kung gaano ito kahalaga. Sa mga pagsusuri ng pull-out, ang overmolding na gumagamit ng PUR ay tumataas ng halos 25 porsyento ang lakas ng pull-out kumpara sa isang reference cable, samantalang ang overmolding na gumagamit ng PA ay tumataas naman ng humigit-kumulang 51 porsyento. Ang uri ng kabiguan ay nakapagpapaliwanag: ang pagsabog ay nangyari sa loob mismo ng sheath ng cable, hindi sa interface ng overmold at jacket—ibig sabihin, mas matibay ang ugnayan kaysa sa material na nakapaligid dito. Ito ay kabaligtaran ng heat shrink joint, kung saan ang pandikit ang pinakamahinang bahagi at maaaring umilid o umalis ang tubing kapag may tuloy-tuloy na bigat.
May praktikal na bunga rito: dapat tugma ang kemikal na komposisyon ng jacket at ng overmold. Ang TPU overmold sa isang PUR o TPU jacket ay iba sa TPU overmold sa PVC. Kung wala ang ganitong pagkakatugma, ang assembly ay mananatiling may hugis na nabuo sa pamamagitan ng pagmold, ngunit ang ugnayan ay panloob lamang at nawawala ang pangako sa tibay.
Ang Hugis ng Strain Relief ay Nagpapakalat sa Bending Moment Imbes na Ito’y Ikoncentra
Ang isang molded strain relief ay hindi lamang isang blobo ng plastik sa paligid ng konektor. Ang hugis nito ang nagtutukoy kung saan pupunta ang enerhiya ng pagkabend. Mukhang malinis ang solid tapered boot, ngunit maaari nitong ipush ang stress concentration direktang sa base ng konektor—na ang pinakamasamang posibleng lokasyon. Sa kabaligtaran, ang segmented o ribbed profile ay nagdidistribute ng bending moment sa buong haba nito sa isang cascading gradient, kaya nananatili ang copper stranding sa loob ng kanyang elastic range imbes na mag-work-harden at sumira.
Ang pagsusuri gamit ang finite element analysis sa mga profile na ito ay nagpapakita ng malinaw na pagkakaiba. Ang isang hindi mabuting disenyo ng solid strain relief ay nagpapakita ng matinding stress spike sa base ng connector, na may flex life na nasa hanay ng sampung libong cycles. Ang isang segmented profile na ginawa gamit ang parehong kable at materyales ay maaaring itaas ang target hanggang sa million-cycle territory, basta't nananatili ang dynamic bend radius sa itaas ng humigit-kumulang sampung beses ang outer diameter ng kable. Ang ribbing ay hindi pang-dekorasyon. Ito ay isang mekanikal na spring na kontrolado ang curvature na nakikita ng kable.
Ang isang pagpapalawak sa isang kemikal na planta ay nagpapakita ng epekto nito sa larangan. Ang mga kumpol sa isang washdown corridor ay natapos na gamit ang adhesive-lined heat shrink at nabigo sa labasan ng konektor sa loob lamang ng maikling panahon ng paggamit. Ang mga conductor ay nasa mabuting kalagayan. Ang jacket ay naging matigas dahil sa pagkakalantad sa kemikal, at ang heat shrink ay hindi nagbigay ng gradwal na flexibility, kaya ang bend radius sa dulo ay bumaba sa ibaba ng minimum na kinakailangan ng kable. Ang paglipat sa ribbed TPU overmold na nakabond sa isang compatible na jacket ay inilipat ang punto ng kabiguan palayo sa lugar ng labasan ng konektor nang buo.
Ang sealing ay isang kahihinatnan ng continuity, hindi isang idinagdag na gasket
Ang kahalumigmigan ay karaniwang hindi pumapasok sa isang kable na pagsasama-sama sa pamamagitan ng pader ng kanyang panlabas na takip. Ito ay dumadaloy pababa sa mga sinulid na tanso mula sa isang bukas na transisyon, na hinahatak ng kapilaridad at ng pag-uulit ng pagbabago ng temperatura. Ang isang mekanikal na backshell na may O-ring ay maaaring mag-seal sa housing, ngunit ang puwang sa pagitan ng overmold at ng panlabas na takip ay nananatiling potensyal na daanan ng pagtagas kung ang ugnayan ay mekanikal lamang. Ang overmolding ang nag-aalis ng ganitong daanan dahil ang natunaw na materyal ay pumupuno sa mga puwang sa pagitan ng mga bahagi at sumasali sa ibabaw ng panlabas na takip.
Kaya ito ang pangunahing paraan para makamit ang IP67 at IP68 na rating kapag ang disenyo ay wastong napatunayan. Ang rating ay hindi awtomatiko. Ito ay nakasalalay sa pagkakapares ng materyales, kalidad ng kagamitan, at kontrol sa proseso. Ngunit ang mekanismo nito ay mas matibay kaysa sa pagkakaasa sa isang compressed gasket o adhesive na maaaring mag-degrade. Sa mga kondisyon ng mataas na presyon na paghuhugas, ang adhesive-lined heat shrink ay mas madaling maapektuhan ng capillary leak paths habang tumatagal, samantalang ang isang maayos na bonded overmold na may compatible jacket ay lumilikha ng homogeneous barrier na walang seam na maaaring basagin.
| Tampok | Asensambli ng overmolded | Screw-on backshell | Adhesive-lined heat shrink |
|---|---|---|---|
| Kalidad ng strain relief | Mahusay, naa-adjust ang geometry | Maganda, mechanical clamp | Katamtaman, limitado ang flex control |
| Mekanismo ng Pagsisiyasat | Chemical bond, walang seam | Nakasalalay sa O-ring | Nakasalalay sa adhesive |
| Pagtutol sa Panginginig | Hindi maaaring paluwagin | Maaaring umatras ang mga turnilyo | Maaaring mag-abrade o mag-peel |
| Lakas ng paghila | Nakabond na interface, kadalasan ay lumalampas sa lakas ng jacket | Nakalimita sa clamp | Nakalimita sa pandikit |
| Unang tooling | Kailangan ang mold | Wala | Wala |
| Presyo bawat Yunit sa Damihan | Mababa | Matataas, manu-manong pag-aassemble | Katamtaman, manu-manong paggawa |
Ang kapalit ay tapat: ang overmolding ay nangangailangan ng isang mold at isang na-verify na kombinasyon ng materyales. Para sa mga prototype at napakababang dami, ang heat shrink o isang boot ay maaaring maging makatuwirang pagpipilian. Ang kalamangan sa tibay ay nagpapaliwanag lamang ng gastos sa tooling kapag ang assembly ay papasok sa galaw, kahalumigmigan, o panginginig, at kapag ang dami ay sapat para suportahan ang tamang mold.
Ang mga pamantayan ay gumuguhit ng linya, ngunit ang pagkakapare-pareho ng proseso ang nagdedesisyon kung sa alinman sa dalawang panig ng linyang iyon mahuhulog ang assembly.
Ang IPC/WHMA-A-620 ay nagtatakda ng tiyak na acceptance envelope para sa overmolding. Para sa Class 1, ang panlabas na mold na sumasakop sa 75 porsyento ng circumference ng wire o jacket ay tinatanggap. Para sa Class 2 at Class 3, ang molded material ay kailangang sumunod sa buong contour ng circumference ng jacket, at ang mga puwang o nakalantad na insulation ay itinuturing na depekto. Ang mga kriteriyong ito ay kapaki-pakinabang dahil sila ay pumipilit sa isang usapan tungkol sa tunay na kahulugan ng "fully bonded" sa mga termino ng inspeksyon. Ang isang Class 3 overmold ay hindi lamang naroroon. Ito ay patuloy sa paligid ng jacket, nang walang mga void o delamination sa interface.
Ang agwat sa pagitan ng isang sumusunod na sample at ng isang sumusunod na produksyon na batch ang lugar kung saan ginagawa ang mga desisyon sa pagkuha ng materyales. Ang temperatura ng mold, presyon ng ineksyon, kahalumhan ng materyales, at kalagayan ng ibabaw ng jacket ay nagbabago sa kalidad ng bond. Ang isang proseso na gumagawa ng isang unang artikulo na sumusunod sa mga pamantayan ay maaaring magbago kung ang mga variable na iyon ay hindi pinapanatili. Ito ang hindi kasing-kapansin-pansin na bahagi ng tibay ng overmolded, at karaniwang ito ang bahagi na tumutukoy kung ang assembly ay nananatiling sealed pa rin pagkatapos ng ilang taon ng thermal cycling.
Odia nagtatrabaho sa bahagi ng hugis at materyales ng equation na ito: pagtutugma ng compound na overmold sa kemikal ng jacket, pagpapanatili ng mga parameter ng injection sa loob ng isang na-verify na saklaw, at pagsusuri sa integridad ng ugnayan at pagkakasunod-sunod ng sukat sa buong produksyon imbes na sa unang sample lamang. Ang tibay ng isang overmolded cable assembly ay hindi isang solong katangian na maaaring idagdag sa dulo. Ito ay kabuuan ng isang compatible na interface, isang geometry na nakapagmamanage ng bending, at isang proseso na paulit-ulit. Kapag ang tatlong ito ay naka-align, ang connector exit ay tumitigil nang maging ang pinakamahinang punto.
Talaan ng mga Nilalaman
- Ang pinakamahinang bahagi ay halos hindi kailanman ang mismong kable
- Ang Pagkakabond ng Kemikal ay Nagpapalit ng Dalawang Bahagi sa Isang Patuloy na Estructura
- Ang Hugis ng Strain Relief ay Nagpapakalat sa Bending Moment Imbes na Ito’y Ikoncentra
- Ang sealing ay isang kahihinatnan ng continuity, hindi isang idinagdag na gasket
- Ang mga pamantayan ay gumuguhit ng linya, ngunit ang pagkakapare-pareho ng proseso ang nagdedesisyon kung sa alinman sa dalawang panig ng linyang iyon mahuhulog ang assembly.

