
 EN



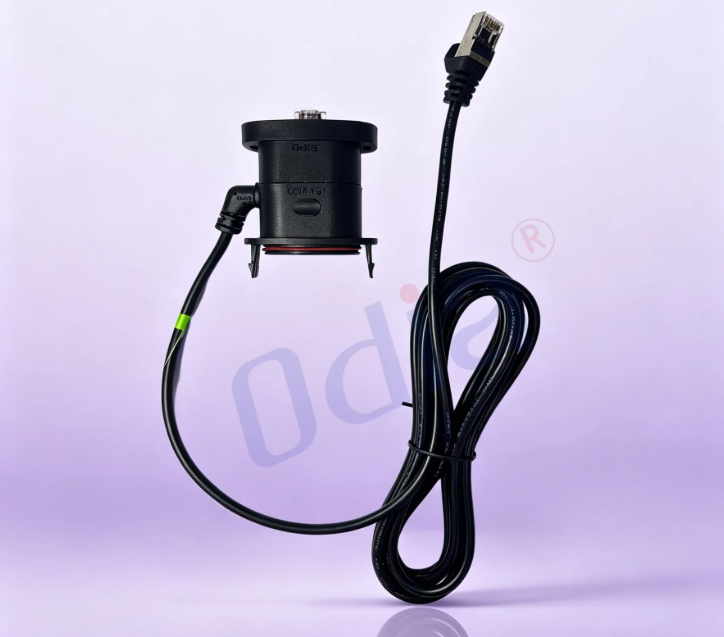
O Ponto Fraco Quase Nunca É o Próprio Cabo
Ao desmontar uma montagem de cabo defeituosa, o condutor geralmente permanece intacto em alguma parte do percurso. O dano ocorre na saída do conector, onde uma capa flexível encontra um corpo rígido. Essa transição funciona como um ponto de apoio. Cada curvatura, puxão e ciclo de vibração concentra tensão em uma curta seção de fios de cobre trançados e isolamento. Uma contra-casca rosqueável e um pedaço de tubo termocontrátil podem cobrir essa zona, mas cobrir não equivale a controlá-la. A sobre-moldagem altera a mecânica nessa junção, em vez de simplesmente escondê-la, e é aí que se obtém a maior parte do ganho em durabilidade.
Essa distinção é importante porque muitas montagens parecem protegidas. O tubo termocontrátil é barato, rápido e visualmente organizado. No entanto, ele deixa o cabo livre para dobrar em um ângulo mais acentuado exatamente onde está a terminação. O modo de falha não se manifesta durante a inspeção de entrada. Ele aparece apenas após algumas milhares de ciclos em campo, normalmente como uma interrupção intermitente que desaparece ao mexer no chicote.
A Ligação Química Transforma Duas Peças numa Única Estrutura Contínua
A razão fundamental pela qual conjuntos sobre-moldados têm maior durabilidade do que conjuntos montados reside na adesão na interface. Quando o polímero injetado é quimicamente compatível com a cobertura do cabo, o calor do material fundido faz com que os dois materiais se difundam um no outro ao nível molecular. O resultado não é uma luva posicionada sobre a cobertura com uma fixação mecânica. Trata-se de uma transição plástica contínua, desde o corpo do conector até a cobertura do cabo, sem qualquer junta por onde contaminantes possam penetrar e sem plano de deslizamento para que forças possam atuar.
Dados obtidos a partir da moldagem por sobreposição baseada em adesão demonstram a importância disso. Em testes de extração, a moldagem por sobreposição com PUR aumentou a resistência à extração em aproximadamente 25 por cento em comparação com um cabo de referência, e a moldagem por sobreposição com PA aumentou-a em cerca de 51 por cento. O modo de falha é revelador: a ruptura ocorreu dentro da própria capa do cabo, em vez de na interface entre a moldagem por sobreposição e a capa, o que significa que a ligação era mais forte do que o material ao seu redor. Isso é o oposto do que ocorre em uma junção com tubo termocontrátil, na qual o adesivo é o elo fraco e o tubo pode deslizar ou descascar sob carga contínua.
Uma consequência prática decorre disso: a química da capa e da moldagem por sobreposição deve ser compatível. A moldagem por sobreposição com TPU sobre uma capa de PUR ou TPU é algo distinto da moldagem por sobreposição com TPU sobre PVC. Sem essa compatibilidade, a montagem ainda mantém sua forma moldada, mas a ligação é superficial e a afirmação de durabilidade desmorona.
A geometria do alívio de tensão distribui o momento fletor em vez de concentrá-lo
Um reforço moldado contra tração não é apenas uma massa de plástico ao redor do conector. A geometria determina onde a energia de flexão se concentra. Uma bota cônica sólida parece limpa, mas pode direcionar a concentração de tensão exatamente para a base do conector — o pior local possível. Um perfil segmentado ou com nervuras, por outro lado, distribui o momento fletor ao longo do seu comprimento em um gradiente progressivo, mantendo os fios de cobre dentro de sua faixa elástica, em vez de sofrer encruamento e fissuração.
A análise por elementos finitos desses perfis torna a diferença concreta. Um alívio de tensão sólido mal projetado apresenta um pico severo de tensão na base do conector, com vida útil sob flexão na ordem de dezenas de milhares de ciclos. Um perfil segmentado construído em torno do mesmo cabo e material pode elevar essa meta para a faixa de milhões de ciclos, desde que o raio dinâmico de curvatura permaneça acima de aproximadamente dez vezes o diâmetro externo do cabo. O sulcamento não é meramente estético: trata-se de uma mola mecânica que controla a curvatura experimentada pelo cabo.
Uma reforma em uma fábrica química ilustra a consequência no campo. As montagens em um corredor de lavagem tinham sido finalizadas com termorretrátil com adesivo e estavam falhando na saída do conector dentro de um curto período de serviço. Os condutores estavam em boas condições. A capa havia endurecido devido à exposição química, e o termorretrátil não oferecia flexibilidade graduada; portanto, o raio de curvatura na terminação caiu abaixo do mínimo exigido pelo cabo. A substituição por uma sobre-moldagem de TPU estriada, ligada a uma capa compatível, deslocou totalmente o ponto de falha para fora da zona de saída do conector.
A vedação é um subproduto da continuidade, não uma junta adicional
A umidade normalmente não penetra em um conjunto de cabos através da parede da capa. Ela se propaga ao longo dos fios de cobre a partir de uma transição não selada, impulsionada pela ação capilar e pelos ciclos térmicos. Uma carcaça mecânica com junta tórica pode selar o invólucro, mas a folga entre a sobre-moldagem e a capa continua sendo um possível caminho de vazamento caso a ligação seja apenas mecânica. A sobre-moldagem elimina esse caminho, pois o material fundido preenche os espaços intersticiais e se funde à superfície da capa.
É por isso que montagens com sobre-moldagem são a rota padrão para classificações IP67 e IP68 quando o projeto é devidamente validado. A classificação não é automática. Ela depende do emparelhamento de materiais, da qualidade das ferramentas e do controle do processo. Contudo, o mecanismo é mais robusto do que depender de uma junta comprimida ou de um adesivo que pode se degradar. Em condições de lavagem sob alta pressão, o tubo termorretrátil com adesivo é mais suscetível, ao longo do tempo, a caminhos de vazamento por capilaridade, enquanto uma sobre-moldagem adequadamente ligada com uma cobertura compatível cria uma barreira homogênea, sem nenhuma junta passível de ruptura.
| Característica | Montagem Overmolded | Conector traseiro rosqueável | Tubo termorretrátil com adesivo |
|---|---|---|---|
| Qualidade de alívio de tensão | Excelente, geometria ajustável | Bom, fixação mecânica | Razoável, controle limitado de flexão |
| Mecanismo de vedação | Ligação química, sem junta | Dependente de junta tórica | Dependente de adesivo |
| Resistência à vibração | Não é possível afrouxar | Os parafusos podem soltar-se | Pode desgastar ou descascar |
| Resistência à extração | Interface colada, muitas vezes supera a resistência da capa | Limitado pela braçadeira | Limitado pelo adesivo |
| Ferramentas iniciais | Necessário molde | Nenhum | Nenhum |
| Custo Unitário em Volume | Baixa | Alto, montagem manual | Médio, mão de obra manual |
A troca é honesta: a sobreinjeção exige um molde e um emparelhamento validado de materiais. Para protótipos e volumes muito baixos, a contração térmica ou uma bota pode ser a escolha racional. A vantagem em durabilidade só justifica a fabricação do molde quando a montagem estará sujeita a movimento, umidade ou vibração, e quando o volume justifica um molde adequado.
Normas traçam uma linha, mas a consistência do processo decide em qual lado dessa linha a montagem se posiciona
A norma IPC/WHMA-A-620 define uma faixa de aceitação para sobreinjeção. Para a Classe 1, um molde externo que cubra 75 por cento da circunferência do fio ou da capa é aceitável. Para as Classes 2 e 3, o material moldado deve seguir exatamente o contorno da circunferência total da capa, sendo considerados defeitos quaisquer lacunas ou exposição do isolamento. Esses critérios são úteis porque obrigam uma conversa sobre o que, efetivamente, significa “totalmente aderido” em termos de inspeção. Uma sobreinjeção Classe 3 não está apenas presente: ela é contínua ao redor da capa, sem vazios nem deslaminação na interface.
A lacuna entre uma amostra compatível e um lote de produção compatível é onde as decisões de aquisição são tomadas. A temperatura do molde, a pressão de injeção, a umidade do material e o estado da superfície da capa afetam todos a qualidade da ligação. Um processo que produz um primeiro artigo exemplar pode se desviar caso essas variáveis não sejam controladas. Essa é a parte menos glamorosa da durabilidade de peças sobre-moldadas, e normalmente é essa parte que determina se o conjunto ainda permanece vedado após alguns anos de ciclagem térmica.
Odia atua no lado do molde e do material desta equação: combinar o composto de sobremoldagem com a química da capa, manter os parâmetros de injeção dentro de uma janela validada e verificar a integridade da ligação e a conformidade dimensional ao longo da produção, e não apenas no primeiro artigo. A durabilidade de um conjunto de cabos com sobremoldagem não é uma única característica que pode ser adicionada ao final. É a soma de uma interface compatível, uma geometria que gerencia a flexão e um processo que se repete. Alinhe esses três fatores e a saída do conector deixará de ser o ponto fraco.
Sumário
- O Ponto Fraco Quase Nunca É o Próprio Cabo
- A Ligação Química Transforma Duas Peças numa Única Estrutura Contínua
- A geometria do alívio de tensão distribui o momento fletor em vez de concentrá-lo
- A vedação é um subproduto da continuidade, não uma junta adicional
- Normas traçam uma linha, mas a consistência do processo decide em qual lado dessa linha a montagem se posiciona

