
 EN



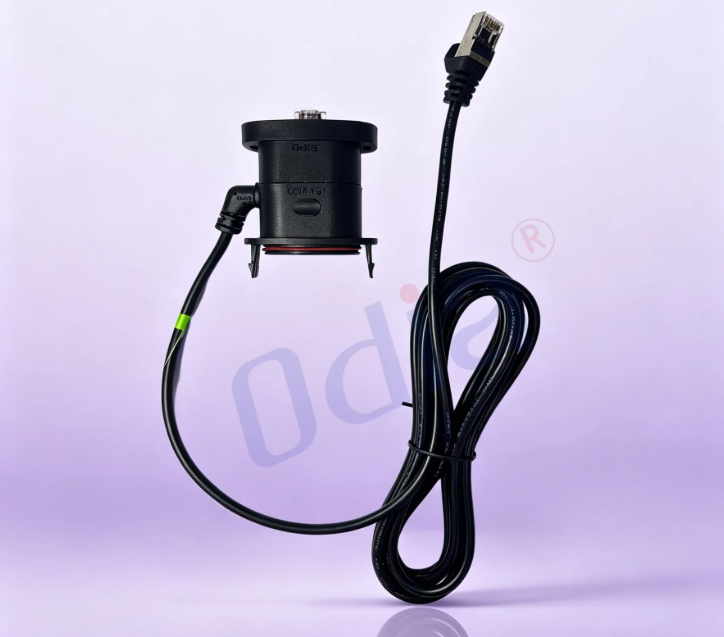
Titik Lemah Hampir Tak Pernah Berada pada Kabel Itu Sendiri
Tarik terpisah rakitan kabel yang gagal, dan konduktor biasanya tetap utuh di suatu titik di tengah panjang kabel. Kerusakan terjadi di area keluar konektor, yaitu di perbatasan antara selubung fleksibel dan badan kaku. Transisi ini berfungsi sebagai titik tumpu. Setiap lengkungan, tarikan, dan siklus getaran mengonsentrasikan tegangan pada segmen pendek pilinan tembaga serta insulasi. Cangkang belakang berulir dan sepotong heat shrink memang dapat menutupi zona tersebut, tetapi menutupi bukan berarti mengendalikannya. Overmolding mengubah mekanika di sambungan tersebut—bukan sekadar menyembunyikannya—dan di situlah sebagian besar peningkatan ketahanan berasal.
Perbedaan ini penting karena banyak rakitan tampak terlindungi. Heat shrink murah, cepat, dan tampak rapi secara visual. Namun, heat shrink juga membiarkan kabel bebas melengkung pada sudut yang lebih tajam tepat di lokasi terminasi. Mode kegagalan ini tidak terdeteksi saat inspeksi awal. Ia muncul setelah beberapa ribu siklus di lapangan, biasanya berupa koneksi terputus secara intermiten yang menghilang ketika harness digoyangkan.
Ikatan Kimia Mengubah Dua Bagian Menjadi Satu Struktur Kontinu
Alasan utama rakitan overmold lebih tahan lama dibandingkan rakitan biasa terletak pada adhesi di antarmuka. Ketika polimer yang disuntikkan secara kimia kompatibel dengan selubung kabel, panas dari bahan leleh menyebabkan kedua material tersebut saling menyebar pada tingkat molekuler. Hasilnya bukanlah selubung yang hanya melingkupi selubung kabel dengan pegangan mekanis. Melainkan transisi plastik kontinu dari badan konektor ke dalam selubung kabel, tanpa sambungan tempat kontaminan dapat masuk dan tanpa bidang geser tempat gaya dapat memanfaatkan kelemahan.
Data dari overmolding berbasis adhesi menunjukkan betapa pentingnya hal ini. Dalam uji tarik-keluar, overmolding PUR meningkatkan kekuatan tarik-keluar sekitar 25 persen dibandingkan kabel acuan, sedangkan overmolding PA meningkatkannya sekitar 51 persen. Pola kegagalan sangat mengungkapkan: patahan terjadi di dalam selubung kabel itu sendiri, bukan di antarmuka antara overmold dan jaket, yang berarti ikatan lebih kuat daripada material di sekitarnya. Hal ini justru berkebalikan dengan sambungan heat shrink, di mana perekat merupakan titik lemah dan tabung dapat bergeser atau terkelupas di bawah beban terus-menerus.
Konsekuensi praktisnya adalah: kimia jaket dan overmold harus disesuaikan. Overmold TPU pada jaket PUR atau TPU berbeda sama sekali dengan overmold TPU pada PVC. Tanpa kompatibilitas tersebut, perakitan tetap memiliki bentuk cetak, namun ikatannya bersifat permukaan saja dan klaim ketahanan menjadi tidak valid.
Geometri Peredam Regangan Menyebar Momem Lentur Alih-alih Memusatkannya
Relief regangan yang dibentuk bukan sekadar gumpalan plastik di sekitar konektor. Geometrinya menentukan di mana energi lentur terkonsentrasi. Pelindung berbentuk kerucut padat memang tampak rapi, tetapi justru dapat mengarahkan konsentrasi tegangan tepat ke pangkal konektor—lokasi terburuk yang mungkin terjadi. Sebaliknya, profil bertingkat atau berusuk mendistribusikan momen lentur secara merata sepanjang panjangnya dalam gradien berjenjang, sehingga untaian tembaga tetap berada dalam rentang elastisnya, bukan mengalami penguatan karena deformasi berulang (work-hardening) dan retak.
Analisis elemen hingga terhadap profil-profil ini membuat perbedaan menjadi nyata. Peredam regangan padat yang dirancang buruk menunjukkan lonjakan tegangan parah di dasar konektor, dengan masa pakai lentur dalam kisaran puluhan ribu siklus. Profil tersegmentasi yang dibangun di sekitar kabel dan bahan yang sama dapat mendorong target hingga mencapai wilayah jutaan siklus, asalkan jari-jari lentur dinamis tetap berada di atas sekitar sepuluh kali diameter luar kabel. Alur-alur (ribbing) tersebut bukan sekadar hiasan. Ia merupakan pegas mekanis yang mengatur kelengkungan yang dialami kabel.
Sebuah renovasi pabrik kimia mengilustrasikan konsekuensi di lapangan. Susunan kabel di koridor pencucian sebelumnya menggunakan heat shrink berperekat dan mulai gagal di area keluar konektor dalam jangka waktu operasional yang singkat. Konduktornya masih baik. Namun, selubung kabel mengeras akibat paparan bahan kimia, dan heat shrink tidak memberikan fleksibilitas bertahap, sehingga jari-jari lengkung di titik terminasi turun di bawah nilai minimum kabel. Dengan beralih ke overmold TPU berusuk yang terikat secara kimia pada selubung kabel yang kompatibel, titik kegagalan sepenuhnya bergeser keluar dari zona keluar konektor.
Penyegelan merupakan hasil sampingan dari kesinambungan, bukan tambahan gasket
Kelembapan biasanya tidak masuk ke dalam rangkaian kabel melalui dinding selubung. Kelembapan merambat sepanjang untaian tembaga dari transisi yang tidak disegel, didorong oleh aksi kapiler dan siklus termal. Cangkang mekanis dengan cincin-O dapat menyegel rumah, tetapi celah antara overmold dan selubung tetap menjadi jalur kebocoran potensial jika ikatan hanya bersifat mekanis. Overmolding menghilangkan jalur tersebut karena bahan leleh mengisi ruang-ruang interstisial dan menyatu dengan permukaan selubung.
Inilah mengapa perakitan overmold menjadi pilihan utama untuk mencapai rating IP67 dan IP68 ketika desain telah divalidasi secara tepat. Rating tersebut tidak otomatis. Rating bergantung pada pemilihan material, kualitas cetakan, dan pengendalian proses. Namun, mekanisme ini lebih kokoh dibandingkan mengandalkan gasket terkompresi atau perekat yang dapat memburuk seiring waktu. Dalam kondisi pencucian bertekanan tinggi, heat shrink berperekat lebih rentan terhadap jalur kebocoran kapiler seiring berjalannya waktu, sedangkan overmold yang terikat secara tepat dengan pelindung luar (jacket) yang kompatibel menciptakan penghalang homogen tanpa sambungan yang dapat rusak.
| Fitur | Perakitan overmold | Backshell jenis sekrup | Heat shrink berperekat |
|---|---|---|---|
| Kualitas peredam regangan | Sangat baik, geometri dapat disesuaikan | Baik, penjepit mekanis | Cukup baik, kendali lentur terbatas |
| Mekanisme Penyegelan | Ikatan kimia, tanpa sambungan | Bergantung pada O-ring | Bergantung pada perekat |
| Resistensi getaran | Tidak bisa longgar | Sekrup bisa lepas | Dapat mengikis atau mengelupas |
| Kekuatan tarik lepas | Antarmuka terikat, sering melebihi kekuatan jaket | Terbatas oleh klem | Terbatas oleh perekat |
| Peralatan awal | Memerlukan cetakan | Tidak ada | Tidak ada |
| Biaya per Unit pada Volume Produksi | Rendah | Tinggi, perakitan manual | Sedang, pekerjaan fisik |
Kompromi ini jujur: overmolding memerlukan cetakan dan pasangan bahan yang telah divalidasi. Untuk prototipe dan volume sangat rendah, heat shrink atau boot bisa menjadi pilihan rasional. Keunggulan ketahanan hanya membenarkan pembuatan cetakan bila perakitan tersebut akan mengalami gerak, kelembapan, atau getaran, serta bila volumenya cukup untuk mendukung pembuatan cetakan yang layak.
Standar menarik garis batas, tetapi konsistensi proses yang menentukan di sisi mana perakitan tersebut berada
IPC/WHMA-A-620 memberikan batasan penerimaan yang jelas untuk proses overmolding. Untuk Kelas 1, cetakan luar yang menutupi 75 persen keliling kawat atau selubung kabel dapat diterima. Untuk Kelas 2 dan Kelas 3, bahan cetak harus mengikuti kontur keliling penuh selubung kabel, dan celah atau bagian insulasi yang terbuka merupakan cacat. Kriteria-kriteria tersebut berguna karena mendorong diskusi mengenai arti sebenarnya dari istilah 'terikat sepenuhnya' dalam konteks inspeksi. Overmold Kelas 3 tidak hanya ada secara fisik, tetapi juga bersifat kontinu di sekeliling selubung kabel tanpa rongga atau delaminasi pada antarmuka.
Kesenjangan antara sampel yang memenuhi syarat dan lot produksi yang memenuhi syarat merupakan titik di mana keputusan pengadaan dibuat. Suhu cetakan, tekanan injeksi, tingkat kekeringan bahan, dan kondisi permukaan jaket semuanya memengaruhi kualitas ikatan. Suatu proses yang menghasilkan artikel pertama sesuai standar dapat mengalami penyimpangan jika variabel-variabel tersebut tidak dikendalikan secara ketat. Itulah bagian tak mencolok dari ketahanan overmolding, dan biasanya bagian inilah yang menentukan apakah perakitan tetap tersegel setelah beberapa tahun siklus termal.
Odia bekerja di sisi cetakan dan bahan dalam persamaan ini: mencocokkan senyawa overmold dengan kimia pelapis luar, menjaga parameter injeksi dalam jendela yang telah divalidasi, serta memeriksa integritas ikatan dan kesesuaian dimensi selama proses produksi—bukan hanya pada sampel pertama. Ketahanan rakitan kabel overmold bukanlah satu fitur tunggal yang dapat ditambahkan di akhir proses. Melainkan merupakan hasil gabungan dari antarmuka yang kompatibel, geometri yang mengelola kelengkungan, serta proses yang konsisten dan dapat diulang. Jika ketiga elemen tersebut selaras, maka titik keluar konektor tidak lagi menjadi titik lemah.
Daftar Isi
- Titik Lemah Hampir Tak Pernah Berada pada Kabel Itu Sendiri
- Ikatan Kimia Mengubah Dua Bagian Menjadi Satu Struktur Kontinu
- Geometri Peredam Regangan Menyebar Momem Lentur Alih-alih Memusatkannya
- Penyegelan merupakan hasil sampingan dari kesinambungan, bukan tambahan gasket
- Standar menarik garis batas, tetapi konsistensi proses yang menentukan di sisi mana perakitan tersebut berada

