
 EN



Słabe miejsce prawie nigdy nie jest samym kablem
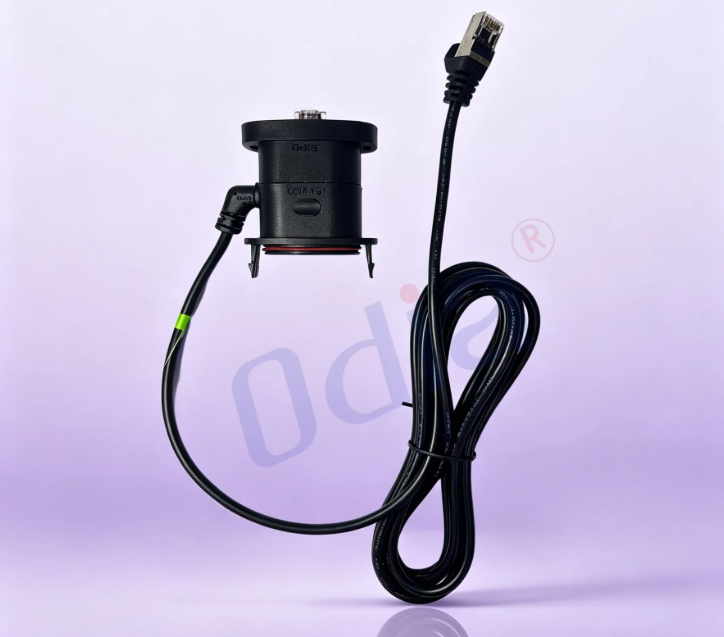
Rozdzielając uszkodzoną zespół kablowy, przewodnik zwykle pozostaje nietknięty w środkowej części długości kabla. Uszkodzenie występuje przy wyjściu z łącznika, tam, gdzie elastyczna powłoka styka się z sztywnym korpusem. Ten przejście stanowi punkt podparcia. Każdy zakręt, pociągnięcie i cykl drgań skupia naprężenie na krótkim odcinku miedzianego przewodu wiązanego i izolacji. Nakręcana osłona tylna oraz kawałek termokurczliwej rurki mogą zakryć tę strefę, ale zakrywanie nie jest tym samym co kontrolowanie jej. Nadlewka zmienia mechanikę w tym połączeniu zamiast jedynie ją ukrywać — właśnie to przynosi największą część zysku trwałości.
Ta różnica ma znaczenie, ponieważ wiele zespołów wygląda na chronionych. Termokurczliwa rurka jest tania, szybka w montażu i estetycznie porządna. Jednocześnie jednak pozostawia kabel swobodny do gięcia pod ostrzejszym kątem dokładnie tam, gdzie znajduje się miejsce zakończenia. Tryb awarii nie ujawnia się podczas kontroli przy odbiorze. Pojawia się dopiero po kilku tysiącach cykli w warunkach eksploatacyjnych, najczęściej jako niestabilne przerwanie obwodu, które znika po delikatnym poruszeniu przewodów.
Łączenie chemiczne przekształca dwie części w jedną ciągłą strukturę
Głównym powodem, dla którego zespół wykonany metodą overmoldingu ma dłuższą żywotność niż zespół złożony z oddzielnych elementów, jest przyczepność na granicy styku. Gdy polimer wprowadzany w procesie wtrysku jest chemicznie zgodny z powłoką kabla, ciepło masy topionej powoduje wzajemne rozprzestrzenianie się obu materiałów na poziomie cząsteczkowym. Wynikiem nie jest więc rękaw osadzony na powłoce kabla wyłącznie dzięki zaciskowi mechanicznemu. Jest to raczej ciągła przejściowa struktura plastyczna od korpusu łącznika do powłoki kabla – bez szwu, przez który mogłyby przedostać się zanieczyszczenia, i bez płaszczyzny poślizgu, którą można by wykorzystać do działania siły.
Dane z nadlewania opartego na przyczepności pokazują, jak bardzo to ma znaczenie. W testach wyciągania nadlew PUR zwiększył wytrzymałość na wyciąganie o około 25 procent w porównaniu do kabla odniesienia, a nadlew PA zwiększył ją o około 51 procent. Tryb uszkodzenia jest objaśniający: pęknięcie wystąpiło w samej powłoce kabla, a nie na granicy między nadlewną a powłoką, co oznacza, że połączenie było silniejsze niż otaczający je materiał. Jest to odwrotność sytuacji przy złączach z termokurczliwych rurek, gdzie klej stanowi najsłabsze ogniwo, a rurka może się ślizgać lub odwarstwiać pod wpływem długotrwałego obciążenia.
Wynika z tego praktyczna konsekwencja: chemia powłoki i nadlewki musi być dobrana do siebie. Nadlewka TPU na powłoce PUR lub TPU różni się od nadlewki TPU na powłoce PVC. Bez takiej zgodności zestaw zachowuje nadal formę nadlaną, ale połączenie jest powierzchowne, a deklaracja trwałości traci sens.
Geometria ulgi od naprężeń rozprasza moment zginania zamiast go skupiać
Wytłoczona osłona przeciwzgięciowa to nie tylko grudka plastiku wokół złącza. Geometria określa, gdzie skupia się energia zginania. Solidna, stożkowa osłona wygląda estetycznie, ale może przesunąć koncentrację naprężeń dokładnie na podstawę złącza – co jest najgorszym możliwym miejscem. Natomiast profil segmentowany lub żebrowany rozprasza moment zginający wzdłuż całej swojej długości w stopniowym, gradientowym rozkładzie, dzięki czemu wiązka miedzianych przewodów pozostaje w zakresie odkształceń sprężystych, unikając utraty plastyczności i pęknięć.
Analiza metodą elementów skończonych tych profili wyraźnie pokazuje różnicę. Źle zaprojektowany, pełny uchwyt przeciwobciążeniowy wykazuje silny szczyt naprężenia w miejscu połączenia z przewodem, a jego żywotność przy cyklicznym gięciu mieści się w zakresie kilkudziesięciu tysięcy cykli. Profil segmentowy wykonany z tego samego przewodu i materiału może zwiększyć docelową liczbę cykli do miliona, pod warunkiem, że dynamiczny promień gięcia pozostaje powyżej ok. dziesięciokrotnej średnicy zewnętrznej przewodu. Rzeźbienie nie ma charakteru wyłącznie estetycznego – stanowi sprężynę mechaniczną kontrolującą krzywiznę, jakiej doświadcza przewód.
Modernizacja zakładu chemicznego ilustruje skutki występujące w terenie. Zespolenia w korytarzu poddanym myciu pod ciśnieniem wykonano za pomocą termokurczliwych osłonek z warstwą klejącą, które ulegały uszkodzeniu w strefie wyjścia przewodu z łącznika już po krótkim okresie eksploatacji. Przewodniki pozostawały w dobrym stanie. Poszycie stwardniało pod wpływem narażenia na chemikalia, a termokurczliwe osłonki nie zapewniały stopniowej elastyczności, przez co promień gięcia w miejscu zakończenia przewodu spadł poniżej minimalnej wartości dopuszczalnej dla tego kabla. Zastąpienie tych osłonek formowaną z TPU osłonką żebrowaną, połączoną klejowo z kompatybilnym poszyciem, całkowicie przeniosło miejsce uszkodzenia poza strefę wyjścia przewodu z łącznika.
Uszczelnienie jest efektem ubocznym ciągłości konstrukcji, a nie dodatkowym uszczelniaczem
Wilgoć zazwyczaj nie przedostaje się do zestawu kablowego przez ściankę powłoki. Przenika wzdłuż miedzianych przewodów od nieuszczelnionego przejścia, napędzana działaniem kapilarnym oraz cyklami termicznymi. Mechaniczna osłona tylna z uszczelką pierścieniową może uszczelnić obudowę, jednak szczelina pomiędzy nadlewem a powłoką pozostaje potencjalną ścieżką przecieku, jeśli połączenie jest wyłącznie mechaniczne. Nadlewanie eliminuje tę ścieżkę, ponieważ stopiony materiał wypełnia przestrzenie międzycząsteczkowe i łączy się z powierzchnią powłoki.
Dlatego zespół z nadlewaniem jest domyślną metodą osiągnięcia stopnia ochrony IP67 i IP68, gdy projekt został odpowiednio zweryfikowany. Stopień ochrony nie jest uzyskiwany automatycznie. Zależy on od doboru materiałów, jakości narzędzi oraz kontroli procesu. Mechanizm ten jest jednak bardziej odporny niż poleganie na ściskanej uszczelce lub kleju, który może się degradować. W warunkach mycia pod wysokim ciśnieniem termozszywka z klejem jest bardziej narażona na powstawanie ścieżek przecieków kapilarnych w czasie, podczas gdy prawidłowo połączony nadlew z kompatybilną powłoką tworzy jednolitą barierę bez szwu, który mógłby zostać naruszony.
| Funkcja | Zestaw z przemoldowaniami | Kołnierz śrubowy | Termozszywka z klejem |
|---|---|---|---|
| Jakość ogranicznika obciążenia rozciągającego | Doskonała, geometria dopasowalna | Dobra, uchwyt mechaniczny | Średnia, ograniczona kontrola gięcia |
| Mechanizm szczelności | Łączenie chemiczne, brak szwu | Zależne od pierścienia uszczelniającego | Zależne od kleju |
| Odporność drgań | Nie można poluzować | Śruby mogą się odkręcać | Może powodować ścieranie lub odłuszczenie |
| Wytrzymałość na wypchnięcie | Połączenie klejone, często wyższa wytrzymałość niż przewodu | Ograniczone przez zacisk | Ograniczone przez klej |
| Wysokie koszty wstępne narzędzi | Wymagana forma | Brak | Brak |
| Koszt jednostkowy przy dużych partiach | Niski | Wysokie, montaż ręczny | Średnie, praca ręczna |
Kompromis jest uczciwy: nadlewane formowanie wymaga formy i zweryfikowanej pary materiałów. Dla prototypów i bardzo małych partii rozsądny wybór może stanowić osłona termokurczliwa lub gumowa nakładka. Przewaga trwałości uzasadnia koszty narzędzia jedynie wtedy, gdy zespół będzie poddawany ruchowi, wilgoci lub wibracjom oraz gdy wielkość partii pozwala na wykorzystanie odpowiedniej formy.
Normy wyznaczają granicę, ale spójność procesu decyduje, po której stronie tej granicy znajdzie się zespół.
Norma IPC/WHMA-A-620 określa zakres akceptowalnych odchyłek dla nadlewania. Dla klasy 1 dopuszczalne jest zewnętrzną formę obejmującą 75 procent obwodu przewodu lub powłoki izolacyjnej. Dla klasy 2 i klasy 3 materiał nadlewany musi dokładnie odzwierciedlać cały obwód powłoki izolacyjnej, a wszelkie przerwy lub odsłonięta izolacja uznawane są za wady. Te kryteria są przydatne, ponieważ zmuszają do dyskusji nad tym, co w praktyce inspekcyjnej oznacza „pełne połączenie”. Nadlew klasy 3 nie wystarczy, że jest obecny – musi być ciągły wokół całej powłoki izolacyjnej, bez żadnych pustych przestrzeni ani odwarstwienia na styku.
Przerwa między zgodnym wzorcem a zgodną serią produkcyjną to miejsce, w którym podejmowane są decyzje zakupowe. Temperatura formy, ciśnienie wtrysku, suchość materiału oraz stan powierzchni otuliny wpływają na jakość połączenia. Proces, który wytwarza idealny pierwszy egzemplarz, może ulec odchyleniu, jeśli te zmienne nie będą kontrolowane. To niepozorną częścią trwałości wyrobów z nadlewaniem i zwykle właśnie ona decyduje o tym, czy zespół pozostanie uszczelniony po kilku latach cykli termicznych.
Odia działa po stronie formy i materiału w tym równaniu: dopasowuje związek do nadlewania do chemii powłoki, utrzymuje parametry wtrysku w ramach zweryfikowanego zakresu oraz sprawdza integralność połączenia i zgodność wymiarową w całym cyklu produkcji, a nie tylko przy pierwszym egzemplarzu. Trwałość zmontowanego przewodu z nadlewaniem nie jest pojedynczą cechą, którą można dodać na końcu procesu. Jest to suma zgodnego interfejsu, geometrii zarządzającej wyginaniem oraz powtarzalnego procesu. Gdy te trzy elementy są zsynchronizowane, miejsce wyjścia łącznika przestaje być słabym punktem.
Spis treści
- Słabe miejsce prawie nigdy nie jest samym kablem
- Łączenie chemiczne przekształca dwie części w jedną ciągłą strukturę
- Geometria ulgi od naprężeń rozprasza moment zginania zamiast go skupiać
- Uszczelnienie jest efektem ubocznym ciągłości konstrukcji, a nie dodatkowym uszczelniaczem
- Normy wyznaczają granicę, ale spójność procesu decyduje, po której stronie tej granicy znajdzie się zespół.

