
 EN



Qu’est-ce qu’un connecteur à broches ?
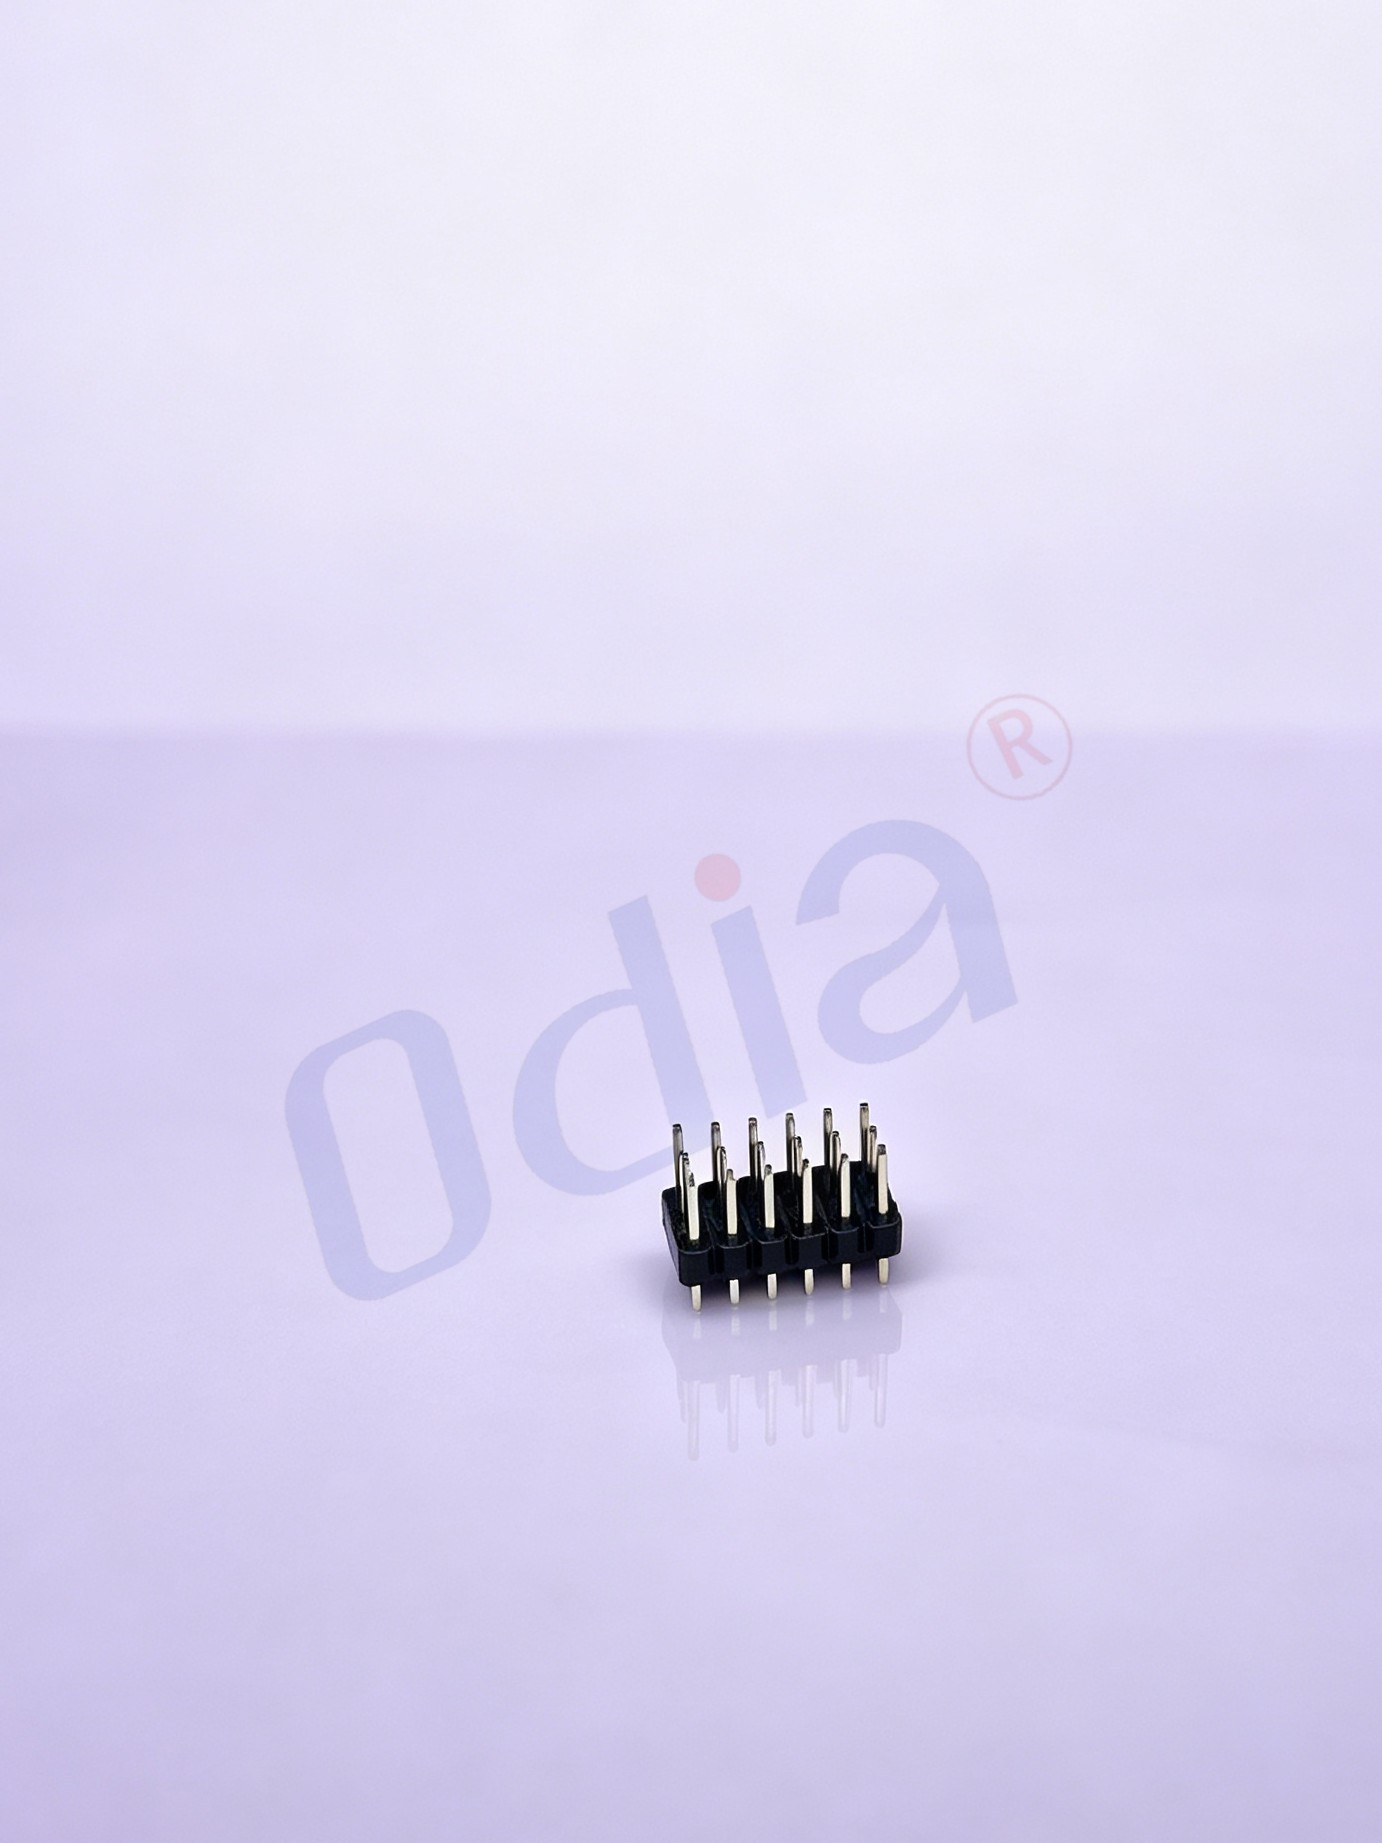
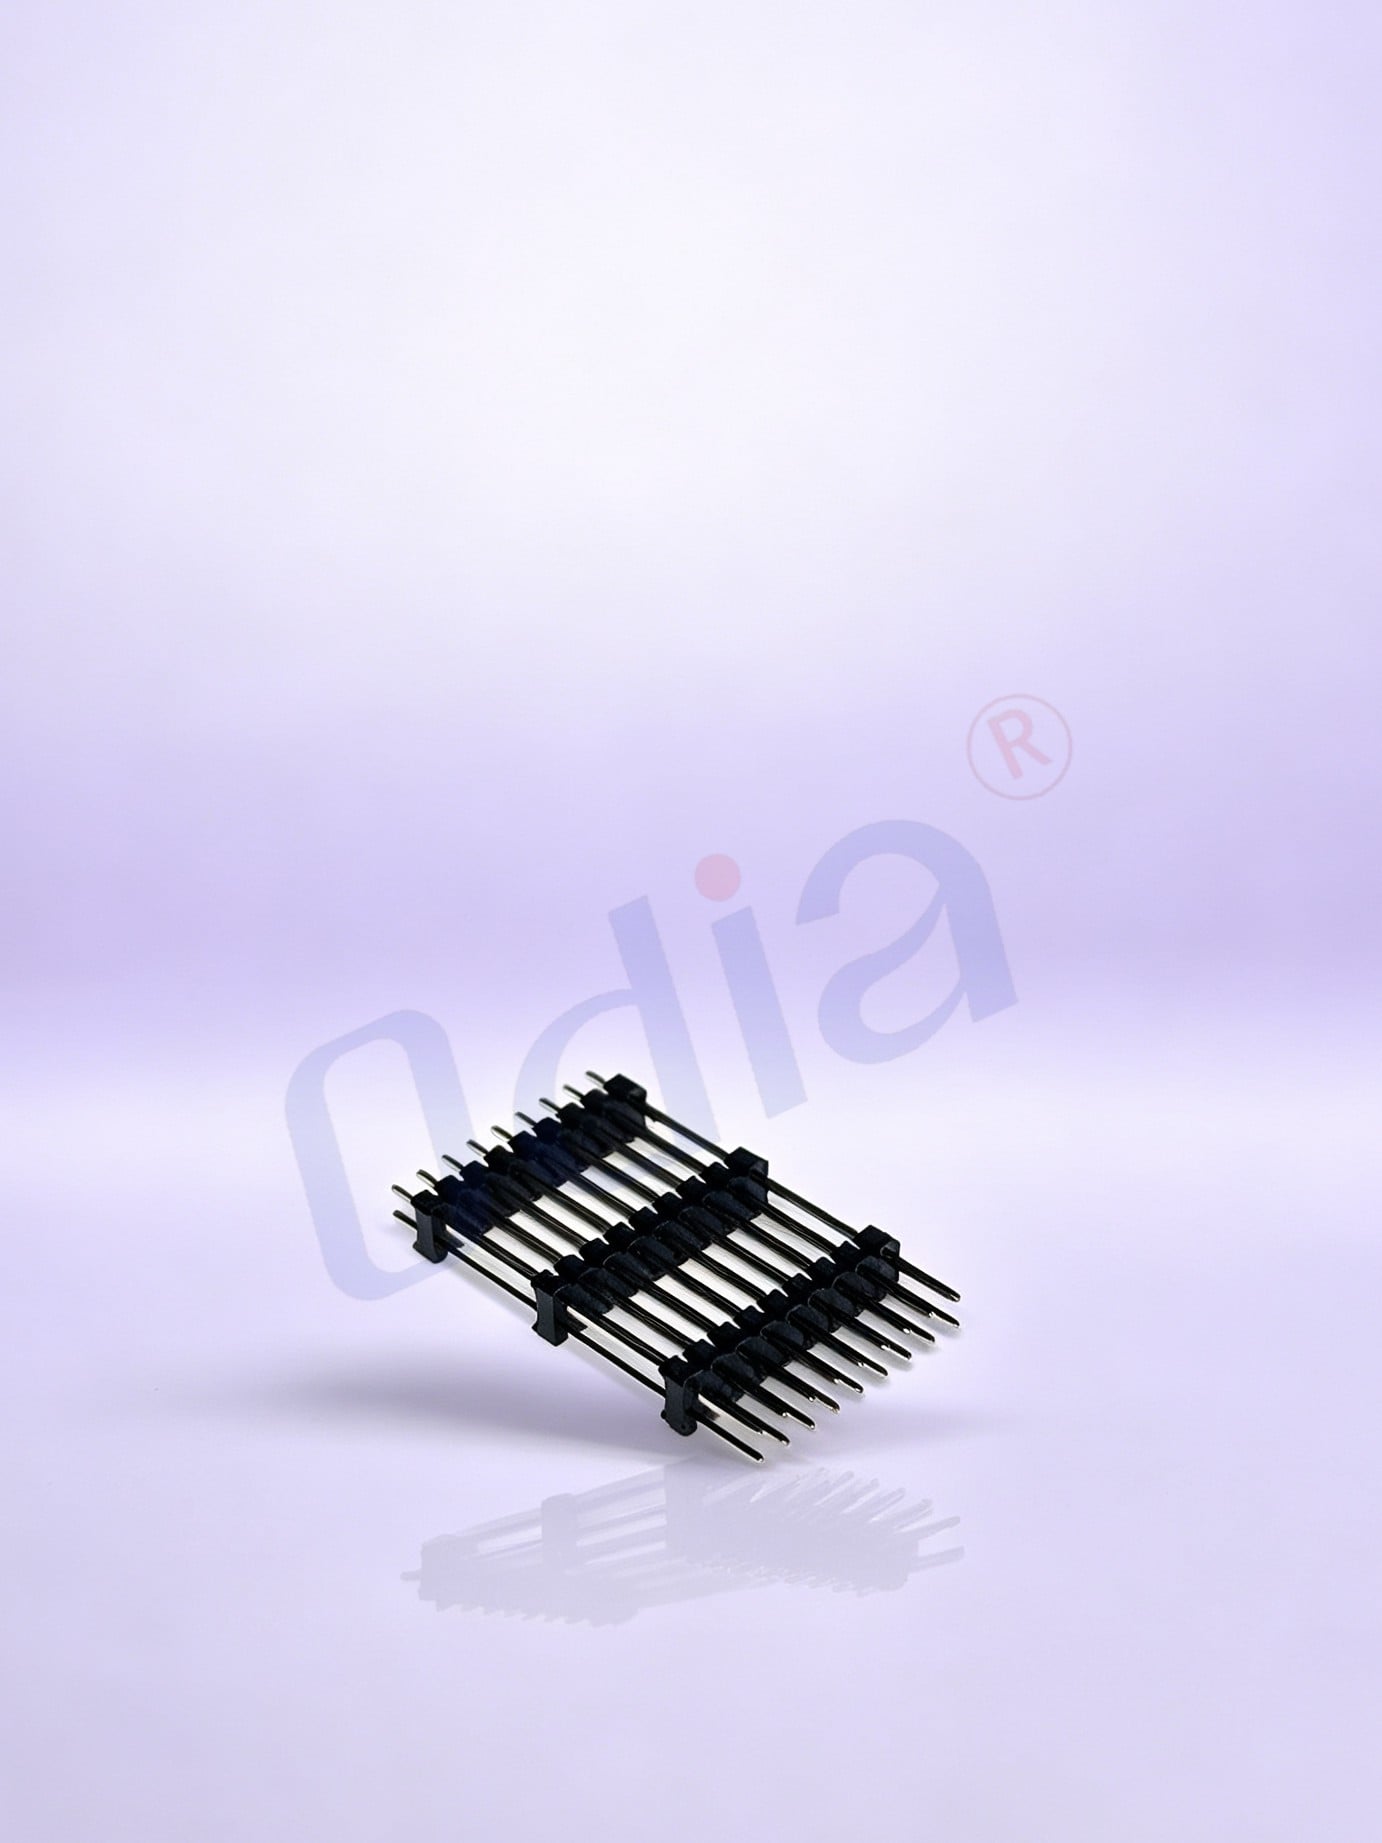
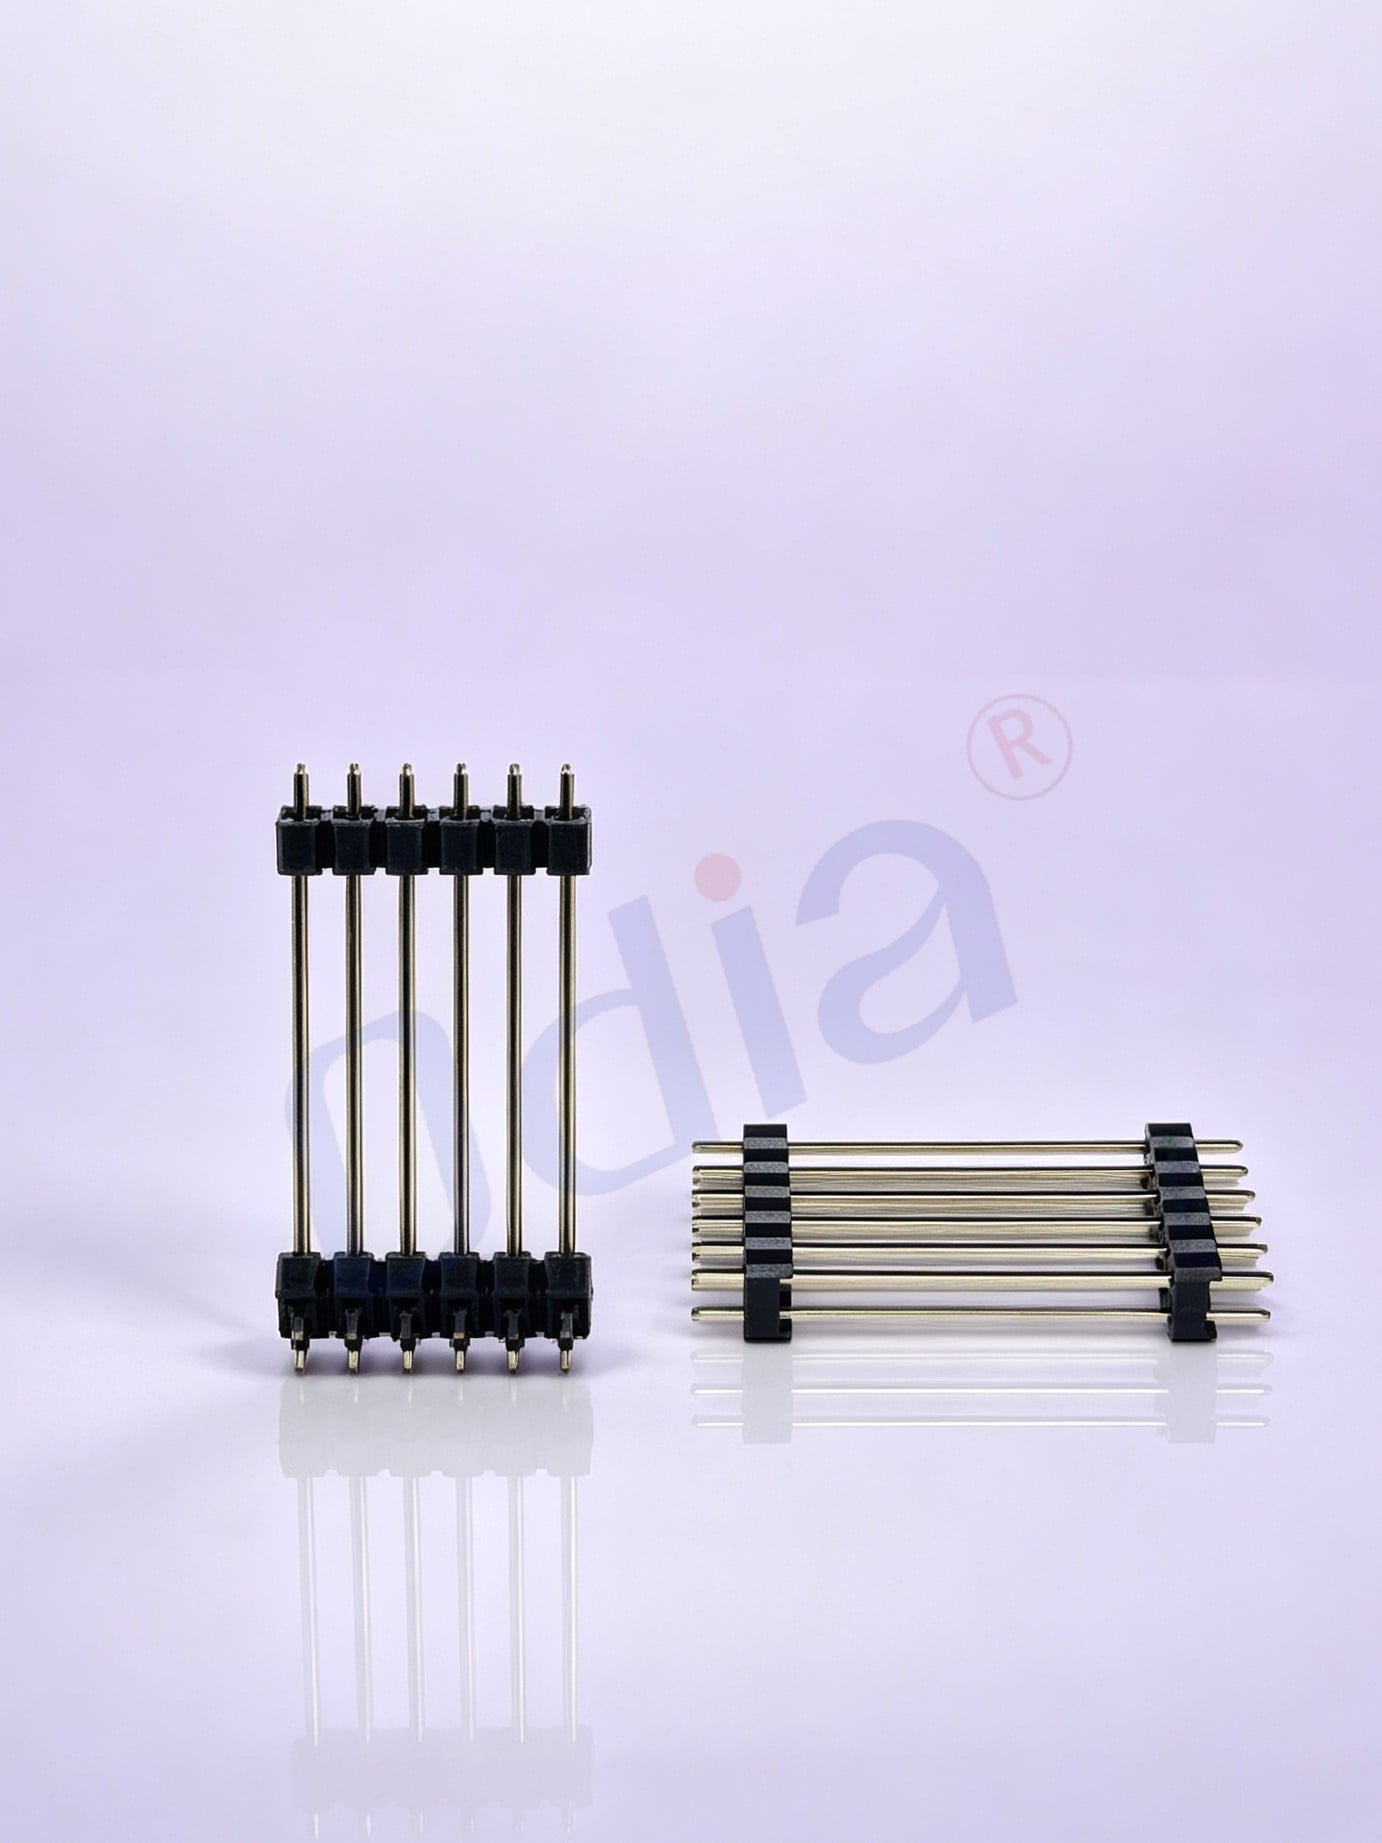
Les connecteurs à broches constituent la partie mâle d’un système de connecteur carte-à-carte. Ils se composent d’une ou plusieurs rangées de broches métalliques — disponibles en versions à trou carré et à broche tournée ronde — encapsulées dans un isolant plastique moulé, et sont montés directement sur une carte PCB par procédé à travers-trou (DIP) ou à montage en surface (SMT). Sous leur forme la plus courante, les connecteurs à broches offrent une interface de connexion fiable et économique pour le routage de signaux et d’alimentation dans une large gamme de conceptions d’assemblages électroniques.
Cette catégorie couvre une vaste sélection de pas (1,27 mm, 2,0 mm et 2,54 mm), d’orientations de montage (DIP droit, à angle droit de 90 degrés et SMT), de configurations de rangées (simple et double rangée) ainsi que de constructions d’isolants — notamment les variantes standard à simple isolant, à double couche, à triple couche, à type porte, en forme de U et optimisées pour le SMT. Cette gamme permet à une seule catégorie de produits de répondre à des besoins aussi variés que les cartes de commande industrielles anciennes, les modules compacts de capteurs IoT ou les conceptions de systèmes embarqués de nouvelle génération.
Caractéristiques principales du produit
- Options de pas : 2,54 mm (standard industriel), 2,0 mm et 1,27 mm — couvrant à la fois les conceptions anciennes grand public et les cartes de circuits imprimés compactes à pas fin
- Types de fixation : DIP droit à 180 degrés avec montage traversant, montage traversant à angle droit de 90 degrés et montage en surface (SMT) pour l’assemblage par reflow
- Types de broches : Trou carré et broche ronde tournée, chacun offrant une géométrie de contact et des caractéristiques de rétention différentes
- Configurations de rangées : Simple rangée (1×n) et double rangée (2×n), sélectionnables selon le nombre de broches et la densité d’interface requise
- Variantes d’isolants : Standard, à double couche (résistance vibratoire améliorée), à triple couche, de type porte (disposition clé des broches centrales pour éviter les erreurs) et de type U (courbure en forme de U pour une stabilité d’assemblage accrue dans les espaces restreints)
- Matériau du boîtier : Isolant en PA6T pour une stabilité thermique et une constance dimensionnelle ; broches de contact en laiton avec finition plaquée pour une conductivité fiable
- Conformité : Les produits de cette gamme sont conçus pour être compatibles avec les normes RoHS et UL. Si des documents de certification spécifiques sont requis pour votre application ou pour le processus de qualification de fournisseur, veuillez confirmer la portée actuelle de conformité applicable avant la finalisation de la nomenclature.
Applications courantes
Les têtes de broches sont utilisées dans pratiquement tous les segments de la fabrication électronique moderne, depuis l’assemblage grand volume destiné aux consommateurs jusqu’aux systèmes industriels de haute précision :
- Automatisation industrielle : Les cartes d’interface API, les interconnexions de modules capteurs, les circuits pilotes d’actionneurs et les cartes de contrôleurs robotisés reposent fréquemment sur des têtes de broches de pas 2,54 mm et 2,0 mm pour des liaisons modulaires et facilement entretenables entre cartes de circuits imprimés
- Électronique automobile : Les connecteurs compacts à pas fin (1,27 mm, 2,0 mm) sont destinés aux cartes filles d’UCP, aux modules de gestion de batterie et aux sous-ensembles d’interfaces capteurs, là où l’espace disponible sur la carte constitue une contrainte principale
- Internet des objets (IoT) et systèmes embarqués : Le connecteur à broches de pas 2,54 mm reste la norme pour les plateformes de prototypage, les cartes d’extension microcontrôleur et le matériel de développement ; les variantes à pas fin deviennent de plus en plus courantes sur les cartes de production à forte densité
- Appareils médicaux : Les connecteurs à broches traversantes fabriqués à partir de matériaux conformes à la directive RoHS sont privilégiés pour les interconnexions internes de cartes dans les équipements médicaux, où la stabilité de contact à long terme et la traçabilité documentaire constituent des exigences de conception
- Communications de données et électronique grand public : Les versions DIP et SMT des connecteurs à broches permettent le routage de signaux sur le matériel passerelle, les modules d’interfaces de communication et les cartes mères d’appareils grand public
Comment choisir le bon connecteur à broches
Sélection du pas
Vous savez déjà que 2,54 mm est la norme de facto pour la plupart des conceptions à montage traversant — et pour de bonnes raisons. Cette valeur est compatible avec la plus large gamme d’embases femelles, de cartes de développement et de câblages prêts à l’emploi. Toutefois, la contrainte réelle dans les circuits imprimés compacts concerne souvent la hauteur d’emboîtement, l’espacement entre composants adjacents, ainsi que la capacité de votre chaîne de production à manipuler des pas fins. Si l’espace disponible sur la carte est limité et que votre procédure d’assemblage le permet, des connecteurs à broches avec un pas de 2,0 mm ou de 1,27 mm permettent d’atteindre une densité nettement supérieure dans les mêmes limites d’encombrement.
Alors, quel pas devez-vous réellement choisir en premier lieu ? Si votre conception implique des facteurs de forme compacts — modules IoT, électronique portable ou cartes de commande haute densité — un pas de 2,0 mm ou de 1,27 mm peut constituer un bon point de départ. Si vous concevez une carte de commande à usage général, une plateforme de prototypage ou tout ensemble où la compatibilité inter-fournisseurs est une priorité, le pas de 2,54 mm reste le choix pratique et moins risqué. Aucune de ces deux options n’est universellement supérieure : le pas de 2,54 mm s’impose lorsque la facilité d’assemblage et une large compatibilité d’accouplement sont essentielles, tandis que les variantes à pas fin conviennent mieux lorsque les exigences de densité de carte dictent la conception.
Orientation de montage : droit vs. angle droit
Le choix entre une tête de broches droite (verticale) et une tête de broches à angle droit ne dépend pas uniquement de la hauteur disponible sur la carte. Le critère décisionnel le plus courant concerne la direction de routage du câble ou du connecteur — en particulier, la nécessité que le connecteur femelle apparié sorte horizontalement par rapport à la carte, et la contrainte éventuelle exercée par l’enceinte ou le châssis sur l’accès vertical pour l’appariement. Les têtes de broches à angle droit sont fréquemment privilégiées lorsque le faisceau de câbles doit faire face à une ouverture dans un panneau, ou lorsque des cartes empilées verticalement limitent l’espace nécessaire pour l’appariement vertical d’un connecteur droit.
Si le processus d’assemblage implique l’insertion automatisée de la carte sur le circuit imprimé (PCB), les têtes de broches DIP droites sont généralement plus faciles à fixer et à inspecter. Si l’assemblage final implique une connexion manuelle du câble dans une enceinte confinée, le montage à angle droit conduit souvent à un point de connexion plus accessible et plus facile à entretenir.
Montage traversant vs. montage en surface (SMT)
Les connecteurs à broches traversantes offrent une fixation mécanique plus robuste et conviennent mieux aux connecteurs destinés à subir de nombreux cycles d’accouplement ou des vibrations en conditions réelles. Les connecteurs à broches CMS – y compris les variantes CMS à trous carrés figurant dans ce catalogue – sont optimisés pour les lignes de production automatisées à grand volume utilisant le procédé de reflow, où la précision de positionnement et la constance du procédé constituent les objectifs principaux. Si votre ligne de production utilise l’assemblage CMS automatisé et que la conception ne requiert pas une grande résistance aux cycles d’accouplement, les connecteurs CMS réduisent la main-d’œuvre d’assemblage par unité et améliorent l’utilisation de l’espace sur la carte.
Configuration de l’isolant : standard, type porte et type U
Les têtes de broches à simple isolant standard conviennent à la majorité des applications d’acheminement de signaux. Les têtes de broches à type porte (gate-type), qui présentent une ou plusieurs positions de broche intentionnellement laissées vides afin de constituer une fonction de clé, sont utilisées là où le risque de mauvaise connexion est préoccupant : la position clé empêche physiquement toute insertion inversée ou décalée, ce qui s’avère particulièrement utile dans les ensembles comportant plusieurs connecteurs adjacents partageant le même pas et les mêmes dimensions de boîtier.
Les variantes à isolant double couche et triple couche renforcent la résistance mécanique et améliorent la tenue aux vibrations — un critère essentiel dans les applications électroniques automobiles et de commande industrielle, où les connecteurs peuvent être soumis à des charges vibratoires mécaniques continues.
Remarque concernant l’empreinte au sol et la compatibilité dimensionnelle
Une erreur courante lors de l’approvisionnement d’embases à broches auprès d’un nouveau fournisseur consiste à supposer que l’empreinte sur le circuit imprimé (PCB) est interchangeable. La longueur des broches, le diamètre des pastilles pour montage traversant et la hauteur entre broche et isolant peuvent varier d’un fabricant à l’autre de manière à affecter la géométrie des joints de soudure et les espacements avec les composants adjacents. Si vous évaluez une source alternative pour une conception existante, vérifiez le dessin cote avant de passer une commande de premier échantillon en le comparant à l’empreinte PCB actuelle — détecter un désaccord d’empreinte avant l’inspection du premier échantillon coûte nettement moins cher qu’une révision de carte en cours de production.
Considérations liées à l’approvisionnement et à l’achat
Les connecteurs à broches sont parmi les types de produits les plus standardisés dans la catégorie des connecteurs pour cartes de circuits imprimés (PCB), mais « standardisés » ne signifie pas nécessairement « interchangeables sans condition ». Pour les équipes achats chargées de la gestion des nomenclatures de production (BOM), les principaux critères d’approvisionnement sont les suivants : correspondance du pas et du type de montage, conformité du dessin cote à cote avec l’empreinte PCB existante, classe de température du matériau de l’isolant par rapport aux conditions de processus et d’exploitation, ainsi que la couverture documentaire en matière de conformité pour les régions cibles de votre marché.
Pour les acheteurs approvisionnant les marchés européens, la documentation attestant la conformité RoHS constitue une exigence minimale d’accès au marché. Pour les acheteurs japonais et coréens, une documentation qualité formelle — incluant les déclarations de matériaux et les registres de traçabilité des fournisseurs — fait généralement partie intégrante du processus de qualification. Si vous évaluez pour la première fois un fournisseur international de connecteurs à broches, il est courant de demander les dessins cotés, les certificats de conformité et un échantillon physique afin d’effectuer une inspection sur premier article, avant toute validation définitive dans la nomenclature (BOM).
Si votre conception est en phase de sélection finale et que vous évaluez les options de présentation, de configuration et de fixation par rapport à votre plan de circuit imprimé (PCB) et à votre processus de production, une assistance technique spécifique à l’application est disponible afin de préciser la spécification sans avoir recours à des échanges répétés sur l’interprétation des dimensions.