
 EN



Qu’est-ce qu’un connecteur femelle à broches ?
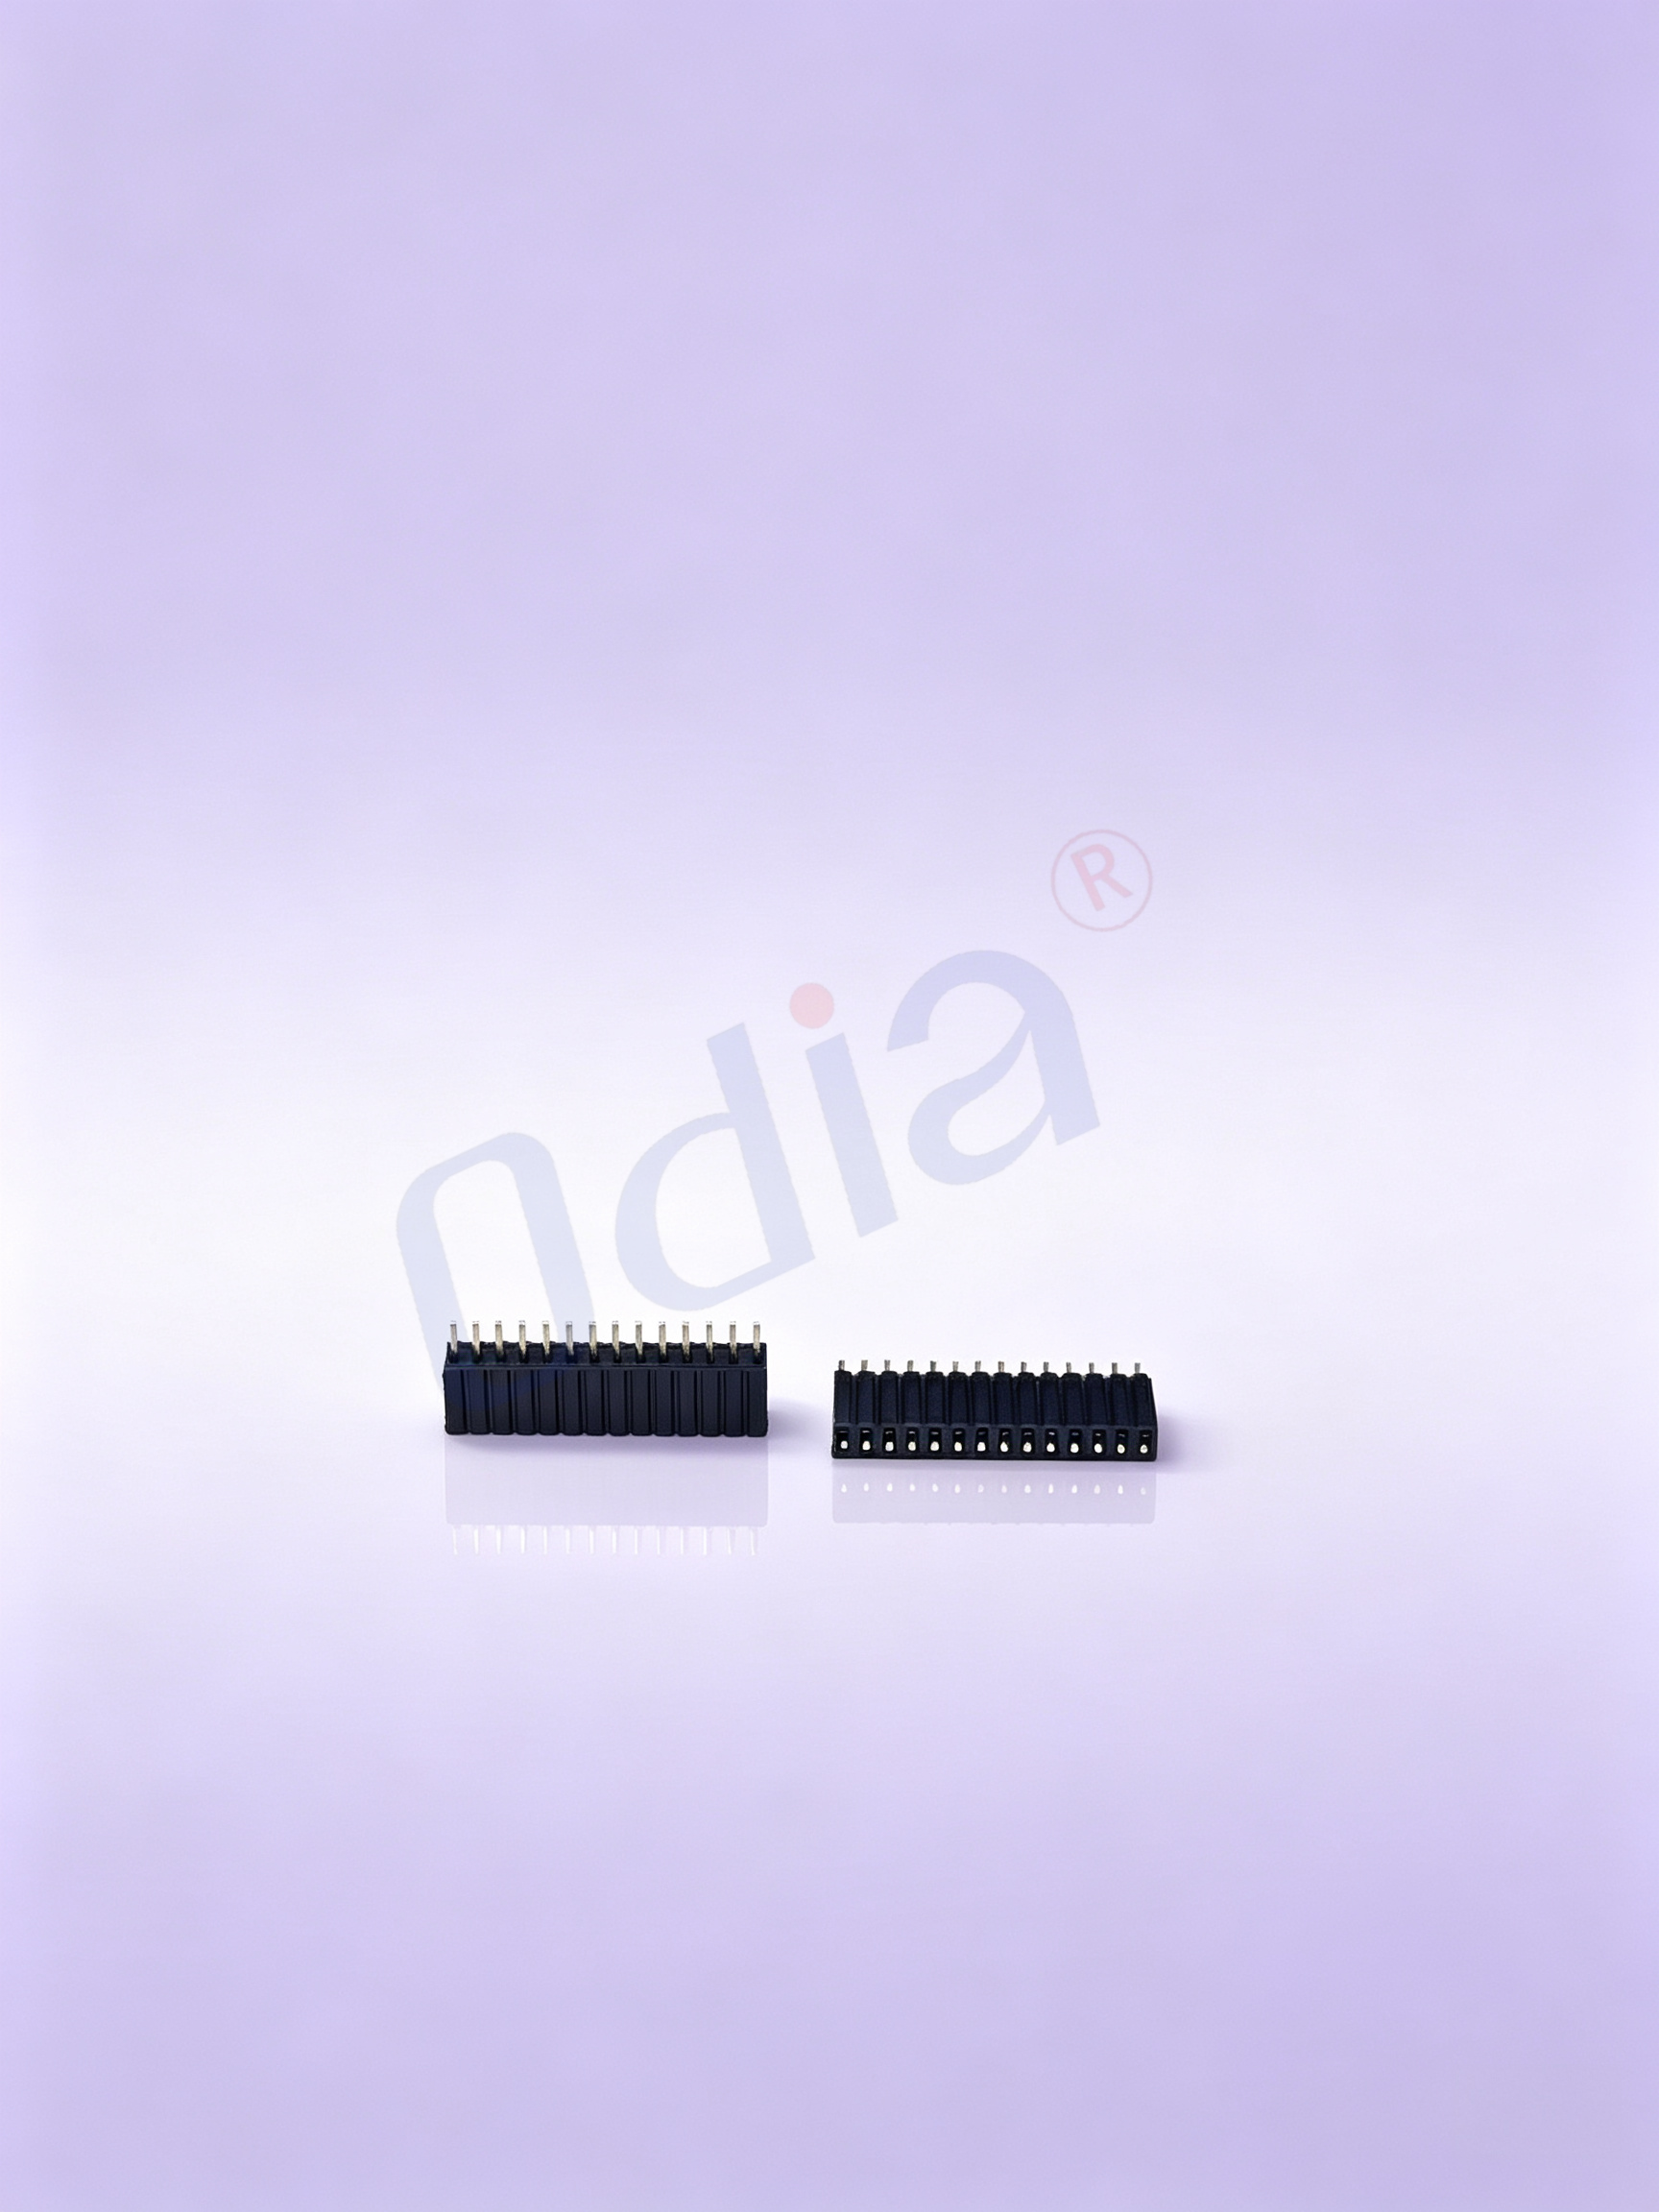
Les connecteurs femelles à broches — aussi appelés douilles femelles ou connecteurs femelles — constituent la contrepartie réceptrice des connecteurs mâles à broches ; ils sont conçus pour accueillir des broches mâles et établir une interface électrique amovible et fiable sur une carte PCB. Chaque contact utilise une géométrie de ressort de précision afin de maintenir fermement la broche appariée, assurant ainsi une force de contact constante tout au long du nombre de cycles d’insertion spécifié. Cet engagement à ressort est ce qui distingue un connecteur femelle bien spécifié d’une douille générique : la force normale de contact détermine à la fois la stabilité de la résistance électrique et les performances de rétention à long terme.
Dans la conception de cartes de circuits imprimés (PCB), les connecteurs femelles sont spécifiés conjointement avec leurs connecteurs mâles correspondants comme une paire appariée. Les pas courants — 2,54 mm (0,1 pouce), 2,0 mm et 1,27 mm — définissent l’espacement centre à centre des contacts et doivent correspondre exactement entre les moitiés mâle et femelle. Cette catégorie couvre l’ensemble des formats de connecteurs femelles pour montage sur PCB : versions droites DIP (à travers-trou), DIP à angle droit et versions à montage en surface (SMT), disponibles en configurations simples ou doubles rangées. Deux types de douilles de contact sont proposés — à trou carré et à ressort en forme de griffe ronde — chacun adapté à une géométrie de broche et à des exigences spécifiques de maintien du contact.
Caractéristiques principales du produit
- Conception du ressort de contact : Les connecteurs femelles dotés d’une géométrie précise des ressorts de contact assurent une force d’insertion et une force normale de contact constantes sur l’ensemble des cycles d’accouplement prévus. Le matériau des ressorts de contact — généralement du bronze au phosphore ou un alliage de cuivre-beryllium — détermine dans quelle mesure le contact conserve sa force de serrage tout au long de la durée de vie utile du produit, notamment dans les applications comportant des cycles répétés d’accouplement ou des températures ambiantes élevées. Le bronze au phosphore offre un équilibre fiable entre coût et performance pour les applications générales ; le cuivre-beryllium est spécifié lorsque des forces de rappel plus élevées et une meilleure résistance à la fatigue sont requises.
- Options de pas : Les pas standards de 2,54 mm, 2,0 mm et 1,27 mm couvrent la majorité des besoins en conception de cartes PCB. Le pas de 2,54 mm reste le plus couramment utilisé pour les interfaces de signaux à usage général et les cartes de développement compatibles avec les breadboards. Les pas de 2,0 mm et 1,27 mm sont de plus en plus spécifiés dans les conceptions compactes où la surface disponible sur la carte est limitée. L’adoption d’un pas plus fin, comme 1,27 mm, améliore la densité de composants sur la carte, mais augmente également le risque d’erreur lors du montage manuel et exige des tolérances plus strictes sur l’empreinte PCB correspondante — un compromis qu’il convient d’expliciter clairement avant de finaliser la conception.
- Types de montage : Les têtes femelles DIP à montage traversant offrent une retenue mécanique robuste pour l’assemblage manuel et les applications soumises à des contraintes mécaniques. Les variantes DIP à angle droit permettent une sortie horizontale du connecteur, optimisant le routage là où l’espace libre sur la carte est limité. Les têtes femelles SMT sont compatibles avec les profils de soudure par reflow et les lignes automatisées d’assemblage de cartes PCB, avec des boîtiers en nylon haute température ou en LCP, résistant jusqu’à 260 °C en température de pointe de reflow.
- Configuration en rangées : Les têtes femelles simples rangées sont utilisées pour les connexions standard de sortie de signaux. Les configurations doubles rangées augmentent la densité de broches dans l’encombrement identique et sont courantes dans les applications nécessitant davantage de circuits sans élargir la surface de la carte PCB allouée au connecteur.
- Plaquage de contact : Des finitions de contact standard en étain et plaquées or sont disponibles. Le plaquage or est souvent considéré comme la référence premium par défaut pour les connecteurs femelles dans toutes les applications — eh bien, en réalité, pour les applications où le nombre de cycles d’insertion/éjection est faible et où l’environnement est contrôlé et sec, le plaquage étain offre une fiabilité à long terme comparable à un coût nettement inférieur. Lorsque la résistance à la corrosion est essentielle — par exemple dans des environnements à forte humidité ou pour répondre à des exigences critiques d’intégrité du signal — le plaquage or procure un avantage mesurable en termes de stabilité de la résistance de contact tout au long de la durée de vie du produit.
- Conformité RoHS : Les connecteurs femelles couvrent l’ensemble de la gamme de pas et de configurations, avec des matériaux conformes à la directive RoHS, respectant ainsi les restrictions relatives aux substances dangereuses applicables aux produits commercialisés dans l’UE, au Japon et sur d’autres marchés réglementés. Des nombres de broches personnalisés et des options de couleur de boîtier sont disponibles afin de soutenir la différenciation produit ou les exigences de prévention des erreurs d’assemblage.
Applications courantes
Vous savez déjà que les connecteurs de tête féminins apparaissent dans pratiquement toutes les catégories d'équipements électroniques. Il convient de se concentrer sur la manière dont l'environnement d'application spécifique influence les choix de spécificationset sur les cas où les hypothèses de sélection génériques ont tendance à créer des problèmes.
Sur automatisation industrielle , les têtes femelles sont utilisées dans les cartes d'entrée/sortie PLC, les modules d'interface des capteurs et les interconnexions des cartes de contrôle. Les exigences en matière de fiabilité sont élevées, car les pannes de connexion dans les lignes de production automatisées se traduisent directement par des coûts de temps d'arrêt. La rétention de ressort de contact et la stabilité dimensionnelle du boîtier en cycle thermique sont les paramètres de performance pertinents, pas seulement la résistance de contact initiale.
Sur robotique et commande de mouvement , les cycles répétés d'accouplement et de désaccouplement pendant l'entretien imposent des exigences réelles sur la résistance à la fatigue par contact du ressort. Les têtes de femme dans ces applications bénéficient de ressorts de contact en bronze phosphore ou en cuivre béryllium qui maintiennent la force de serrage tout au long de la durée de vie de la connexion, pas seulement lors de l'assemblage initial.
Sur appareils médicaux et instrumentation , les exigences de documentation dépassent les performances électriques et mécaniques. La traçabilité des matériaux, les déclarations RoHS et la documentation des processus de qualité sont des exigences seuil pour l'approbation des marchés. Les lignes directrices de cette section s'alignent sur les directives générales des normes de performance des connecteurs applicables à l'électronique médicale et industrielle; si un numéro de norme spécifique doit être cité pour une application donnée, confirmer la version active actuelle et l'édition applicable avant utilisation.
Sur centres de données et matériel serveur , des têtes femelles à hauteur de 1,27 mm et 2,0 mm sont utilisées dans les interfaces board-to-board et wire-to-board dans le châssis du serveur. La stabilité de la résistance au contact sur la durée de vie de l'équipement est la principale préoccupation de la spécification, ce qui fait des contacts plaqués or le choix standard dans ce segment.
Sur développement et prototypage d'appareils électroniques grand public , les connecteurs femelles à pas de 2,54 mm offrent une interface amovible qui permet de séparer les cartes pour la programmation, les tests et les retouches sans soudure. Ce pas reste la norme pour les cartes de développement et les kits d’évaluation en raison de leur espacement compatible avec les plaques d’essai.
Comment choisir le bon connecteur femelle
Alors, quelle spécification de connecteur femelle devriez-vous retenir en premier lieu ? Cela dépend de votre priorité : densité sur la carte, compatibilité avec le procédé de soudage, facilité de montage manuel ou durée de vie en cycles d’accouplement — or ces facteurs ne conduisent pas toujours vers la même spécification.
Commencez par la compatibilité du pas. Le lancer de tête de la femelle doit correspondre exactement au lancer de tête de l'épingle d'accouplement. Un problème courant lors de l'approvisionnement de plusieurs fournisseurs est de découvrir que les produits commercialisés comme compatibles avec les empreintes de 2,54 mm standard ont des tolérances d'envergure d'épingle suffisamment larges pour provoquer un contact intermittent lorsqu'ils sont couplés avec des cartes La vérification des dessins dimensionnels, et non seulement la spécification de la hauteur nominale, est l'étape pratique qui empêche cette catégorie de problème de champ.
Vérifiez l'empreinte des PCB avant de vous engager auprès d'un fournisseur. Une erreur courante lors de la spécification de têtes de femme est de supposer que l'empreinte est interchangeable entre les fournisseursuniquement pour découvrir que la largeur du corps du boîtier et les tolérances d'entrée des broches varient suffisamment pour causer des problèmes d'ajustement ou de L'appariement de l'en-tête féminin au fichier de mise en page de PCB spécifique, y compris la taille du trou pour les variantes DIP ou les dimensions du tampon pour les variantes SMT, évite les coûts de révision des cartes à un stade avancé.
Sélectionnez le type de montage en fonction du processus d’assemblage. Le montage traversant (DIP) est privilégié lorsque la rétention mécanique et la soudabilité en assemblage manuel sont prioritaires. Le montage en surface (SMT) est privilégié pour les lignes de reprise automatisée où la régularité du placement par pince robotisée et la coplanéité sont requises. Les versions à angle droit conviennent aux applications où le connecteur mâle doit sortir horizontalement par rapport à la surface de la carte PCB.
Adaptez le placage des contacts à l’environnement de fonctionnement. Pour les environnements à forte humidité, les applications exigeant une intégrité critique du signal ou une longue durée de vie en cycles d’accouplement, un placage or des contacts est justifié. Pour les applications à faible nombre de cycles dans des environnements contrôlés, un placage étain offre une fiabilité adéquate à moindre coût.
Vérifiez la compatibilité du matériau du boîtier avec le profil thermique d’assemblage. Pour les applications SMT utilisant des profils de reprise standard, des boîtiers en LCP ou en nylon haute température, résistants jusqu’à 260 °C, sont requis. Pour le soudage par vague destiné aux composants à montage traversant, des boîtiers en nylon standard conviennent sous les températures typiques du procédé.
Critères d'approvisionnement pour les acheteurs B2B
Le marché des connecteurs est fortement fragmenté, avec de nombreux fabricants proposant des gammes de produits chevauchantes à des niveaux de prix similaires. Pour les acheteurs dépourvus d’une expertise approfondie dans cette catégorie, il est difficile de distinguer les fournisseurs uniquement sur la base des spécifications figurant dans leurs catalogues ; or, les différences réellement significatives — telles que la régularité de la géométrie des ressorts de contact, les tolérances dimensionnelles du boîtier et le contrôle du procédé de plaquage — ne sont pas toujours apparentes lors d’une comparaison standard de fiches techniques.
- Couverture multi-pas : Pour les conceptions qui englobent à la fois des interfaces héritées de 2,54 mm et des connexions fines de nouvelle génération (1,27 mm ou 2,0 mm), collaborer avec un fournisseur disposant d’une profondeur de gamme couvrant l’ensemble de ces trois valeurs de pas permet de réduire la complexité d’approvisionnement au sein d’une même nomenclature (BOM). La tendance à la miniaturisation observée dans les contrôleurs industriels compacts, les modules IoT et les dispositifs portables soutient la demande pour les variantes à pas fin — vérifier la disponibilité à long terme avant la finalisation de la nomenclature constitue donc une étape pratique d’approvisionnement.
- Options de plaquage : L’accès aux deux variantes, étamée et dorée, provenant de la même gamme de produits simplifie les décisions de spécification : le type de placage est choisi en fonction des exigences de l’application, et non pas en fonction des références disponibles en stock chez le fournisseur.
- Prise en charge des échantillons et des prototypes : Les équipes d’ingénierie qui ont besoin d’échantillons de connecteurs femelles pour valider leurs conceptions bénéficient de fournisseurs capables de traiter des commandes prototypes en petites séries, sans exiger de quantités minimales liées à la production. Vérifier l’ajustement, la force d’engagement et la compatibilité avec l’encombrement sur circuit imprimé avant toute validation définitive du produit constitue une pratique standard permettant d’éviter des modifications de conception à un stade avancé.
- Documentation de conformité : Les produits destinés au marché européen doivent être accompagnés de déclarations RoHS à jour ; selon l’application, des déclarations concernant les substances réglementées au titre du règlement REACH peuvent également être requises. S’assurer que le fournisseur de connecteurs tient à jour sa documentation de conformité réduit les frictions lors de l’approbation finale du produit et des formalités douanières à l’importation.